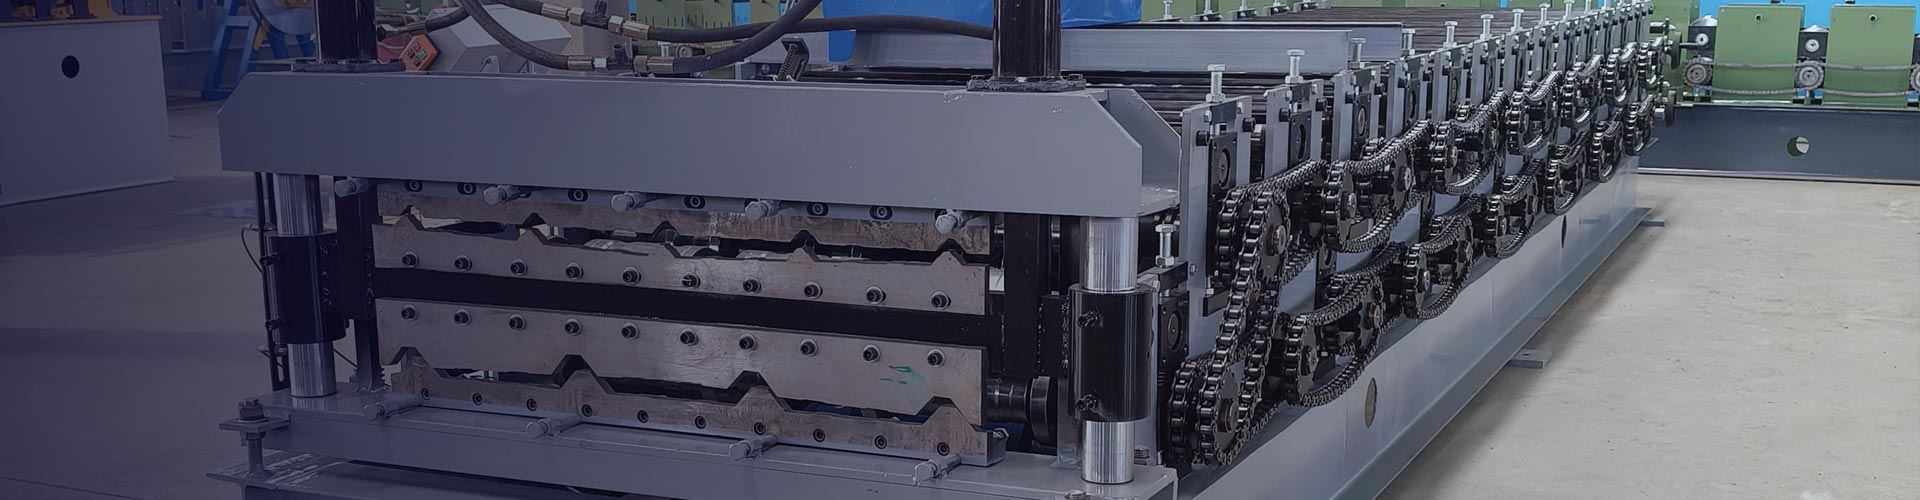
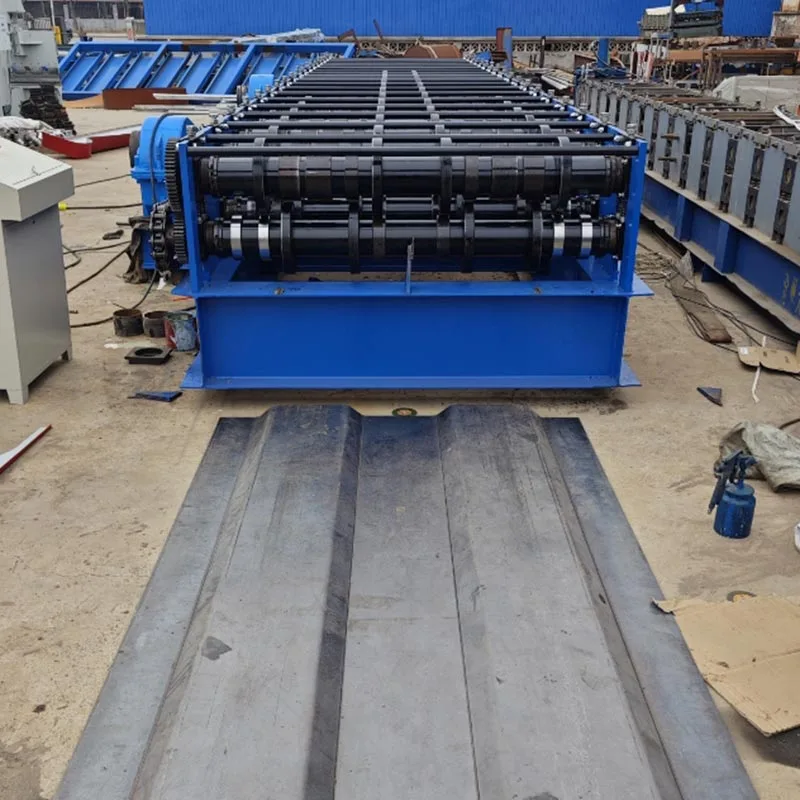
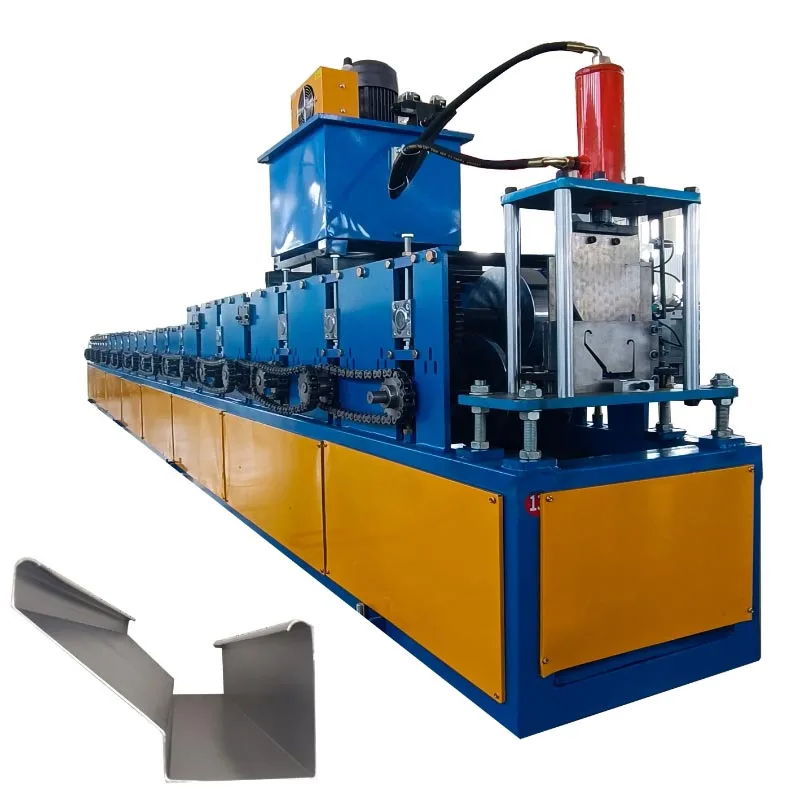
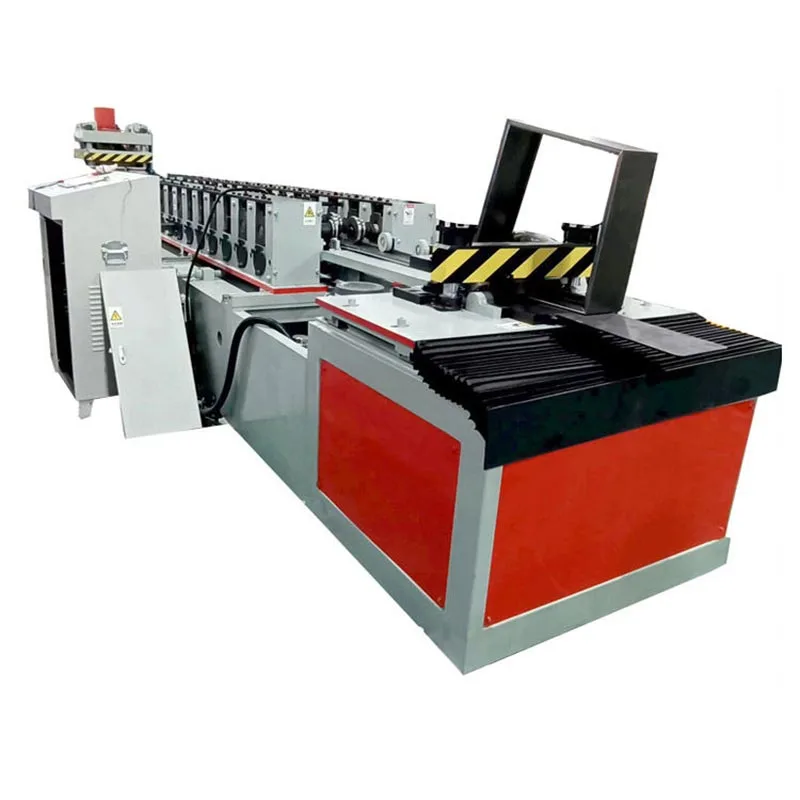
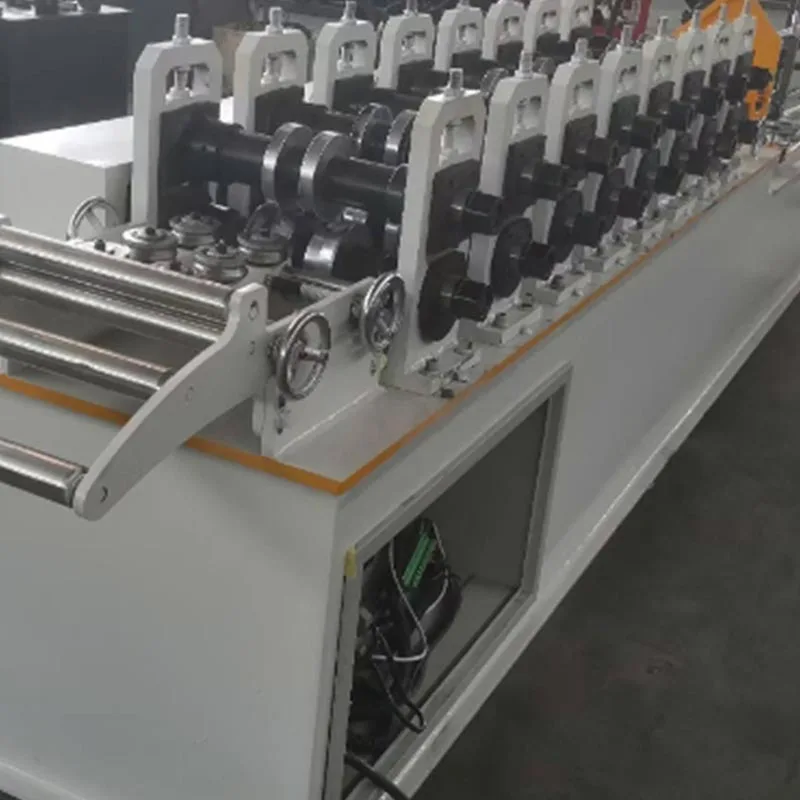
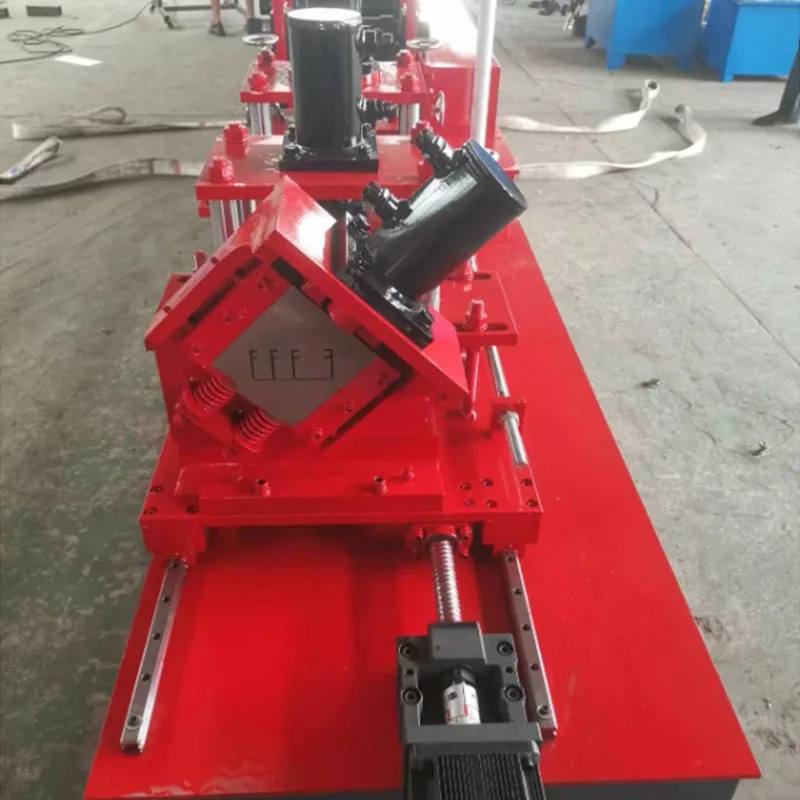
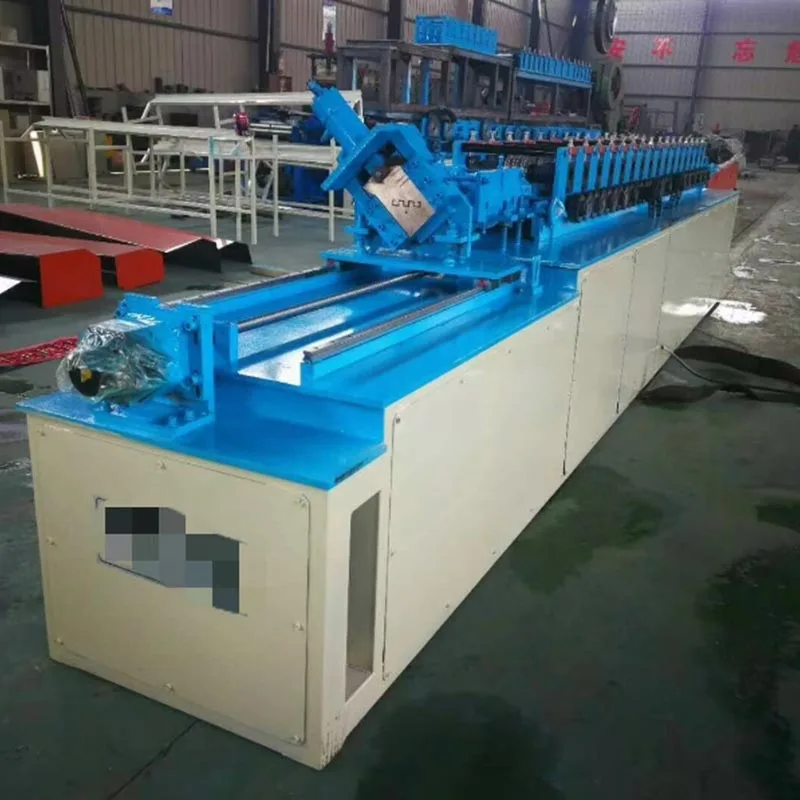
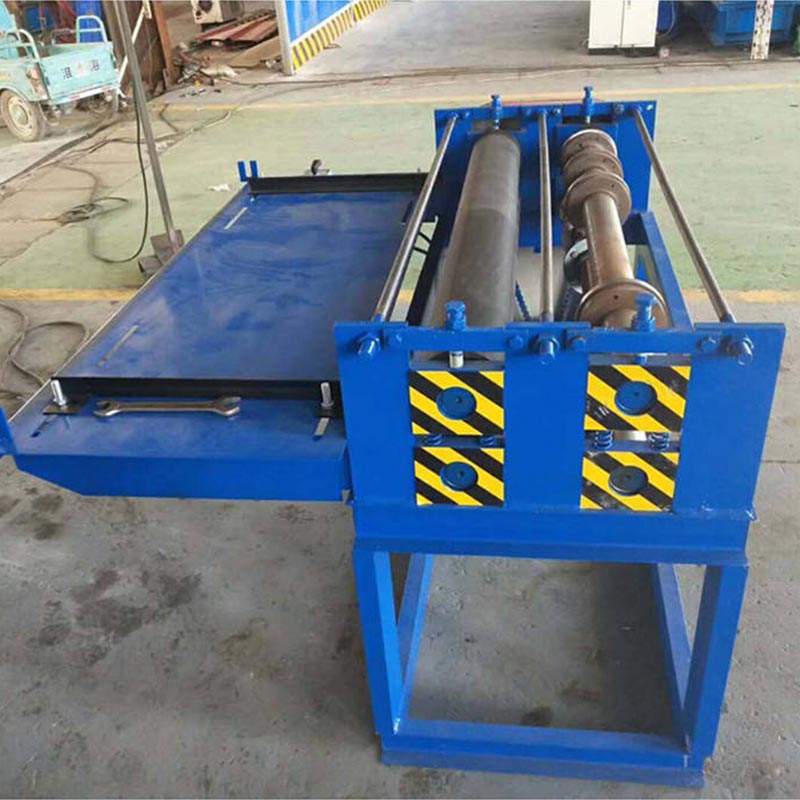
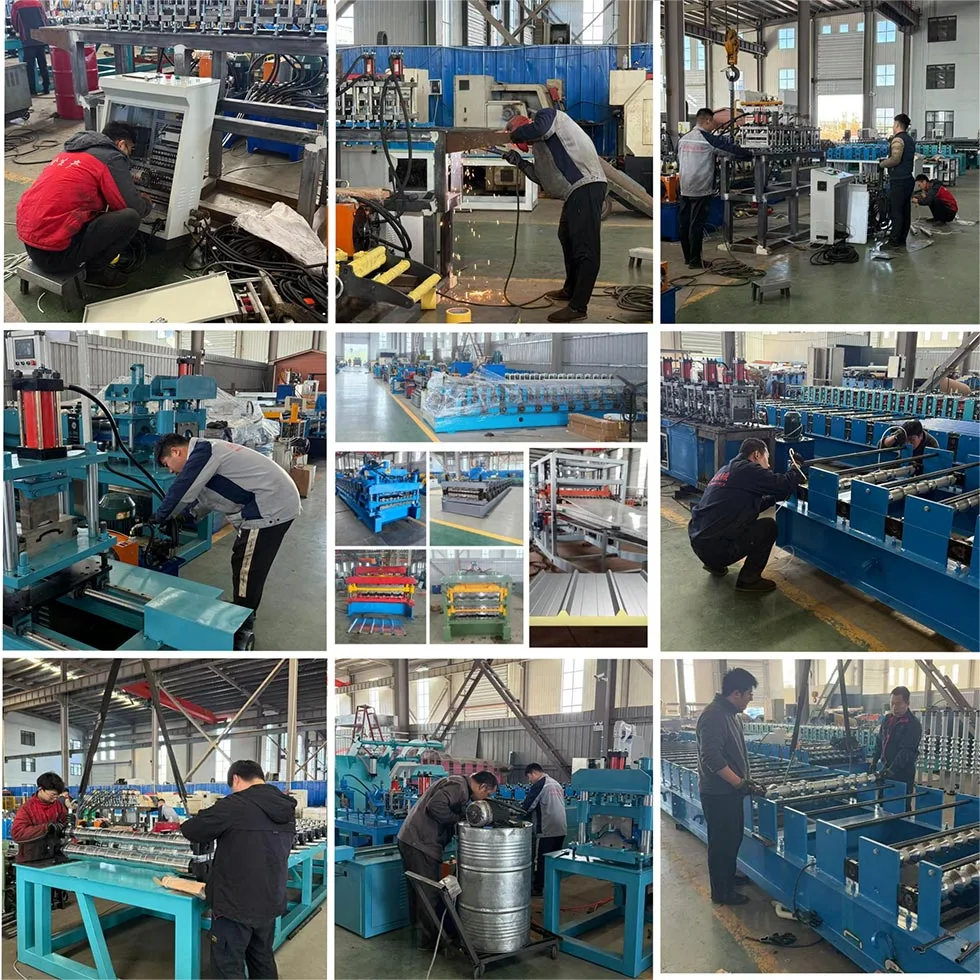
পারফু ইন্টারন্যাশনাল ট্রেডিং কোং লিমিটেড দ্বারা উত্পাদিত থ্রু 38-50 মিমি লাইট গেজ স্টিল স্টাড রোল ফর্মিং মেশিন হল একটি বিশেষায়িত শিল্প সরঞ্জাম। এটি বিল্ডিং ফ্রেমগুলির স্বয়ংক্রিয়, ক্রমাগত উত্পাদনের জন্য ডিজাইন করা হয়েছে। এই ফ্রেমগুলি ঠান্ডা-গঠিত ইস্পাত দিয়ে তৈরি। মেশিনটি কাঁচা ইস্পাত কয়েল প্রক্রিয়া করে। এটি তাদের সুনির্দিষ্ট, উচ্চ-শক্তির কাঠামোগত উপাদানে রূপান্তরিত করে।
38-50 মিমি লাইট গেজ স্টিল স্টাড রোল ফর্মিং মেশিনের মাধ্যমে এই নির্দিষ্ট হালকা ইস্পাত ফ্রেমিং মেশিন "প্রধান হাড়" এর উপর দৃষ্টি নিবদ্ধ করে। নির্মাণে,
এটি "সি-স্টাড" বা "চ্যানেল স্টাড" নামেও পরিচিত। এটি একটি হালকা গেজে প্রাথমিক উল্লম্ব বা অনুভূমিক সদস্য
ইস্পাত ফ্রেম। "38-50" উপাধিটি স্টাডের ওয়েব গভীরতাকে বোঝায়। এর মানে এটি একটি ওয়েব উচ্চতা সহ স্টাড উত্পাদন করে
38 মিলিমিটার থেকে 50 মিলিমিটার। ওয়েব হল C-আকৃতির স্টাডের সমতল কেন্দ্রীয় অংশ।
আধুনিক লাইট স্টিল স্ট্রাকচার (LSS) নির্মাণের কেন্দ্রবিন্দুতে, এই হালকা ইস্পাত ফ্রেমিং মেশিন 38-50 প্রধান
হাড়ের সরঞ্জাম ত্রুটিহীন, অভিন্ন উপাদানগুলির জন্য বানোয়াট স্বয়ংক্রিয় করে - গুণমান নিশ্চিত করে এবং প্রকল্পের গতি বাড়ায়
বিতরণ
38-50 প্রধান হাড় সরঞ্জামের মাধ্যমে এই হালকা ইস্পাত ফ্রেমিং মেশিন একটি রোল গঠনের সিস্টেম। মেশিন হল
একাধিক ওয়ার্ক স্টেশনের একটি দীর্ঘ, টেন্ডেম লাইন হিসাবে কনফিগার করা হয়েছে। এই সেটআপটি একটি নিরবচ্ছিন্ন, অবিচ্ছিন্ন এবং উচ্চ সক্ষম করে
শুরু থেকে শেষ পর্যন্ত স্বয়ংক্রিয় কর্মপ্রবাহ।
মূল উপাদান
Uncoiler / Decoiler: সম্পূর্ণ উত্পাদন প্রক্রিয়া একটি ত্রুটিহীন শুরুর জন্য uncoiling স্টেশনের উপর নির্ভর করে। ডিজাইন করা হয়েছে
সর্বাধিক নির্ভরযোগ্যতার জন্য, এটি ভারী কুণ্ডলী সুরক্ষিত করে, উপাদানকে মসৃণভাবে খাওয়ায় এবং সুনির্দিষ্ট টেনশন নিয়ন্ত্রণ নিয়োগ করে
ত্রুটি প্রতিরোধ করতে। এটি একটি সামঞ্জস্যপূর্ণ এবং নিরবচ্ছিন্ন উপাদান প্রবাহের গ্যারান্টি দেয়, সর্বোত্তম লাইনের জন্য পর্যায় সেট করে
কর্মক্ষমতা
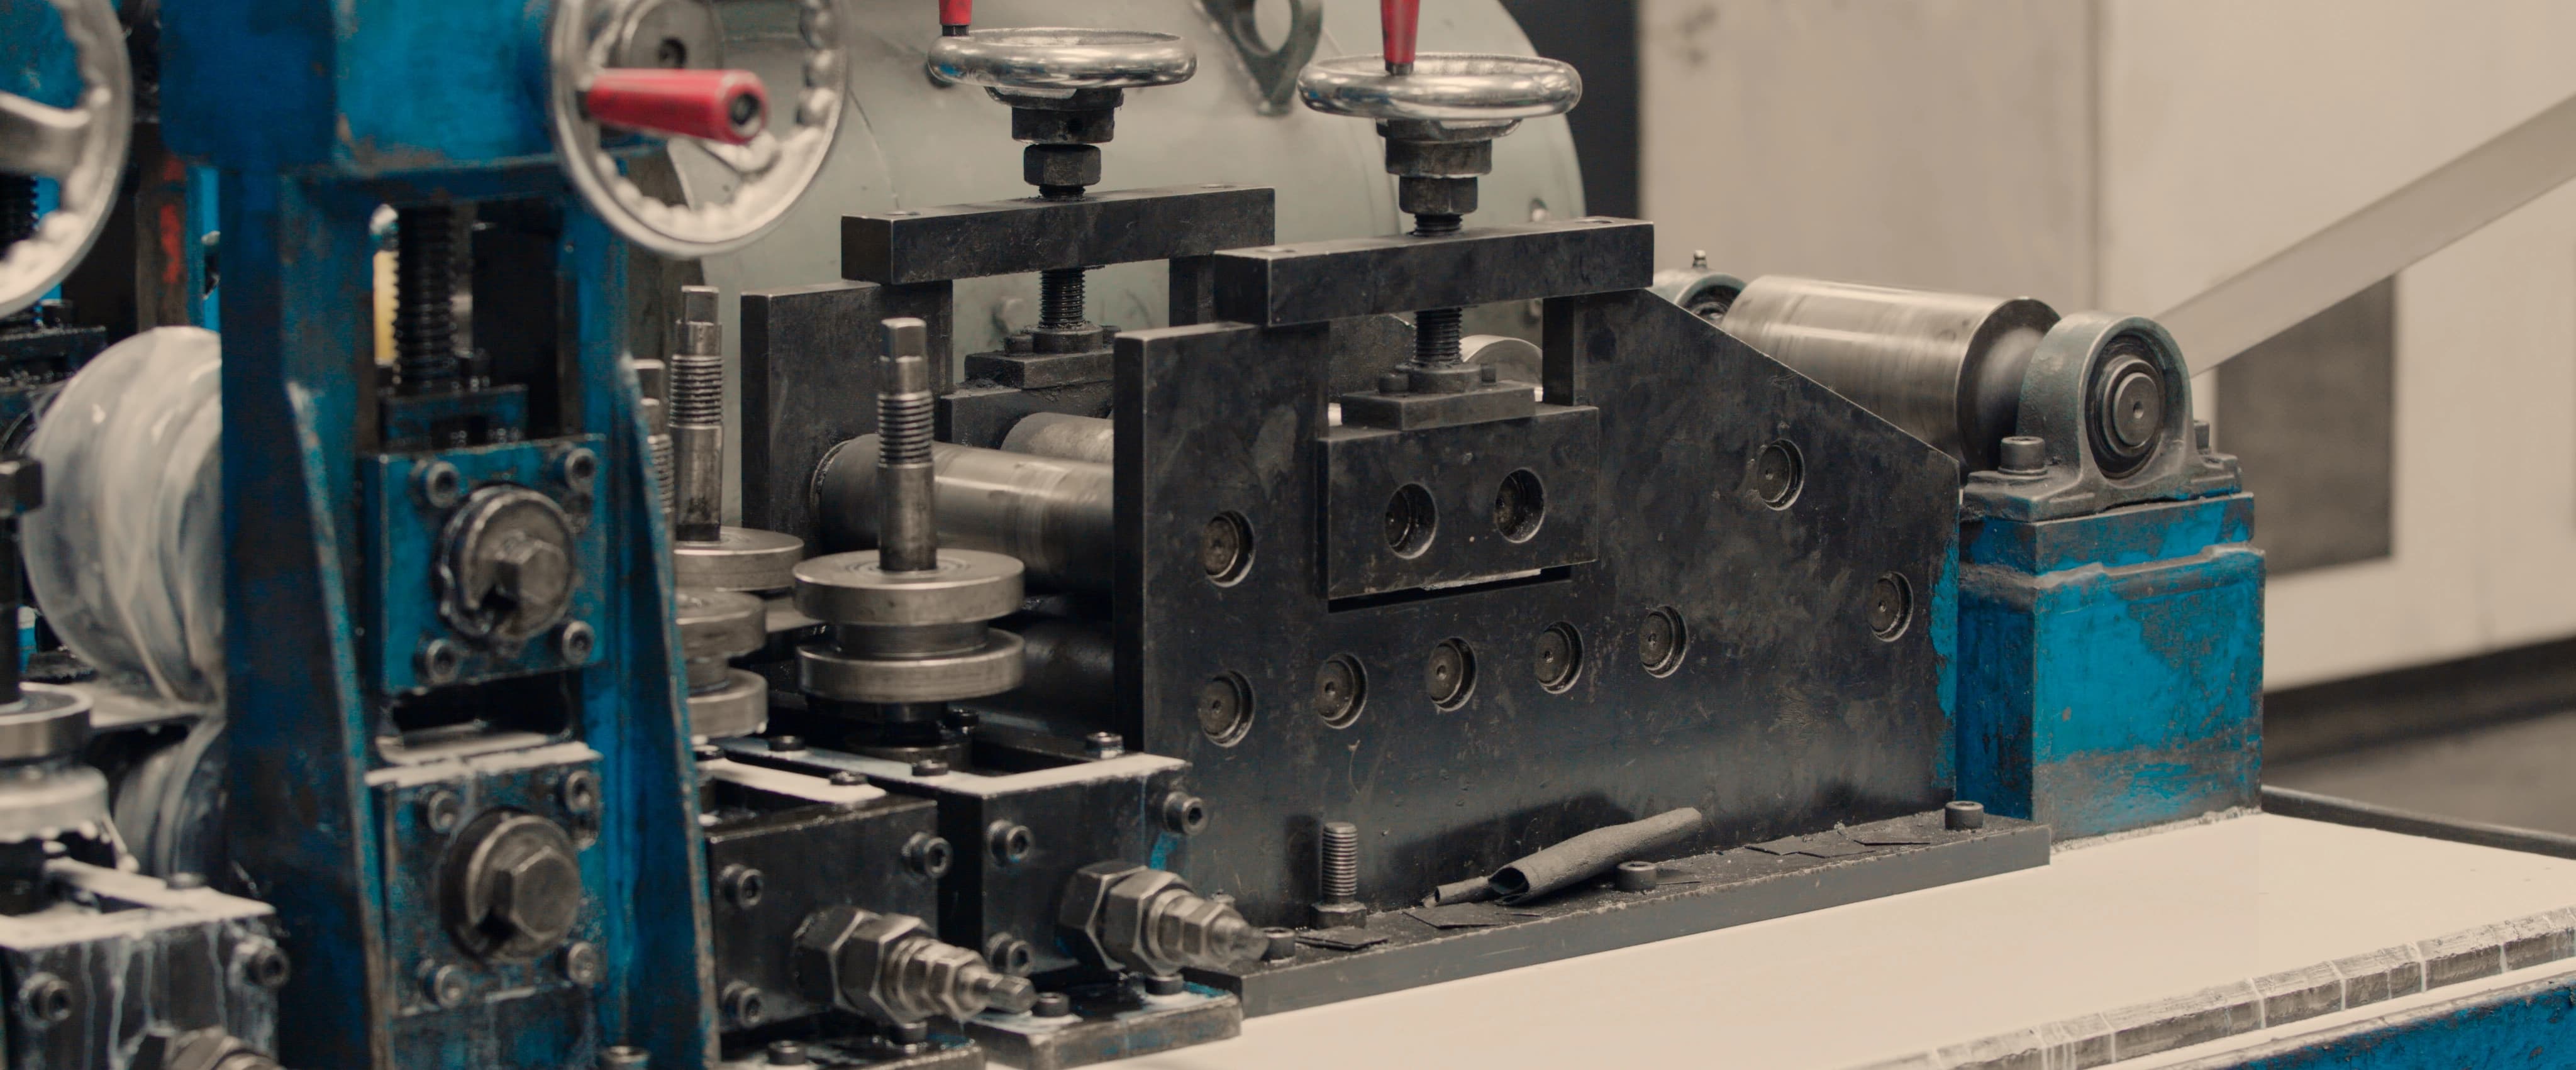
ইন-ফিড গাইড: এই বিভাগটি ফ্ল্যাট স্টিলের স্ট্রিপকে গাইড করে। এটি প্রথম গঠনে প্রবেশের জন্য এটিকে পুরোপুরি সারিবদ্ধ করে
স্টেশন নির্ভুলতা এখানে একটি সোজা, সঠিক চূড়ান্ত পণ্যের চাবিকাঠি।
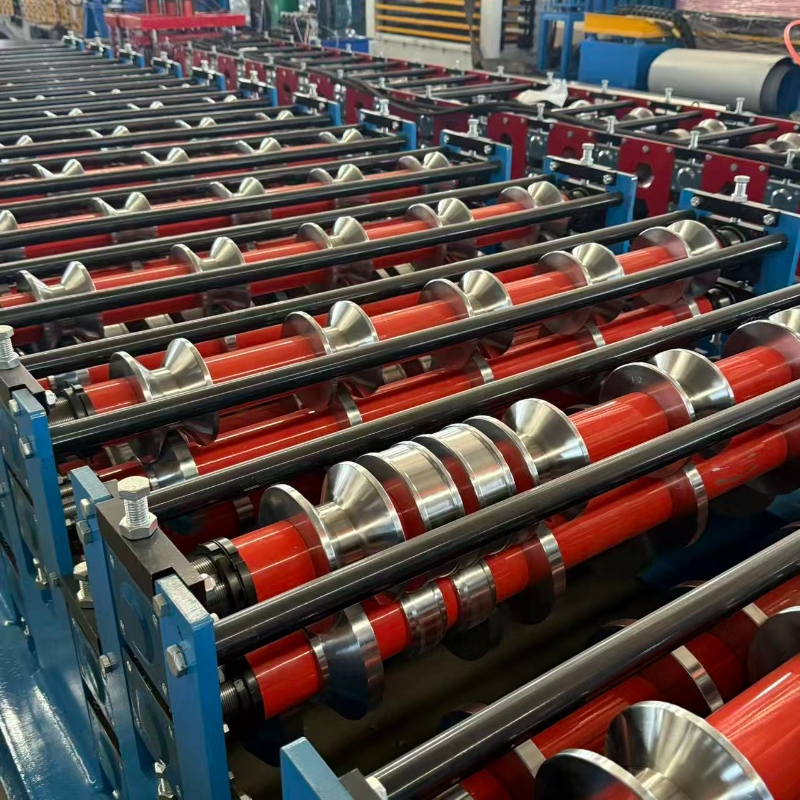
রোল ফর্মিং স্টেশন: গঠন প্রক্রিয়া ধীরে ধীরে হয়। একটি উচ্চ সংখ্যক স্টেশন (18-22) প্রতিটি বাঁক ছোট করে তোলে এবং
নিয়ন্ত্রিত ফলাফল হল একটি মসৃণ, সুনির্দিষ্ট, এবং উচ্চ-মানের সি-প্রোফাইল।
মোট স্টেশন সংখ্যা (সাধারণত 18-22) চূড়ান্ত প্রোফাইলের মসৃণতা এবং নির্ভুলতা নির্দেশ করে।
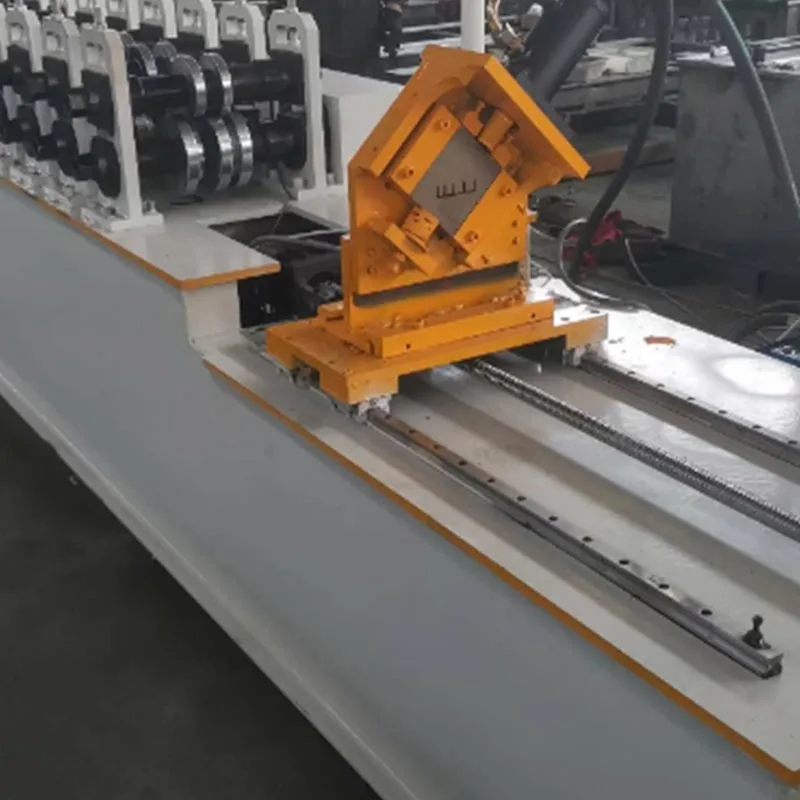
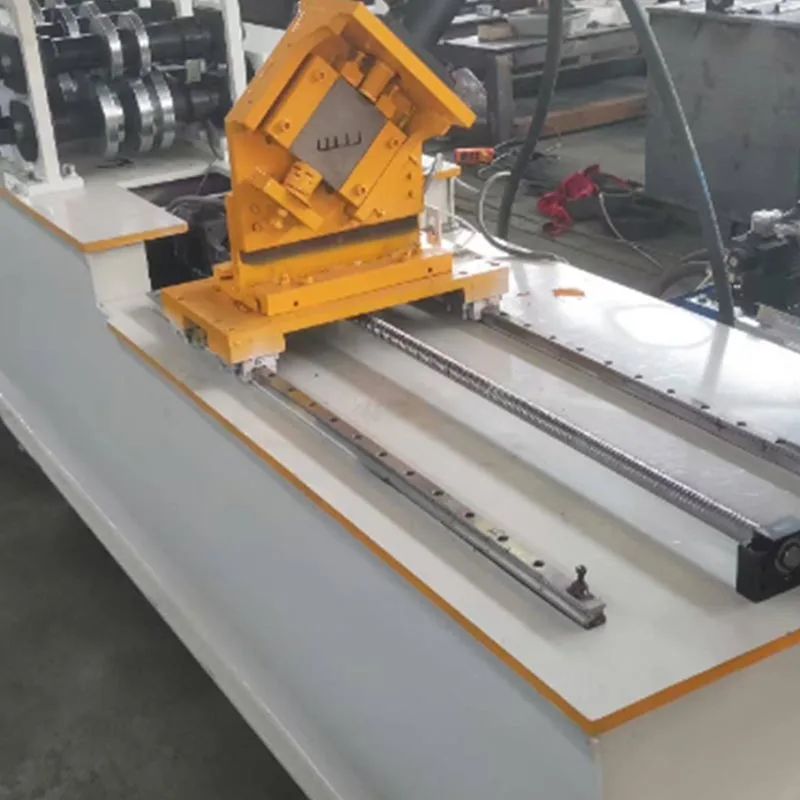
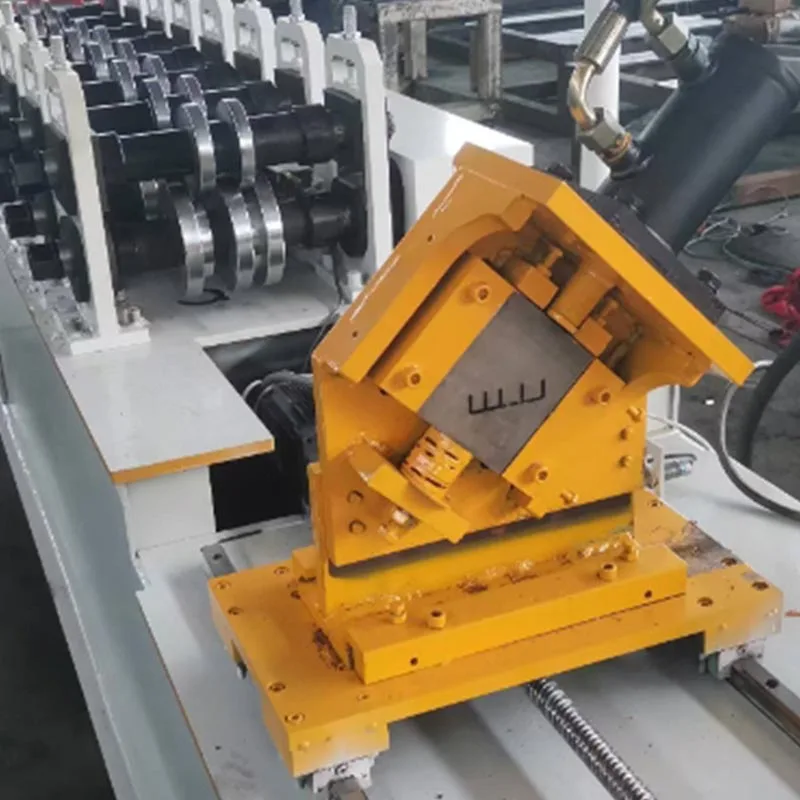
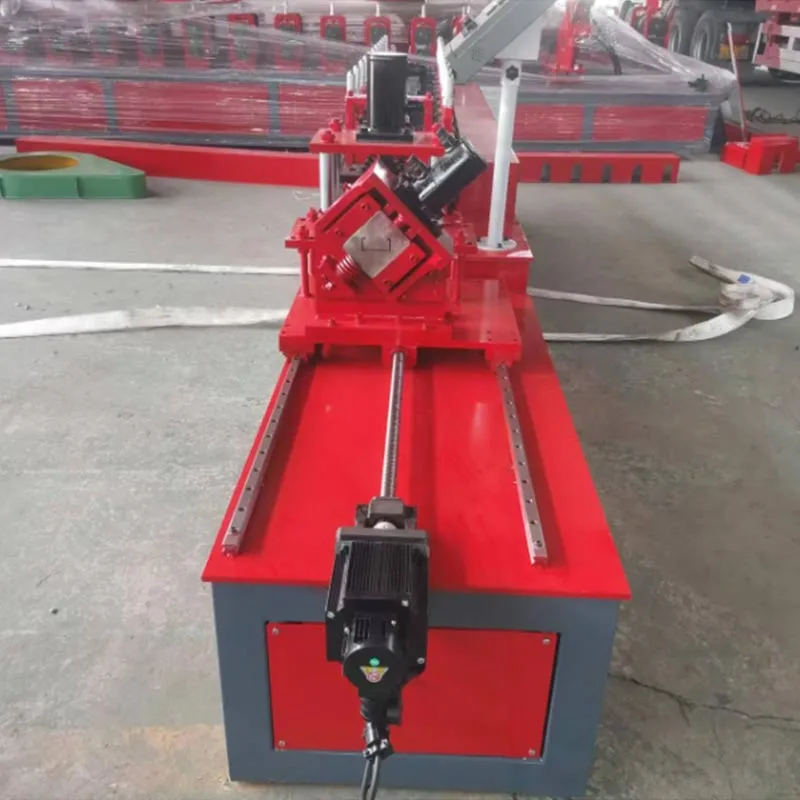
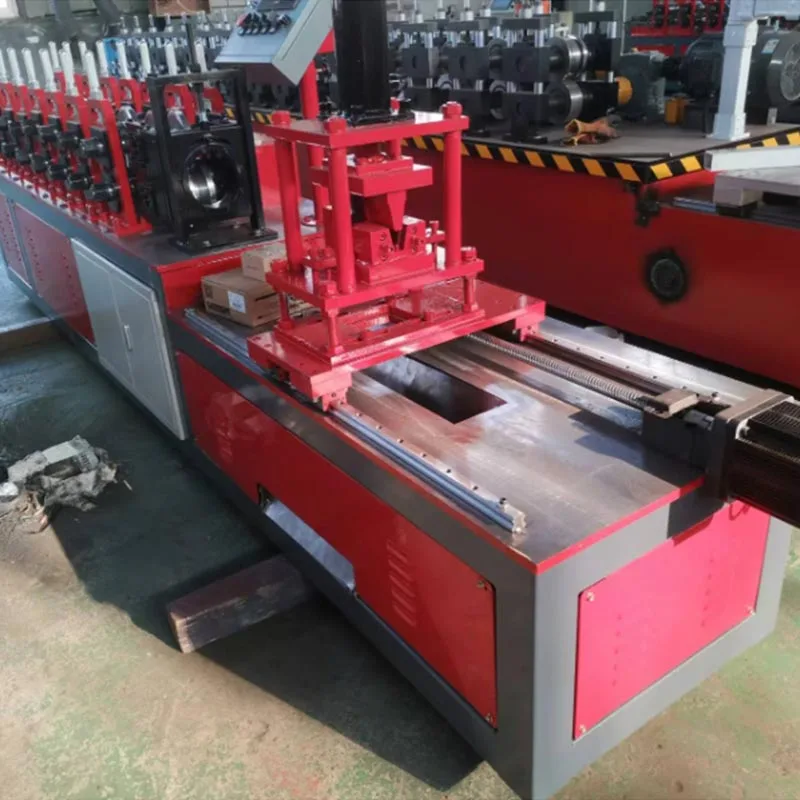
পাঞ্চিং এবং নচিং ইউনিট: এটি একটি সমালোচনামূলক সাবসিস্টেম। এটি সাধারণত প্রাথমিক গঠনের পরে অবস্থিত
পর্যায় হাইড্রোলিক বা সার্ভো-চালিত পাঞ্চগুলি স্টাডের জালে গর্ত তৈরি করে। এই গর্ত বৈদ্যুতিক জন্য হয়
তারের, নদীর গভীরতানির্ণয় পাইপ, এবং যান্ত্রিক পরিষেবা। তারা ট্র্যাক বা অন্যান্য স্টাড সংযোগ করার জন্য খাঁজ তৈরি করতে পারে।
এই ইউনিট সম্পূর্ণরূপে প্রোগ্রামযোগ্য.
কাটিং সিস্টেম: স্টাড সম্পূর্ণরূপে গঠিত হওয়ার পরে, এটি প্রয়োজনীয় দৈর্ঘ্যে কাটা হয়। দুটি প্রধান প্রকার ব্যবহার করা হয়:
ফ্লাইং কাট-অফ: সবচেয়ে কার্যকর পদ্ধতি হিসাবে, এটি পরিষ্কারভাবে কাট দেওয়ার জন্য মুভিং স্ট্রিপের সাথে সুনির্দিষ্টভাবে সিঙ্ক্রোনাইজ করে
সম্পূর্ণ উত্পাদন গতিতে, ডাউনটাইম দূর করে এবং অবিচ্ছিন্ন, উচ্চ-গতির অপারেশন সক্ষম করে।
স্থির কাট-অফ: স্টপ-এন্ড-কাট পদ্ধতি ব্যবহার করে একটি খরচ-সচেতন পছন্দ। ধীর তবুও অত্যন্ত নির্ভরযোগ্য, এটি একটি হিসাবে কাজ করে
স্ট্যান্ডার্ড-ডিউটি মেশিন বা নিম্ন-গতির উত্পাদন পরিবেশের জন্য বাস্তবসম্মত সমাধান।
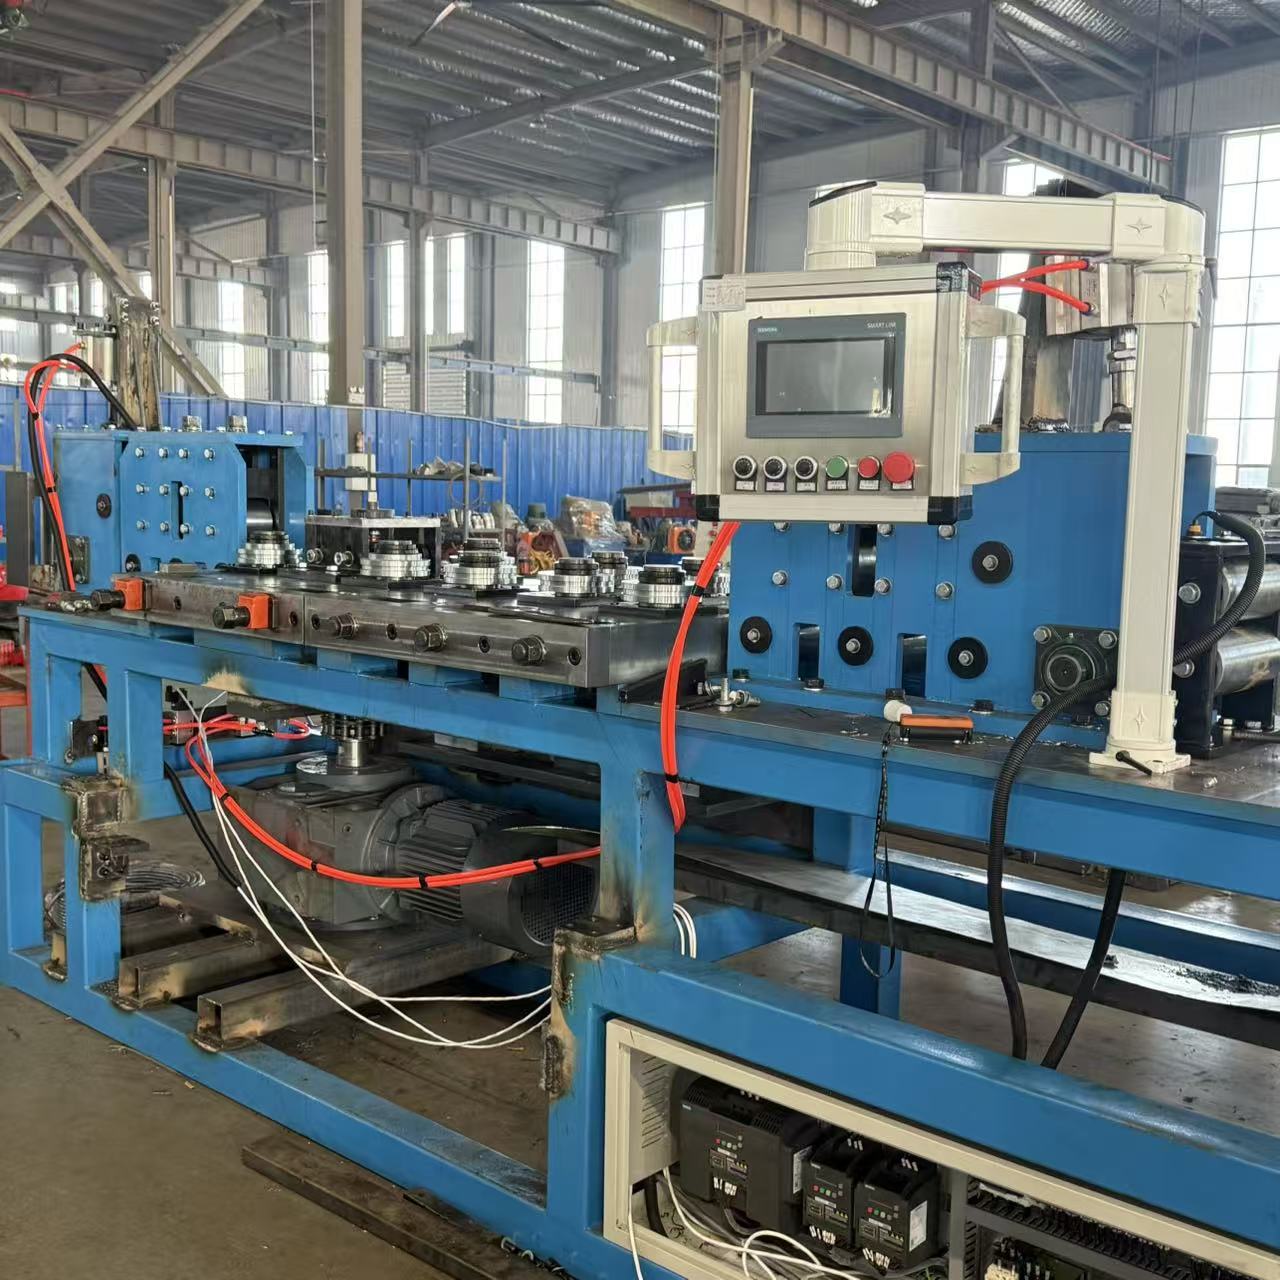
কন্ট্রোল সিস্টেম (PLC & HMI): পুরো মেশিনটি একটি প্রোগ্রামেবল লজিক কন্ট্রোলার (PLC) দ্বারা পরিচালিত হয়। অপারেটর
একটি হিউম্যান-মেশিন ইন্টারফেস (HMI), সাধারণত একটি টাচস্ক্রিনের মাধ্যমে সিস্টেমের সাথে যোগাযোগ করে। এখানে, অপারেটর ইনপুট
সমস্ত পরামিতি। এর মধ্যে স্টাডের দৈর্ঘ্য, পরিমাণ এবং গর্তের অবস্থান এবং প্রকার অন্তর্ভুক্ত রয়েছে। সিস্টেম বুদ্ধিমান
এবং ব্যবহারকারী-বান্ধব।
আউটপুট টেবিল / রান-আউট টেবিল: উত্পাদন লাইন এখানে শেষ হয়। সমাপ্ত সি-স্টাড আসে, সুন্দরভাবে স্ট্যাক করা হয় এবং তারপর
নির্মাণ সাইটে পরিবহন।
এই পণ্যের বৈশিষ্ট্য কি?
এই 38-50 মিমি লাইট গেজ স্টিল স্টাড রোল ফর্মিং মেশিনের ব্যবহারে রূপান্তরমূলক সুবিধা পাওয়া যায়
ঐতিহ্যগত পদ্ধতি।
অত্যন্ত উচ্চ উত্পাদন দক্ষতা: উচ্চ গতিতে কাজ করে, এটি প্রতি ঘন্টায় শত শত মিটার স্টাড উত্পাদন করে।
এই আউটপুটটি যে কোনও ম্যানুয়াল পদ্ধতিকে ছাড়িয়ে যায়৷ এটি যে কোনও প্রকল্পের জন্য উপকরণগুলির একটি দ্রুত এবং স্থির সরবরাহ নিশ্চিত করে
সময়রেখা
উচ্চতর নির্ভুলতা এবং সামঞ্জস্যতা: উত্পাদিত প্রতিটি স্টাড অভিন্ন। মাত্রিক সহনশীলতা অত্যন্ত হয়
টাইট এটি মানুষের ত্রুটি এবং তারতম্য দূর করে। এটি সাইটে দ্রুত, সহজ এবং আরও সঠিক সমাবেশের দিকে নিয়ে যায়।
কোন মিসফিট বা নষ্ট উপকরণ আছে.
উল্লেখযোগ্য উপাদান সঞ্চয়: আমাদের উন্নত উত্পাদন প্রযুক্তি সর্বাপেক্ষা উপাদান ব্যয় দক্ষতা প্রদান করে। এটা
সর্বজনীনভাবে অপচয়কে লক্ষ্য করে, ত্রুটি প্রতিরোধ করার সময় কাটা এবং খোঁচা থেকে স্ক্র্যাপ কমিয়ে দেয়। এই সমন্বিত
পদ্ধতিটি সর্বোত্তম সম্পদ বরাদ্দের গ্যারান্টি দেয়, আপনার উপকরণগুলি তাদের পূর্ণ সম্ভাবনায় পৌঁছানো নিশ্চিত করে।
উল্লেখযোগ্য নমনীয়তা এবং কাস্টমাইজেশন: 38-50 প্রধান হাড়ের সরঞ্জামের মাধ্যমে এই হালকা ইস্পাত ফ্রেমিং মেশিন
সম্পূর্ণ কাস্টমাইজেশন সঙ্গে নমনীয়তা একত্রিত. এটি সহজেই প্রোফাইলগুলির মধ্যে স্যুইচ করে এবং এর সাথে প্রোগ্রাম করা যায়
নির্দিষ্ট পাঞ্চিং প্যাটার্ন, এটি অনন্য স্থাপত্য নকশা উপলব্ধি করার জন্য নিখুঁত করে তোলে।
হ্রাসকৃত শ্রম খরচ এবং দক্ষতা নির্ভরতা: অটোমেশন খরচ সাশ্রয়ের চেয়ে বেশি প্রদান করে; এটি একটি কৌশলগত তৈরি করে
সুবিধা এটি একটি বড়, বিশেষায়িত দলের উপর নির্ভরতা হ্রাস করে। এটি একটি অস্থির শ্রম বাজার থেকে আপনার ক্রিয়াকলাপকে রক্ষা করে
এবং ভবিষ্যদ্বাণীতে তালা দেয়।
বর্ধিত কাঠামোগত শক্তি: ঠান্ডা-গঠন প্রক্রিয়া কাজ-শক্তকরণের মাধ্যমে ইস্পাতকে শক্তিশালী করে, যার ফলে
ক্রিটিক্যাল বেন্ড পয়েন্টে এর ফলন শক্তি বৃদ্ধি করে। ফলাফল স্পষ্ট: উচ্চতর শক্তি এবং বর্ধিত
প্রচলিত কাটিং এবং ঢালাই উপর স্থায়িত্ব.
BIM এবং CAD সফ্টওয়্যারের সাথে ইন্টিগ্রেশন: আধুনিক মেশিনগুলি সরাসরি ডিজাইন ফাইল আমদানি করতে পারে। তারা থেকে তথ্য নিতে পারে
বিল্ডিং ইনফরমেশন মডেলিং (বিআইএম) বা কম্পিউটার-এইডেড ডিজাইন (সিএডি) সফ্টওয়্যার। এটি একটি বিরামহীন তৈরি করে
ডিজিটাল থেকে শারীরিক কর্মপ্রবাহ। এটি আরও ত্রুটি হ্রাস করে এবং সময় বাঁচায়।
আবেদন
এই 38-50 মিমি লাইট গেজ স্টিল স্টাড রোল ফর্মিং মেশিনটি বহুমুখী। এটি একটি বিস্তৃত পরিসর পরিবেশন করে
নির্মাণ খাত।
আবাসিক নির্মাণ: এই সিস্টেমটি বাড়ি, টাউনহাউস এবং নিম্ন-উত্থান নির্মাণের জন্য একটি আদর্শ সমাধান
অ্যাপার্টমেন্ট কমপ্লেক্স। এটি দেয়াল, মেঝে সহ সমগ্র কাঠামোগত কঙ্কালের দক্ষ উৎপাদন সক্ষম করে।
এবং ছাদের trusses.
বাণিজ্যিক ভবন: এটি অফিস, খুচরা দোকান, হোটেল এবং স্কুলের জন্য ব্যবহৃত হয়। স্টাড মধ্যে খোলা ওয়েব স্থান হয়
দেয়াল এবং ছাদে ব্যাপক বৈদ্যুতিক এবং নদীর গভীরতানির্ণয় পরিষেবা লুকানোর জন্য আদর্শ।
শিল্প ভবন: এটি গুদাম, কারখানা এবং সরবরাহ কেন্দ্রগুলির জন্য উপযুক্ত। এই কাঠামো প্রায়ই ব্যবহার
বড় স্প্যান এবং শক্তিশালী, টেকসই ফ্রেমিং প্রয়োজন।
অভ্যন্তরীণ পার্টিশন দেয়াল: বাণিজ্যিক এবং অফিসের অভ্যন্তরের জন্য, অ-লোড-বহনকারী পার্টিশন দেয়ালের প্রয়োজন হয়
সর্বজনীন আমাদের সিস্টেমগুলি সমস্ত প্রয়োজনীয় ধাতুর দ্রুত, সুনির্দিষ্ট উত্পাদন সক্ষম করে সরাসরি এই চাহিদা পূরণ করে
স্টাড এবং ট্র্যাক, ফিট-আউট টাইমলাইনকে উল্লেখযোগ্যভাবে স্ট্রিমলাইন করে এবং শ্রম খরচ কমায়।
সংস্কার এবং মডুলার নির্মাণ: এটি এই নির্ভুলতা যা সম্পূর্ণ প্রাচীরের নির্ভরযোগ্য বানান সক্ষম করে
ফ্যাক্টরি পরিবেশে প্যানেল, যা তারপর দ্রুত এবং নির্বিঘ্ন চূড়ান্ত করার জন্য নির্মাণ সাইটে পরিবহন করা হয়
সমাবেশ
উৎপাদন প্রক্রিয়া কর্মপ্রবাহ
অপারেশন একটি সুবিন্যস্ত, ক্রমিক প্রক্রিয়া।
ধাপ 1: উপাদান লোড হচ্ছে। একটি ফর্কলিফ্ট বা ক্রেন ডিকয়লারের উপরে গ্যালভানাইজড স্টিলের স্ট্রিপের একটি কয়েল রাখে। বিনামূল্যে
কয়েলের শেষ ইন-ফিড গাইডে দেওয়া হয়।
ধাপ 2: প্যারামিটার সেটিং। এর স্বজ্ঞাত HMI সহ, সিস্টেমটি চালানো সহজ। এটি সেট-এন্ড-ফোরগেট অপারেশন।
পরামিতি সংজ্ঞায়িত করুন। মেশিনটি বাকিগুলি পরিচালনা করে, নির্ভুলভাবে নির্ভুলতা সরবরাহ করে।
ধাপ 3: রোল গঠন। মেশিন চালু হয়। ইস্পাত ফালা রোল গঠন স্টেশন মাধ্যমে যাত্রা. প্রতিটিতে
স্টেশন, এটি ক্রমান্বয়ে একটি সমতল স্ট্রিপ থেকে তার চূড়ান্ত সি-আকৃতির প্রোফাইলে বাঁকানো হয়েছে।
ধাপ 4: পাঞ্চিং এবং নচিং। প্রোফাইল অবস্থান করা হয়. পাঞ্চিং ইউনিট সক্রিয় হয়। এটি প্রতিটি গর্ত বিতরণ করে এবং
নির্ভুলতা সঙ্গে খাঁজ. ম্যানুয়াল ত্রুটি দূর করা হয়. উপাদান সামঞ্জস্য নিশ্চিত করা হয়.
ধাপ 5: দৈর্ঘ্যে কাটা। অশ্বপালন এগিয়ে যায়। কাটার তার গতি মেলে. একটি পরিষ্কার কাটা তৈরি করা হয়। কর্তনকারী
অবিলম্বে রিসেট। উৎপাদন লাইন কখনো বিরতি দেয় না। কার্যক্ষমতা সর্বাধিক করা হয়।
ধাপ 6: আউটপুট এবং স্ট্যাকিং। সমাপ্ত সি-স্টাডগুলি লাইন থেকে প্রস্থান করে। তারা আউটপুট টেবিলে চলে যায়। তারা তারপর স্ট্যাক করা হয় বা
সংগৃহীত চূড়ান্ত ধাপ হল bundling এবং শিপিং.
প্রচলিত প্রযুক্তিগত পরামিতি
প্যারামিটার
বর্ণনা / মান
প্রোফাইলের ধরন
সি-স্টাড (ইউ-চ্যানেল), সম্ভবত ইউ-ট্র্যাকও
ওয়েব উচ্চতা পরিসীমা
38 মিমি থেকে 50 মিমি (বা 1.5" থেকে 2")
ফ্ল্যাঞ্জ প্রস্থ
ডিজাইনের উপর নির্ভর করে সাধারণত 35 মিমি থেকে 75 মিমি
উপাদান পুরুত্ব
0.4 মিমি থেকে 1.2 মিমি (20-12 গেজ)
কাঁচামাল প্রস্থ
প্রায় 100 মিমি থেকে 200 মিমি (চূড়ান্ত প্রোফাইল মাত্রার উপর নির্ভর করে)
রোল গঠন স্টেশন
18 থেকে 22 স্টেশন
ড্রাইভ পাওয়ার
প্রধান মোটর 7.5 kW থেকে 15 kW (10 HP থেকে 20 HP)
পাঞ্চিং পাওয়ার
হাইড্রোলিক ইউনিট, 3 কিলোওয়াট থেকে 5.5 কিলোওয়াট
কাটিং পদ্ধতি
হাইড্রোলিক বা সার্ভো ড্রাইভ সহ উচ্চ-গতির উড়ন্ত কাট-অফ
উৎপাদন গতি
15 থেকে 30 মিটার প্রতি মিনিটে (প্রায় 50 - 100 ফুট প্রতি মিনিট)
কন্ট্রোল সিস্টেম
কালার টাচস্ক্রিন এইচএমআই সহ ইন্ডাস্ট্রিয়াল পিএলসি
রোল ফর্মিং মেশিন, স্যান্ডউইচ প্যানেল মেশিন, রোল ফর্মিং মেশিন আনুষাঙ্গিকগুলির জন্য মূল্য এবং প্রকল্পের তথ্য পেতে পারফুকে একটি তদন্ত পাঠান। আমরা 24 ঘন্টার মধ্যে একটি প্রতিক্রিয়া গ্যারান্টি.
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন।গোপনীয়তা নীতি