Cangzhou Parfu আন্তর্জাতিক বাণিজ্য কোং, লি.
পণ্য

পণ্য

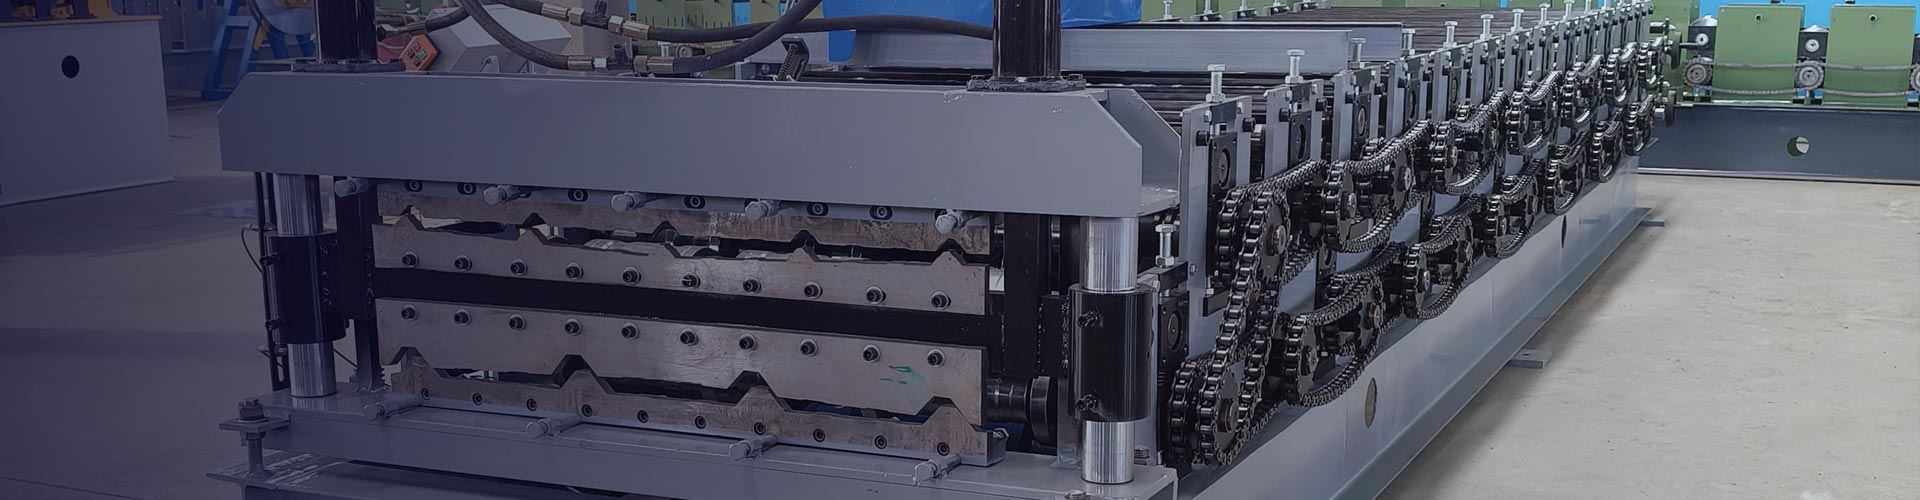
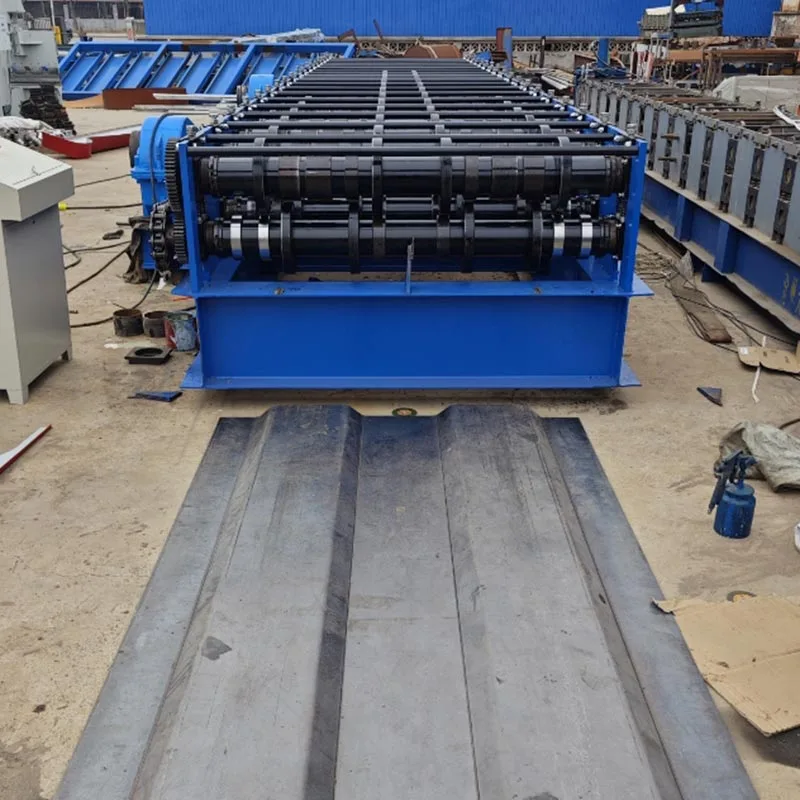
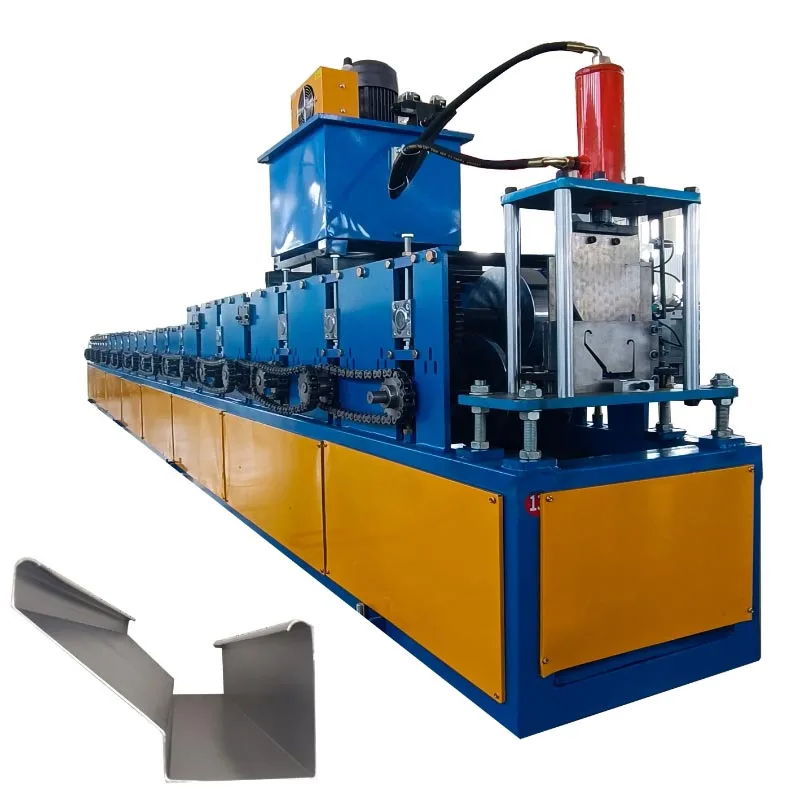
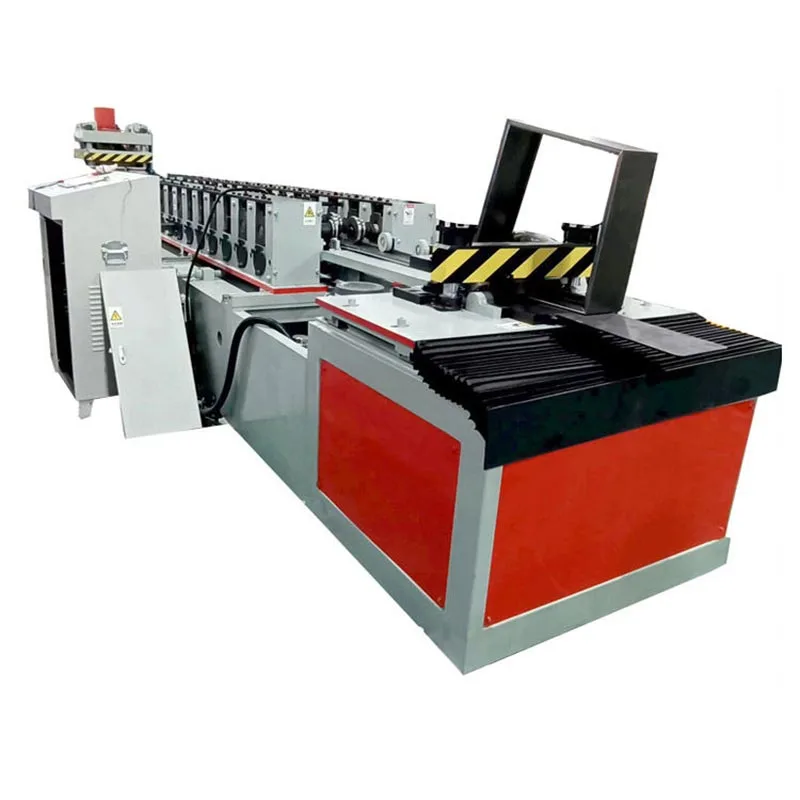
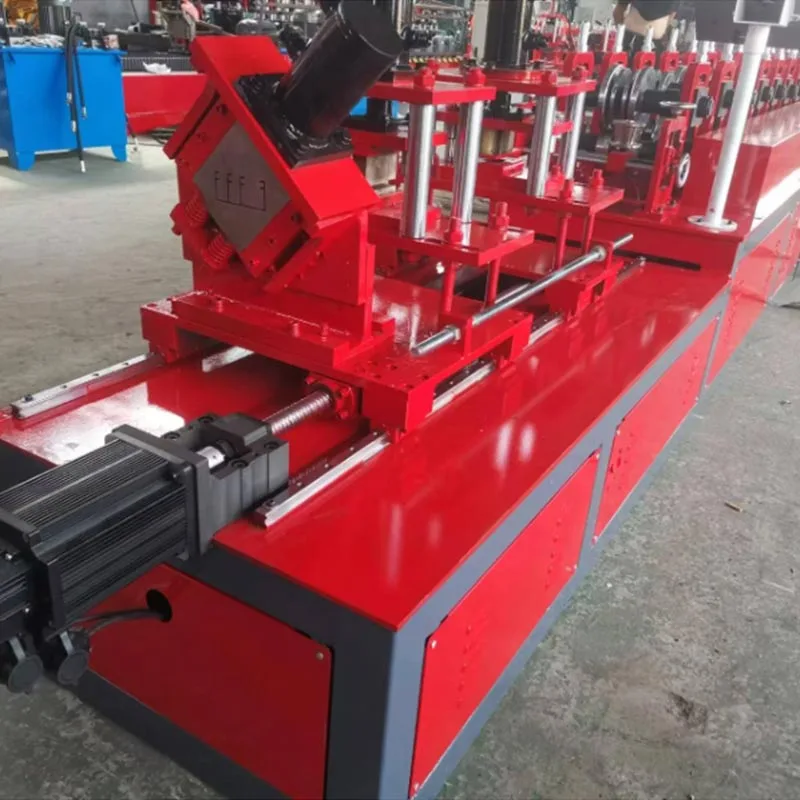
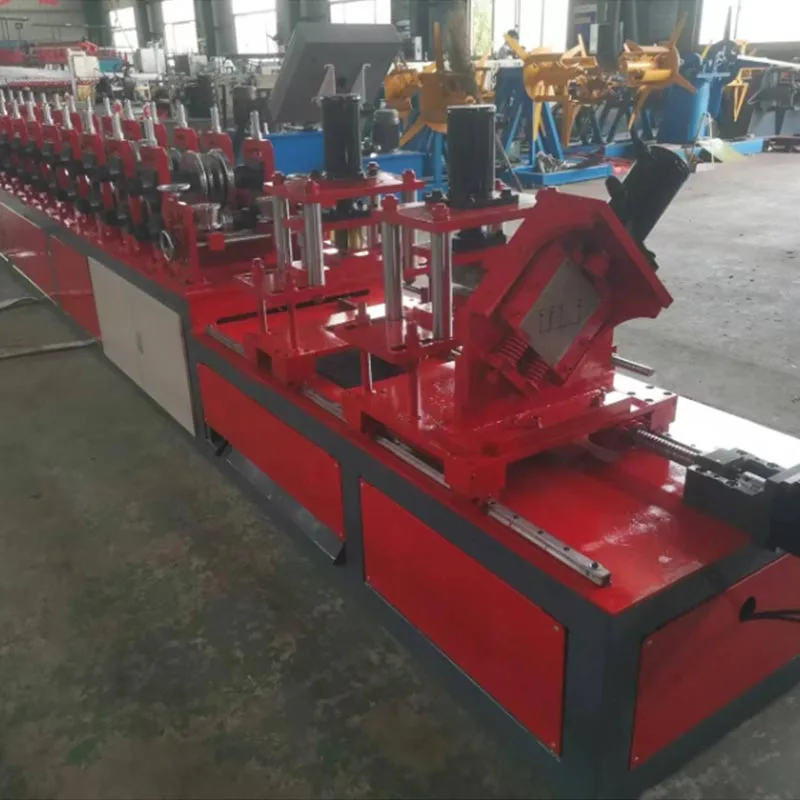
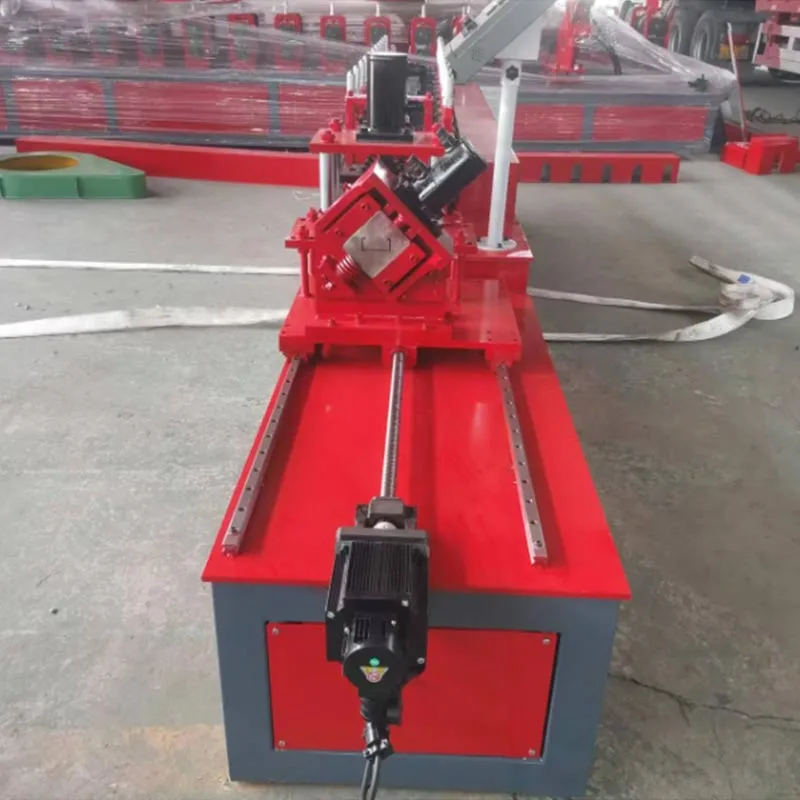
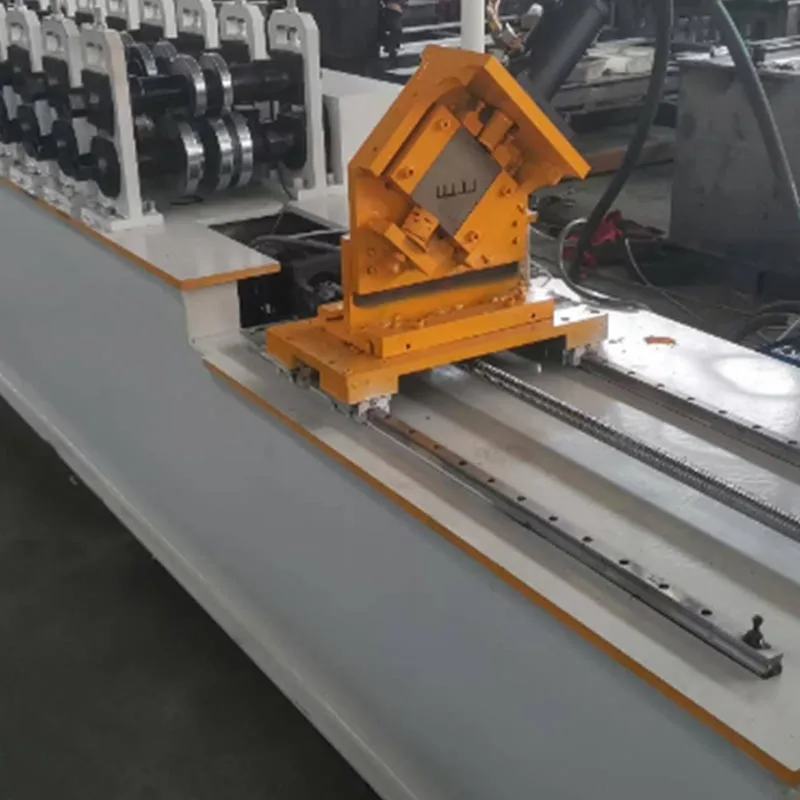
হালকা ইস্পাত Keel মেশিন টু-ইন-ওয়ান মেশিন
  • হালকা ইস্পাত Keel মেশিন টু-ইন-ওয়ান মেশিনহালকা ইস্পাত Keel মেশিন টু-ইন-ওয়ান মেশিন
  • হালকা ইস্পাত Keel মেশিন টু-ইন-ওয়ান মেশিনহালকা ইস্পাত Keel মেশিন টু-ইন-ওয়ান মেশিন
  • হালকা ইস্পাত Keel মেশিন টু-ইন-ওয়ান মেশিনহালকা ইস্পাত Keel মেশিন টু-ইন-ওয়ান মেশিন
  • হালকা ইস্পাত Keel মেশিন টু-ইন-ওয়ান মেশিনহালকা ইস্পাত Keel মেশিন টু-ইন-ওয়ান মেশিন

হালকা ইস্পাত Keel মেশিন টু-ইন-ওয়ান মেশিন

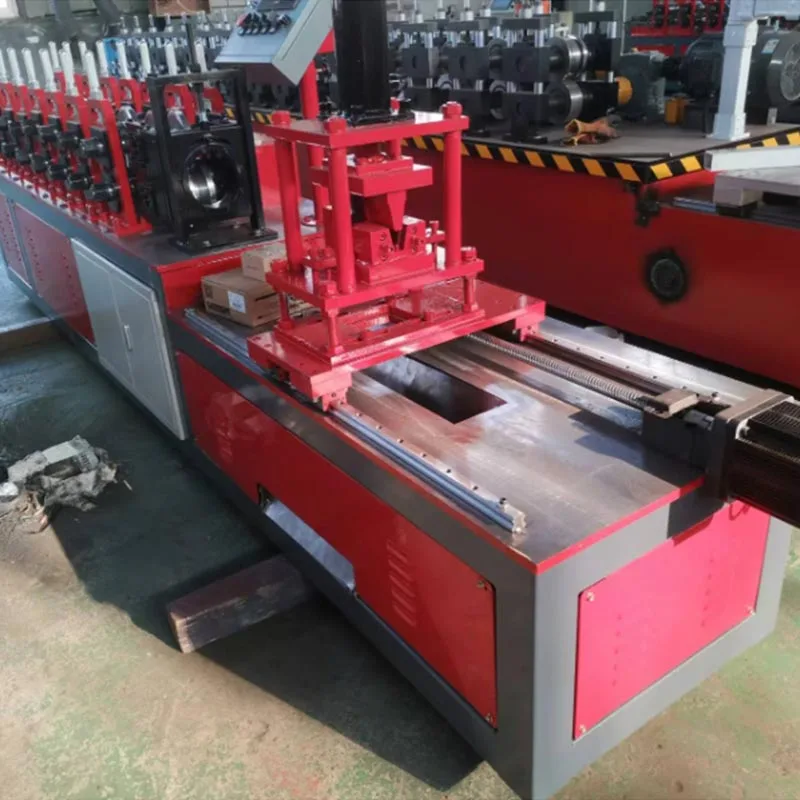
পারফু ইন্টারন্যাশনাল ট্রেডিং কোং লিমিটেড দ্বারা উত্পাদিত লাইট স্টিল কিল মেশিন টু-ইন-ওয়ান মেশিন হল একটি উন্নত শিল্প সরঞ্জাম। এটি নির্মাণ শিল্পের জন্য ডিজাইন করা হয়েছে। এই মেশিন দুটি অপরিহার্য ফ্রেমিং উপাদান উত্পাদন. এগুলি হল উল্লম্ব স্টাড এবং ট্র্যাক (এছাড়াও টপ এবং বটম রানার বা হেভেন অ্যান্ড আর্থ কিল বলা হয়)।

ঐতিহ্যগতভাবে, এই প্রোফাইলগুলির জন্য দুটি পৃথক মেশিনের প্রয়োজন হয়। এই নতুন টু-ইন-ওয়ান সিস্টেম উভয় ফাংশনকে একত্রিত করে। এটা হয় একটি অত্যন্ত দক্ষ এবং স্থান-সংরক্ষণ সমাধান। হালকা ইস্পাত Keel মেশিন টু-ইন-ওয়ান মেশিন থেকে এই উপাদানগুলি গঠন করে কুণ্ডলীকৃত গ্যালভানাইজড ইস্পাত রেখাচিত্রমালা. এটি উচ্চ নির্ভুলতা এবং গতির সাথে কাজ করে।

আধুনিক ড্রাইওয়াল এবং লাইটওয়েট ইস্পাত ফ্রেম নির্মাণের জন্য এই মেশিনটি অত্যাবশ্যক। এটা সাহায্য করে দেয়াল এবং ছাদের জন্য কঙ্কাল তৈরি করুন। এর সমন্বিত নকশা বিল্ডিংয়ের একটি গুরুত্বপূর্ণ পদক্ষেপের প্রতিনিধিত্ব করে উপাদান উত্পাদন.

বিস্তারিত বর্ণনা

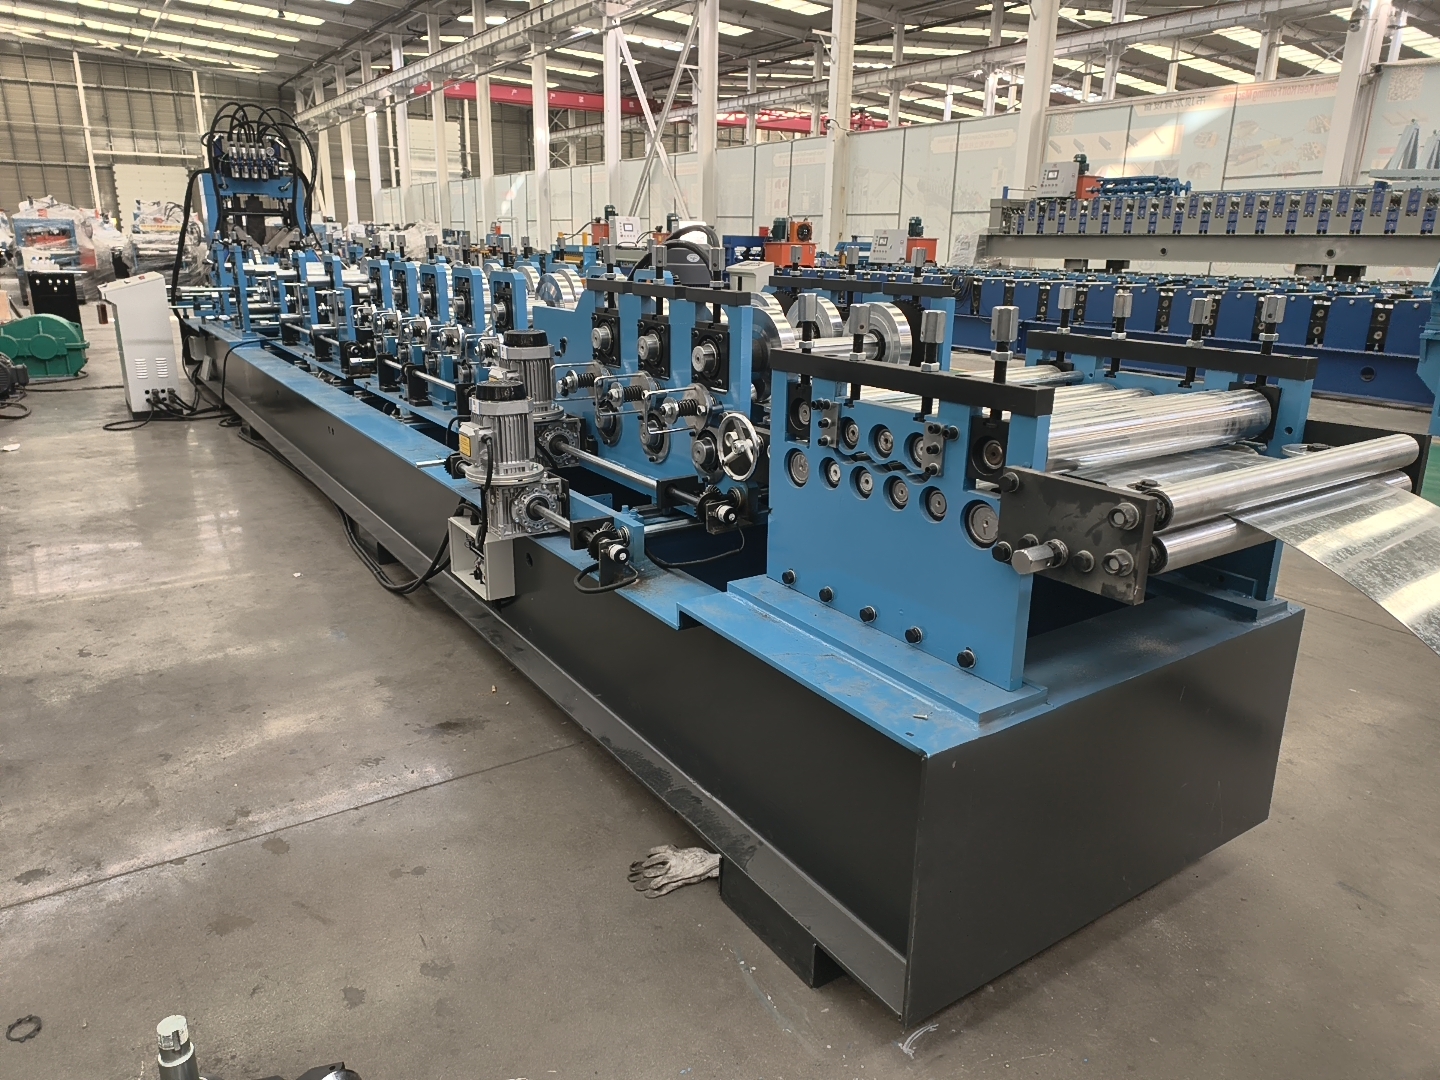
লাইট স্টিল কিল মেশিন টু-ইন-ওয়ান মেশিন একটি সম্পূর্ণ রোল গঠনের সিস্টেম। এটি একটি সাধারণ মেশিন নয়। প্রক্রিয়া uncoiler থেকে শুরু হয় (পে-অফ স্ট্যান্ড)। এর কাজ হল কাঁচামালের কয়েল ধরে রাখা এবং এটিকে মসৃণভাবে খাওয়ানো উত্পাদন লাইন।

উ: এটি শুরুর বিন্দু। 

এটি কাঁচামালের বড় কুণ্ডলী ধারণ করে। উপাদান সাধারণত galvanized ইস্পাত ফালা হয়. uncoiler ফিড মসৃণ এবং ধারাবাহিকভাবে মেশিনে ফালা. এটি প্রায়ই একটি ব্রেকিং প্রক্রিয়া আছে. এই থেকে কুণ্ডলী প্রতিরোধ করে খুব দ্রুত unrolling.

B. গাইড এবং লেভেলিং ডিভাইস

এই ইউনিট বক্ররেখা সংশোধন করে এবং ইস্পাত ফালা থেকে twists অপসারণ. এটি গঠনের আগে উপাদান সমতল প্রক্রিয়া সোজা এবং সুনির্দিষ্ট পণ্য তৈরির জন্য এটি গুরুত্বপূর্ণ।

C. সার্ভো-চালিত ডিকয়লার (ঐচ্ছিক কিন্তু সাধারণ)

এটি একটি অত্যাধুনিক খাওয়ানোর ব্যবস্থা। এটি উচ্চ-নির্ভুলতা নিয়ন্ত্রণের জন্য একটি সার্ভো মোটর ব্যবহার করে। এটি উপাদান টেনে আনে সঠিক দৈর্ঘ্য এগিয়ে. এটি কাটা থেকে দৈর্ঘ্য প্রক্রিয়ার জন্য অপরিহার্য। এটি প্রতিটি স্টাড এবং ট্র্যাক টুকরা নিশ্চিত করে একই নির্দিষ্ট দৈর্ঘ্য।

D. প্রধান রোল ফর্মিং স্টেশন

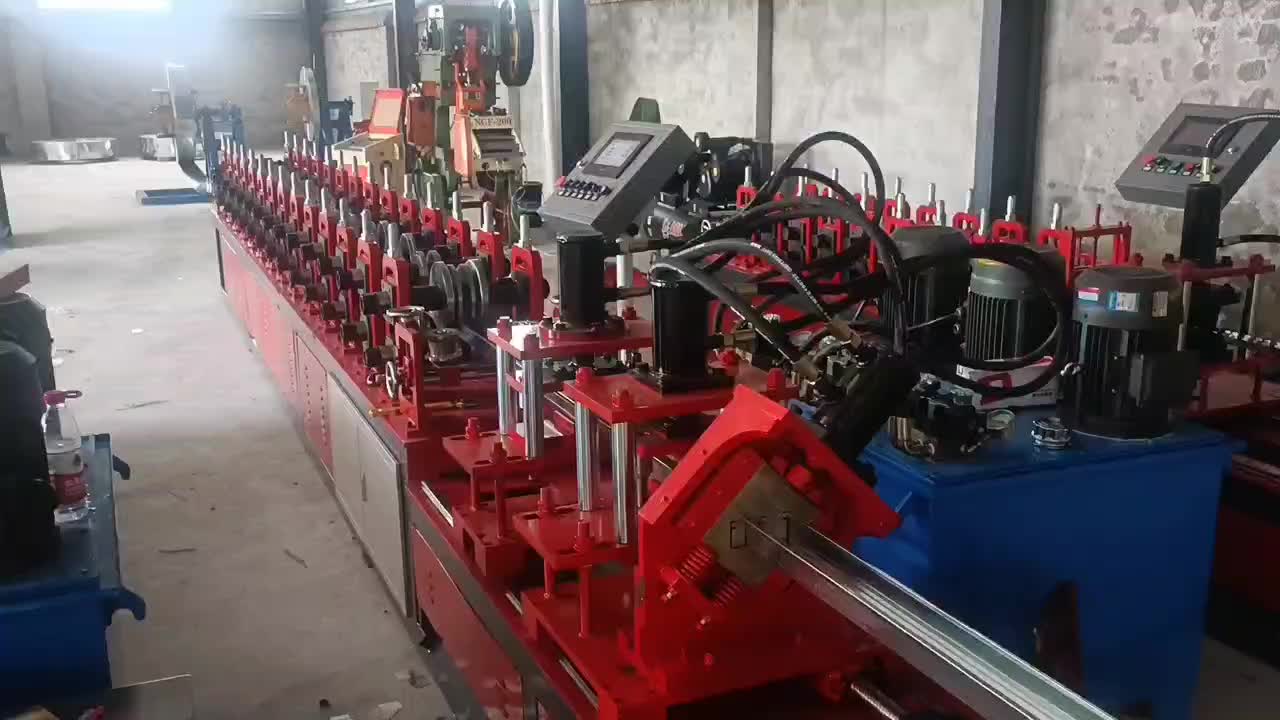
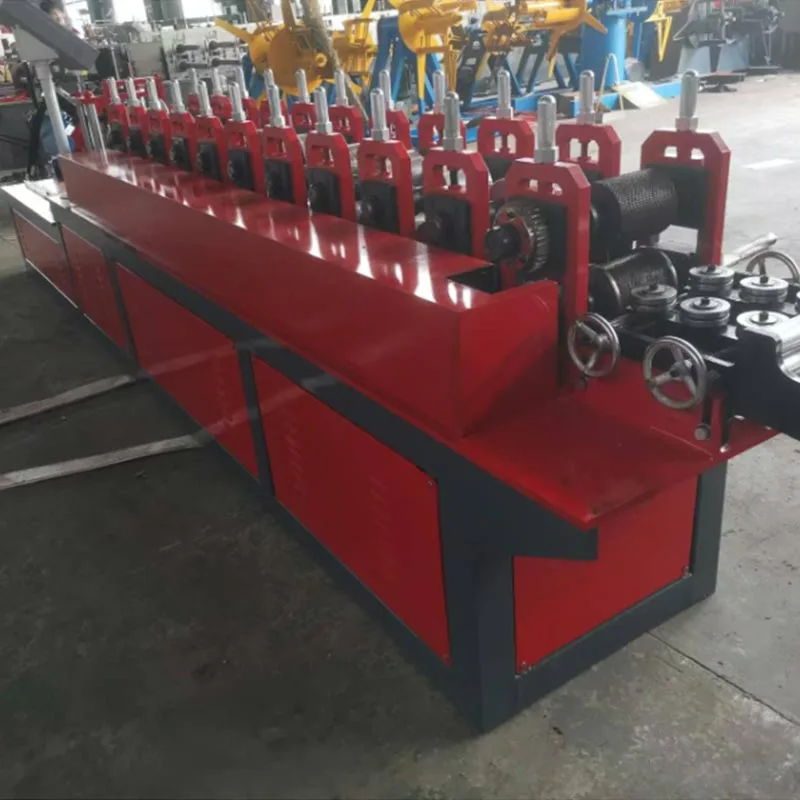
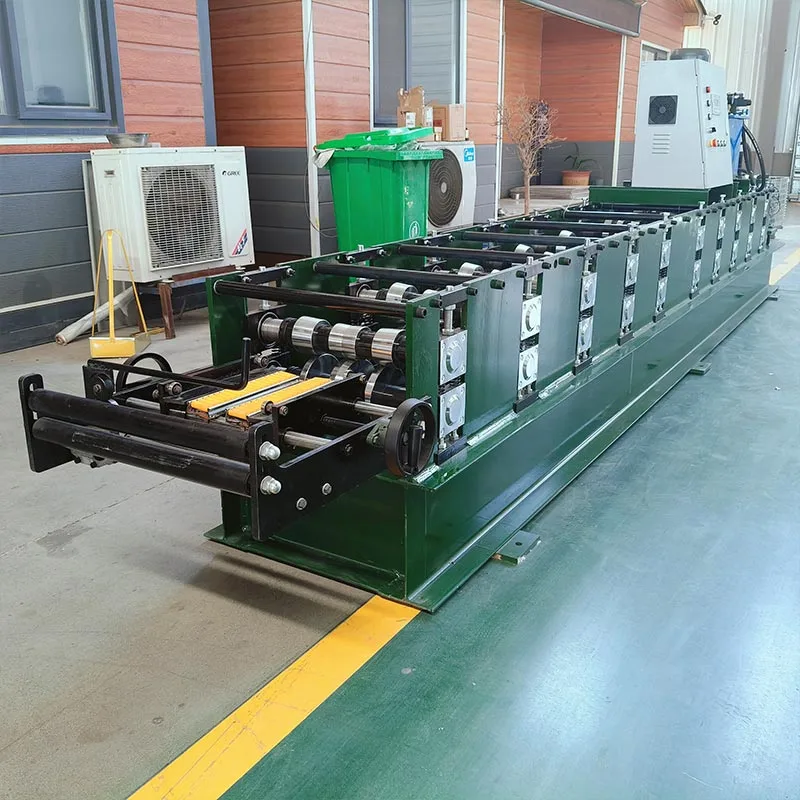
এটি মেশিনের হৃদয়। এটি রোলিং মিল স্ট্যান্ডের একটি সিরিজ নিয়ে গঠিত। প্রতিটি স্ট্যান্ড শক্ত একটি সেট আছে ইস্পাত রোলার (মৃত্যু)। এই রোলারগুলির আকৃতি নির্দিষ্ট।

ফালা প্রতিটি পরপর স্ট্যান্ড মাধ্যমে পাস. প্রতিটি ধাপে, রোলারগুলি ধীরে ধীরে ইস্পাত বাঁকানো হয়। তারা এটিকে আকার দেয় চূড়ান্ত প্রোফাইলে একটি টু-ইন-ওয়ান মেশিনের জন্য, এই স্টেশনটি স্টুড এবং ট্র্যাক প্রোফাইল উভয় গঠনের জন্য ডিজাইন করা হয়েছে।

E. প্রোফাইল স্যুইচিং মেকানিজম

এটি মূল বৈশিষ্ট্য যা এটিকে "টু-ইন-ওয়ান" করে তোলে। এটি দুটি মেশিন একসাথে বোল্ট নয়। এটা একজন বুদ্ধিমান সিস্টেম স্যুইচিং দুটি প্রাথমিক উপায়ে করা যেতে পারে:

ম্যানুয়াল রোলার পরিবর্তন: অপারেটর ফর্মিং স্টেশনে কিছু রোলার শারীরিকভাবে পরিবর্তন করে। এই পদ্ধতি হল খরচ কার্যকর এটি এমন কারখানাগুলির জন্য উপযুক্ত যেগুলিকে ঘন ঘন প্রোফাইল পরিবর্তন করতে হবে না।

স্বয়ংক্রিয়/সার্ভো সুইচিং: এটি একটি আরও উন্নত সিস্টেম। মেশিনটি নির্দিষ্ট রোলারগুলিকে স্থানান্তর করতে সার্ভো মোটর ব্যবহার করে এবং অবস্থানের বাইরে। পরিবর্তনটি নিয়ন্ত্রণ প্যানেলের মাধ্যমে করা হয়। এটি দ্রুত এবং ন্যূনতম কায়িক শ্রম প্রয়োজন। এটি উত্পাদন রানের মধ্যে ডাউনটাইমকে ব্যাপকভাবে হ্রাস করে।

F. পাঞ্চিং এবং নচিং ইউনিট

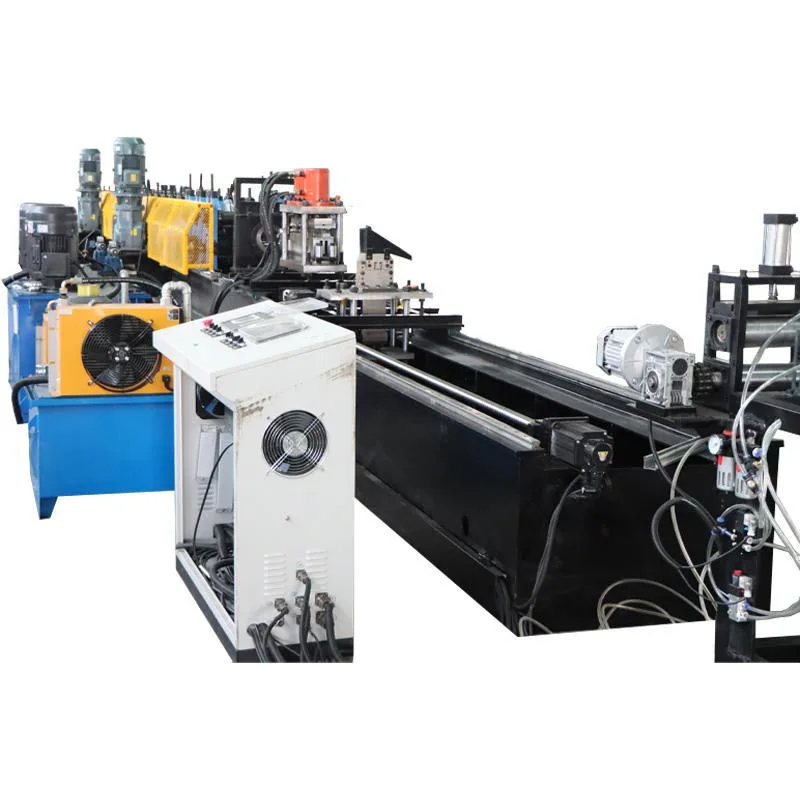
নদীর গভীরতানির্ণয় এবং বৈদ্যুতিক তারের জন্য স্টাডগুলিতে প্রায়ই গর্তের প্রয়োজন হয়। ট্র্যাক যোগদান বা শক্তিবৃদ্ধি জন্য notches প্রয়োজন হতে পারে. এই ইউনিট জলবাহী বা বায়ুসংক্রান্ত পাঞ্চ দিয়ে সজ্জিত করা হয়. এটি উচ্চ নির্ভুলতার সাথে এই গর্ত এবং খাঁজগুলি তৈরি করে। পাঞ্চিং প্যাটার্ন প্রোগ্রামেবল।

জি কাটিং সিস্টেম

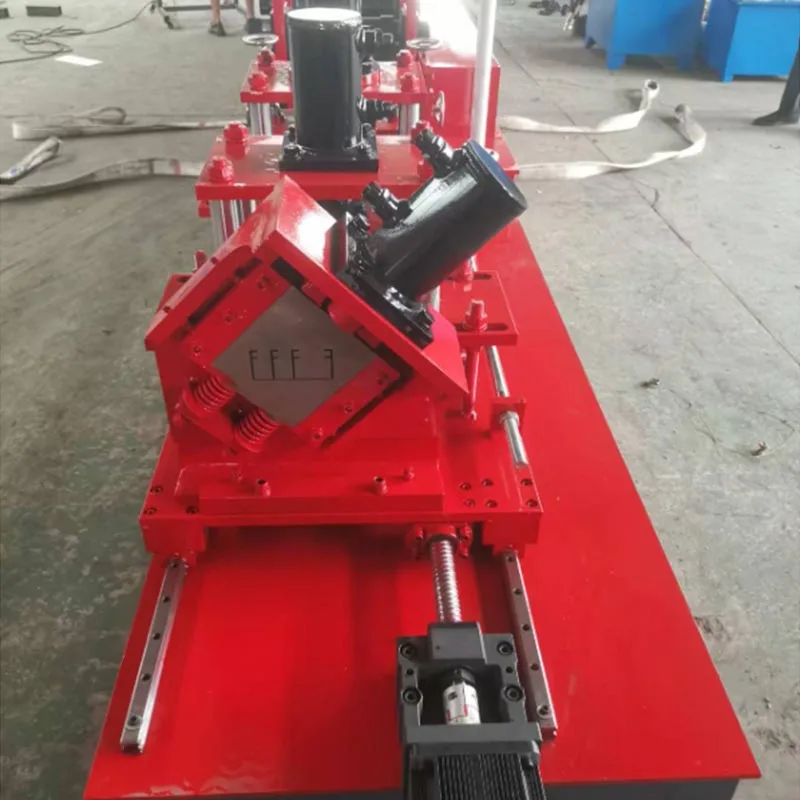
প্রোফাইল সম্পূর্ণরূপে গঠিত হওয়ার পরে, এটি দৈর্ঘ্যে কাটা হয়। এটি সাধারণত একটি উচ্চ-গতির হাইড্রোলিক উড়ন্ত দ্বারা সম্পন্ন হয় কাটা বন্ধ করাত কাটার উপাদান সঙ্গে চলে। এটি একটি পরিষ্কার, বুর-মুক্ত কাটা তৈরি করে। তারপর এটি তার শুরুতে ফিরে আসে পরবর্তী টুকরা জন্য অবস্থান. কাটা দৈর্ঘ্য নিয়ন্ত্রণ সিস্টেমে সেট করা হয়.

H. আউটপুট টেবিল এবং স্ট্যাকার

সমাপ্ত স্টাড বা ট্র্যাকগুলি মেশিনের বাইরে পৌঁছে দেওয়া হয়। একটি আউটপুট টেবিল তাদের গ্রহণ করে। প্রায়শই, একটি স্বয়ংক্রিয় স্ট্যাকার টুকরা গণনা করে। এটি সহজে হ্যান্ডলিং এবং শিপিংয়ের জন্য ঝরঝরে স্ট্যাকের মধ্যে তাদের বান্ডিল করে। এটি ফাইনালকে স্বয়ংক্রিয় করে তোলে প্রক্রিয়ার ধাপ।

স্ট্যান্ডার্ড প্যারামিটার

এই হালকা ইস্পাত Keel মেশিন টু-ইন-ওয়ান মেশিনের পরামিতি প্রস্তুতকারক এবং মডেল অনুসারে পরিবর্তিত হতে পারে। এখানে সাধারণ স্পেসিফিকেশন:

প্যারামিটার স্পেসিফিকেশন পরিসীমা নোট
উপাদান পুরুত্ব 0.4 মিমি - 1.2 মিমি বেশিরভাগ অ্যাপ্লিকেশনের জন্য সাধারণত 0.5 মিমি, 0.6 মিমি, 0.8 মিমি।
উপাদান প্রস্থ 100 মিমি - 200 মিমি এটি ইস্পাত কয়েলের প্রস্থকে বোঝায়।
সমাপ্ত পণ্য মাত্রা
- স্টাড গভীরতা 50 মিমি - 150 মিমি সাধারণ মাপ: 50 মিমি, 75 মিমি, 100 মিমি, 150 মিমি।
- ট্র্যাক প্রস্থ অশ্বপালনের গভীরতা মেলে ট্র্যাকটি নিখুঁতভাবে অশ্বপালনের সাথে ফিট করার জন্য ডিজাইন করা হয়েছে।
উৎপাদন গতি 15 - 45 মিটার প্রতি মিনিটে গতি প্রোফাইল জটিলতা এবং মেশিন মডেলের উপর নির্ভর করে।
রোল গঠন স্টেশন 18 - 25টি স্টেশন আরও স্টেশনগুলি মসৃণ, আরও সুনির্দিষ্ট গঠনের অনুমতি দেয়।
প্রধান মোটর শক্তি 10 HP - 25 HP রোল গঠনের স্টেশনগুলিকে শক্তি দেয়৷
কন্ট্রোল সিস্টেম টাচ স্ক্রিন সহ PLC সিমেন্স, মিতসুবিশি বা অ্যালেন-ব্র্যাডলির মতো ব্র্যান্ডগুলি সাধারণ।
নির্ভুলতা কাটা ± 0.5 মিমি সামঞ্জস্যপূর্ণ অংশ দৈর্ঘ্যের জন্য খুব উচ্চ নির্ভুলতা.

মূল সুবিধা

এটি দুটি ফাংশনকে একত্রিত করে তবে দুটি পৃথক মেশিনের চেয়ে কম স্থান প্রয়োজন। এর মানে একটি ছোট পদচিহ্ন এবং মেঝে স্থান, ইনস্টলেশন, এবং রক্ষণাবেক্ষণের জন্য উল্লেখযোগ্যভাবে কম খরচ।

এটি দুটির পরিবর্তে একটি মেশিন। এটি উল্লেখযোগ্য কারখানার মেঝে স্থান সংরক্ষণ করে।

প্রাথমিক বিনিয়োগ দুটি পৃথক মেশিন কেনার চেয়ে কম।

এটি বিদ্যুৎ এবং রক্ষণাবেক্ষণের জন্য খরচ কমিয়ে দেয়।

উচ্চ নমনীয়তা এবং দ্রুত পরিবর্তন:

প্রযোজকরা সহজেই স্টাড এবং ট্র্যাক তৈরির মধ্যে স্যুইচ করতে পারেন।

এটি তাদের বাজারের চাহিদার সাথে দ্রুত সাড়া দিতে দেয়।

স্বয়ংক্রিয় সুইচিং বিরামহীন, দ্রুত পরিবর্তন নিশ্চিত করে। এটি একটি পরম সর্বনিম্ন ডাউনটাইম রাখে।

উচ্চতর উত্পাদন গুণমান:

ইন্টিগ্রেটেড ডিজাইন নিশ্চিত করে যে স্টাড এবং ট্র্যাক প্রোফাইলগুলি পুরোপুরি মিলেছে৷ এর ফলে আরও ভাল-ফিটিং হয়, শক্তিশালী বিল্ডিং ফ্রেম। রোল গঠন প্রক্রিয়া একটি সামঞ্জস্যপূর্ণ, উচ্চ-মানের পণ্য তৈরি করে।

শ্রম সঞ্চয় এবং ব্যবহার সহজ:

একটি মেশিনের জন্য মাত্র এক বা দুটি অপারেটর প্রয়োজন৷ স্বয়ংক্রিয় প্রক্রিয়া অত্যন্ত দক্ষ শ্রমের প্রয়োজনীয়তা হ্রাস করে৷ PLC কন্ট্রোল সিস্টেম অপারেশন সহজ এবং স্বজ্ঞাত করে তোলে।

সামগ্রিক উত্পাদনশীলতা বৃদ্ধি:

সম্পূর্ণ প্রক্রিয়া, কুণ্ডলী থেকে সমাপ্ত প্যালেট পর্যন্ত, একটি অবিচ্ছিন্ন এবং অত্যন্ত অপ্টিমাইজ করা যাত্রা। এই সমন্বিত পদ্ধতি সামগ্রিক উত্পাদনশীলতা একটি উল্লেখযোগ্য বৃদ্ধি প্রদান করে.

উচ্চ গতি এবং ন্যূনতম ডাউনটাইম প্রতি শিফটে একটি বড় আউটপুট নিয়ে যায়।

এটি প্রস্তুতকারকের ক্ষমতা এবং লাভজনকতা বৃদ্ধি করে।

অ্যাপ্লিকেশন দৃশ্যকল্প

এই হালকা ইস্পাত কিল মেশিন টু-ইন-ওয়ান মেশিনটি বিভিন্ন পরিসরের জন্য মূল উপাদানগুলি তৈরিতে বিশেষায়িত নির্মাণ ব্যবস্থা।

অভ্যন্তরীণ পার্টিশন দেয়াল:

এটি ভবনের অভ্যন্তরে অ-লোড বহনকারী দেয়ালের জন্য স্টাড এবং ট্র্যাক তৈরি করে। এগুলো অফিস, হোটেলে ব্যবহার করা হয়, হাসপাতাল, এবং আবাসিক অ্যাপার্টমেন্ট।

সাসপেন্ডেড সিলিং:

মেশিনের বহুমুখীতা স্থগিত সিলিং গ্রিডের জন্য প্রধান রানার এবং প্রাচীরের কোণগুলি সুনির্দিষ্টভাবে তৈরি করা পর্যন্ত প্রসারিত সিস্টেম

লাইট গেজ স্টিল ফ্রেমিং (LGSF):

আধুনিক নির্মাণে, সম্পূর্ণ বিল্ডিংগুলি ঠান্ডা-গঠিত ইস্পাত ফ্রেম দিয়ে তৈরি করা হয়। এই মেশিন জন্য বিশেষ এই কাঠামোর জন্য প্রয়োজনীয় প্রাচীর ফ্রেম উত্পাদন.

উপাদান প্রস্তুতকারক:

প্রাথমিক ব্যবহারকারীরা এমন কারখানা যা নির্মাণ বাজারের জন্য হালকা ইস্পাত কিল প্রোফাইল তৈরিতে বিশেষজ্ঞ। তারা এই উপকরণগুলি নির্মাণ কোম্পানি এবং পরিবেশকদের সরবরাহ করে।

উৎপাদন কর্মপ্রবাহ

লাইট স্টিল কিল টু-ইন-ওয়ান মেশিনের অপারেশন একটি পরিষ্কার, যৌক্তিক ক্রম অনুসরণ করে।

ধাপ 1: প্রস্তুতি এবং সেটআপ

আনকয়লারে গ্যালভানাইজড স্টিলের একটি কয়েল রাখুন। অপারেটরকে অবশ্যই এটিকে নিরাপদে অবস্থানে লক করতে হবে। দ স্ট্রিপের অগ্রবর্তী প্রান্তটি গাইডের মাধ্যমে এবং প্রথম ফর্মিং স্টেশনে ম্যানুয়ালি খাওয়ানো হয়। কন্ট্রোল প্যানেলে, অপারেটর পছন্দসই প্রোফাইল (স্টড বা ট্র্যাক) নির্বাচন করে। অপারেটর প্রয়োজনীয় দৈর্ঘ্য, পরিমাণ এবং সেট করে কাজ কনফিগার করতে পাঞ্চিং বিশদ।

ধাপ 2: রোল গঠন প্রক্রিয়া

মূল মোটর শুরু হয়। প্রতিটি স্টেশনে রোলারগুলি ঘুরতে শুরু করে। ইস্পাত ফালা মেশিনের মাধ্যমে টানা হয়। এটা প্রতিটি ফর্মিং স্টেশনের মধ্য দিয়ে যায়। আকৃতিটি ধীরে ধীরে চূড়ান্ত সি-আকৃতির (স্টাড) বা ইউ-আকৃতির (ট্র্যাক) মধ্যে বাঁকানো হয় প্রোফাইল যদি মেশিনে একটি স্বয়ংক্রিয় সুইচার থাকে তবে প্রাসঙ্গিক রোলারগুলি নির্বাচিত প্রোফাইলের জন্য নিজেকে সামঞ্জস্য করে।

ধাপ 3: পাঞ্চিং এবং নচিং

গঠিত প্রোফাইলটি এগিয়ে যাওয়ার সাথে সাথে এটি পাঞ্চিং ইউনিটের নীচে চলে যায়। হাইড্রোলিক ঘুষি নেমে আসে। তারা তৈরি করে স্টাডের জালে সুনির্দিষ্ট ছিদ্র বা ট্র্যাকের খাঁজ। এটি একটি অবিচ্ছিন্ন গতিতে ঘটে।

ধাপ 4: দৈর্ঘ্যে কাটা

সম্পূর্ণরূপে গঠিত এবং খোঁচা প্রোফাইল কাটিয়া এলাকায় অবিরত. একটি সেন্সর প্রোফাইলের সামনে সনাক্ত করে। দ servo decoiler নিশ্চিত করে যে সঠিক দৈর্ঘ্য খাওয়ানো হয়েছে। উড়ন্ত কাট-অফ প্রোফাইল সম্মুখের clamps দেখেছি. এটি নড়াচড়া করে এটা দিয়ে করাত ব্লেড একটি পরিষ্কার, বর্গাকার কাট করে। কাটা সম্পূর্ণ হওয়ার পরে, করাত স্বয়ংক্রিয়ভাবে প্রত্যাহার করে এবং এর সুনির্দিষ্ট হোম অবস্থানে ফিরে আসে।

ধাপ 5: আউটপুট এবং স্ট্যাকিং

সমাপ্ত অশ্বপালন বা ট্র্যাক আউটপুট টেবিলে পৌঁছে দেওয়া হয়. একটি স্বয়ংক্রিয় কাউন্টার ট্র্যাক উত্পাদন, এবং একবার একটি পূর্বনির্ধারিত পরিমাণে পৌঁছেছে, স্ট্যাকিং প্রক্রিয়া তাদের একটি ঝরঝরে বান্ডিলে গঠন করে। এই বান্ডিল তারপর জন্য প্রস্তুত strapping এবং অপসারণ.

ধাপ 6: পরিবর্তন করুন এবং পুনরাবৃত্তি করুন

পণ্য পরিবর্তন করা সহজ: অপারেটর HMI-এ নতুন প্রোফাইল নির্বাচন করে। মেশিন হয় স্ব-সংযোজন বা পরিবর্তনের মাধ্যমে অপারেটরকে নিয়ে যায়। উত্পাদন তারপর নতুন ব্যাচ জন্য পুনরাবৃত্তি.

একটি মেশিনের চেয়েও বেশি, লাইট স্টিল কিল মেশিন টু-ইন-ওয়ান মেশিন একটি কৌশলগত আপগ্রেড: অতুলনীয় নমনীয়তা, উল্লেখযোগ্য খরচ হ্রাস, এবং নিশ্চিত উচ্চ মানের. স্টাড এবং ট্র্যাক উত্পাদন স্বয়ংক্রিয় করে, এটি নির্মাতাদের সাথে দেখা করতে সক্ষম করে বৈশ্বিক চাহিদা লাভজনকভাবে, এটি দক্ষ লাইটওয়েট ইস্পাত ফ্রেম উত্পাদনের জন্য নিশ্চিত প্রযুক্তি তৈরি করে।

Light Steel Keel Machine Two-in-one MachineLight Steel Keel Machine Two-in-one MachineLight Steel Keel Machine Two-in-one MachineLight Steel Keel Machine Two-in-one Machine

হট ট্যাগ: হালকা ইস্পাত Keel মেশিন টু-ইন-ওয়ান মেশিন
অনুসন্ধান পাঠান
যোগাযোগের তথ্য
  • ঠিকানা

    নং 5 রোড, বোটাউ ইকোনমিক ডেভেলপমেন্ট জোন, ক্যাংঝো সিটি, হেবেই প্রদেশ, চীন

  • টেলিফোন

    +86-18031784846

  • ই-মেইল

    cnparfu@gmail.com

রোল ফর্মিং মেশিন, স্যান্ডউইচ প্যানেল মেশিন, রোল ফর্মিং মেশিন আনুষাঙ্গিকগুলির জন্য মূল্য এবং প্রকল্পের তথ্য পেতে পারফুকে একটি তদন্ত পাঠান। আমরা 24 ঘন্টার মধ্যে একটি প্রতিক্রিয়া গ্যারান্টি.
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন।গোপনীয়তা নীতি
প্রত্যাখ্যান করুনগ্রহণ করুন