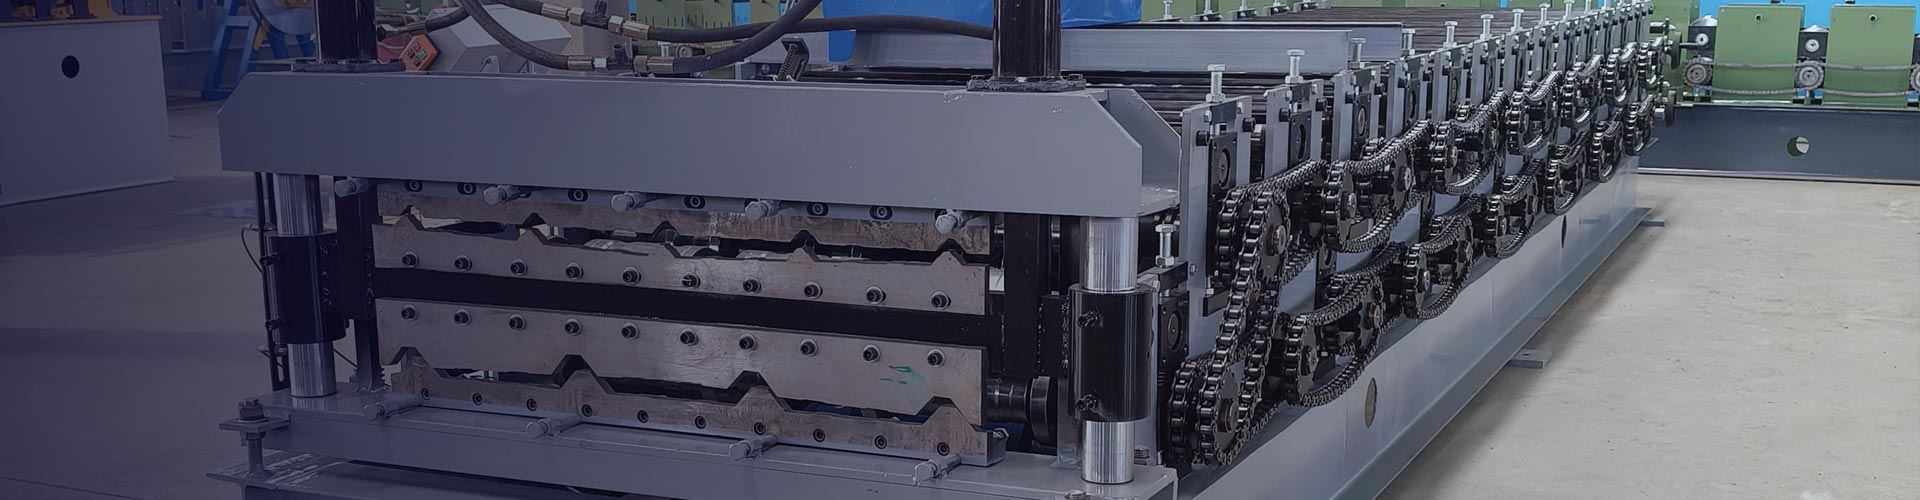
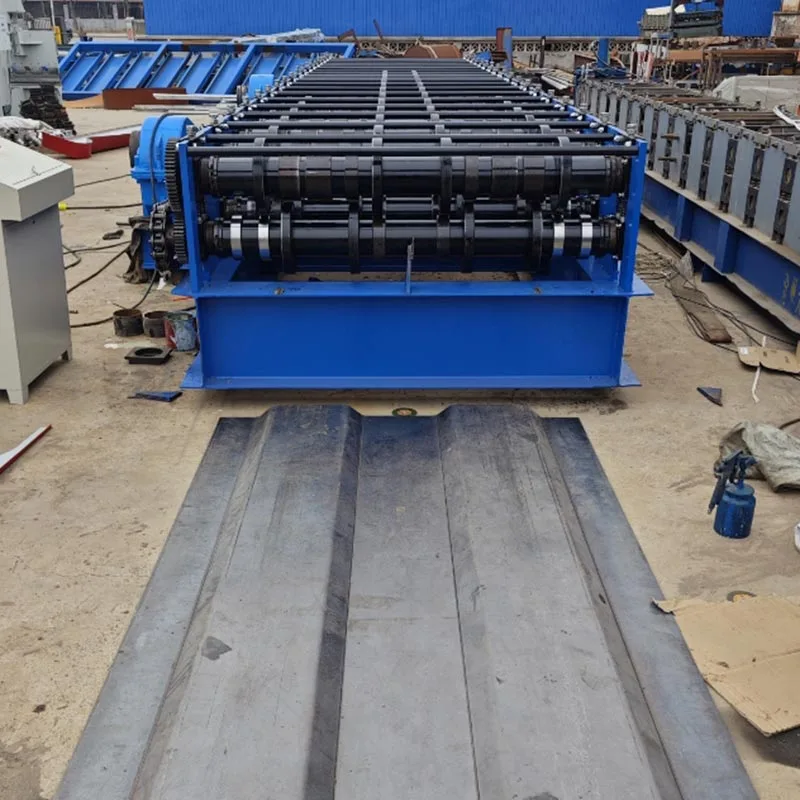
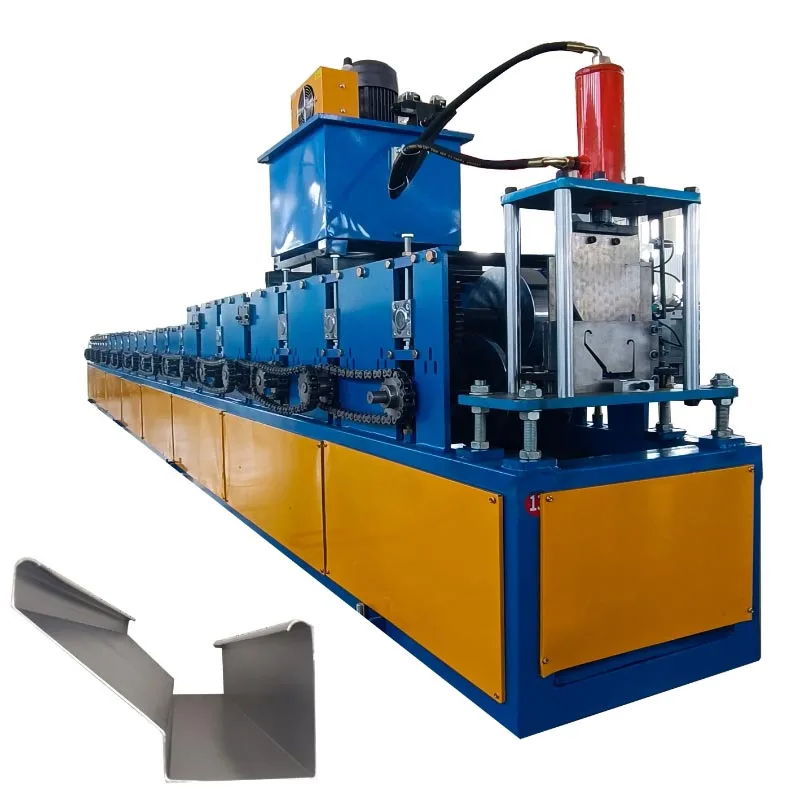
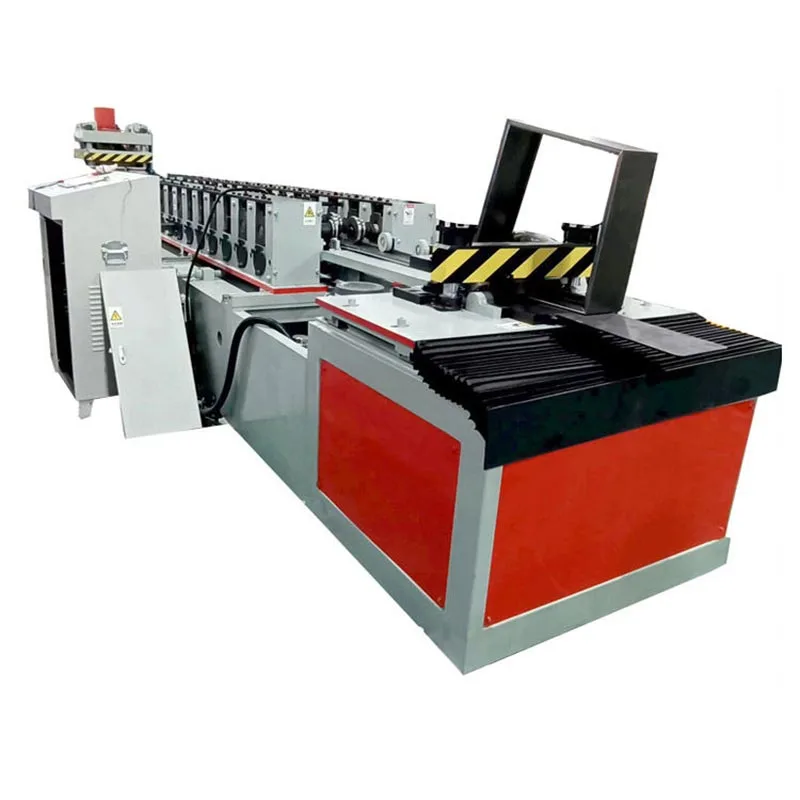
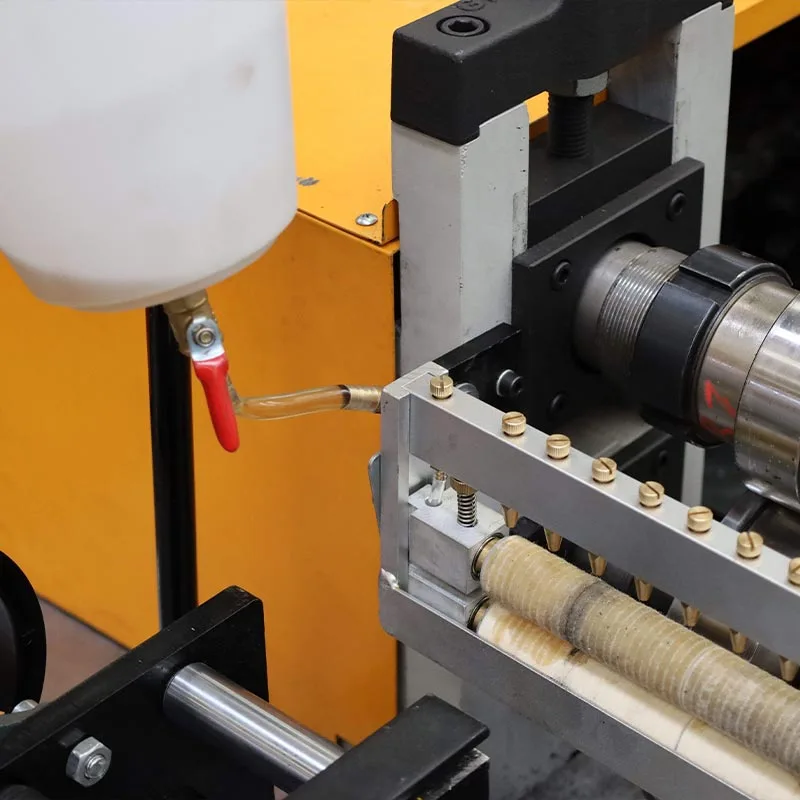
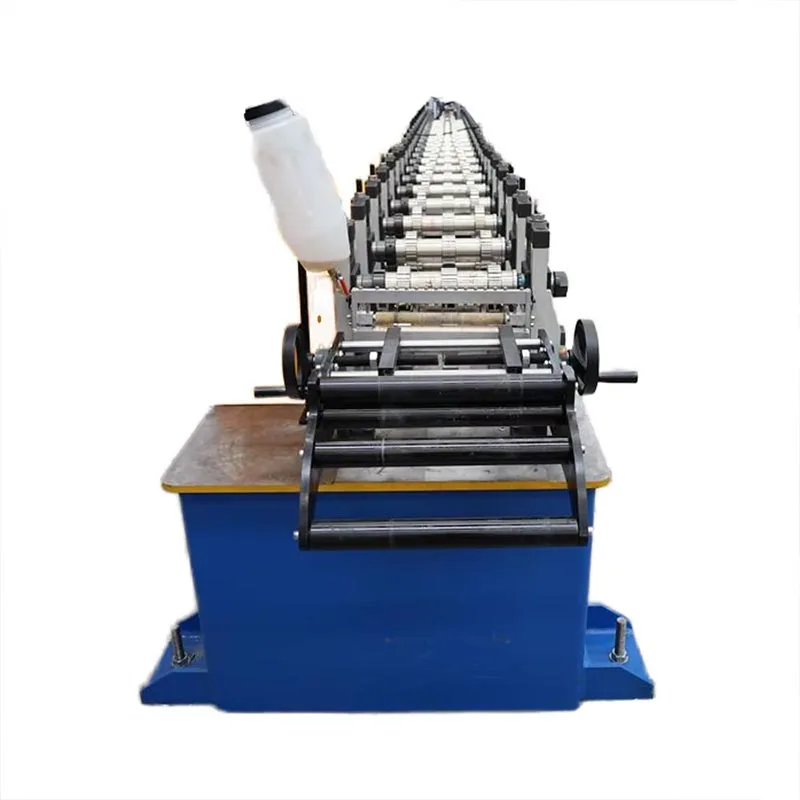
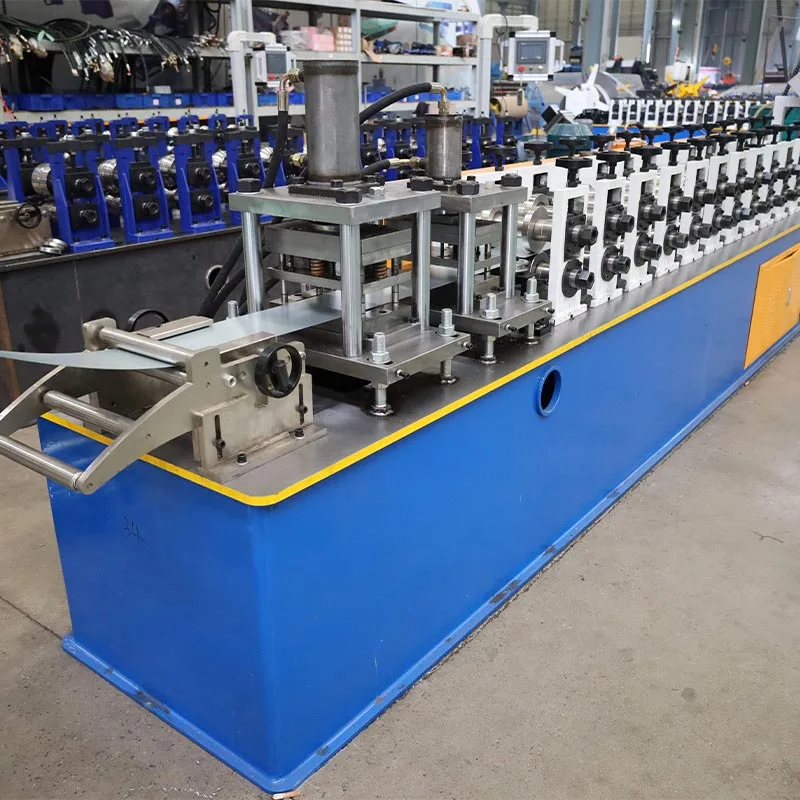
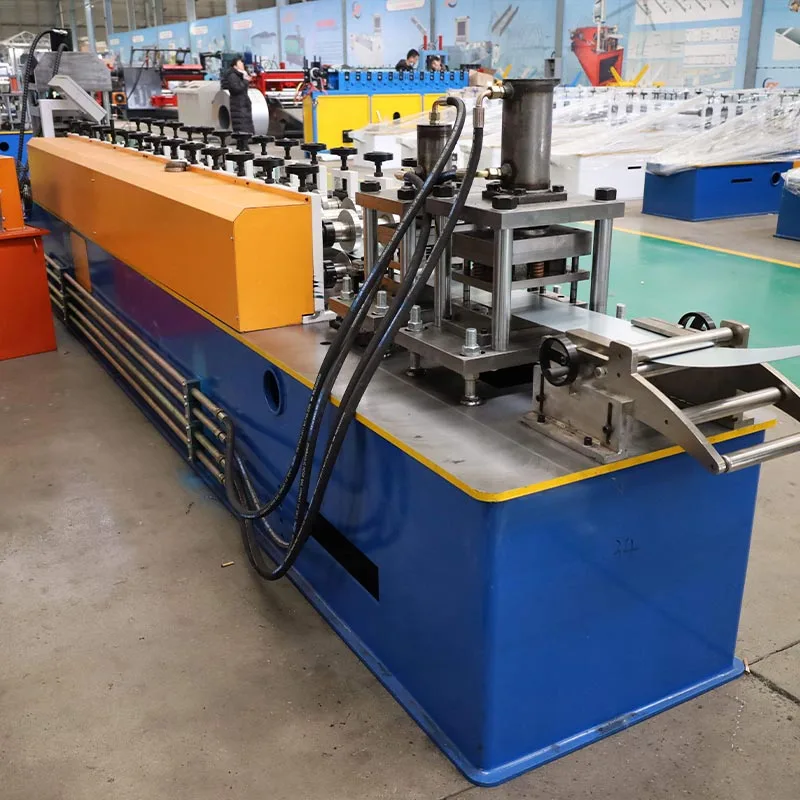
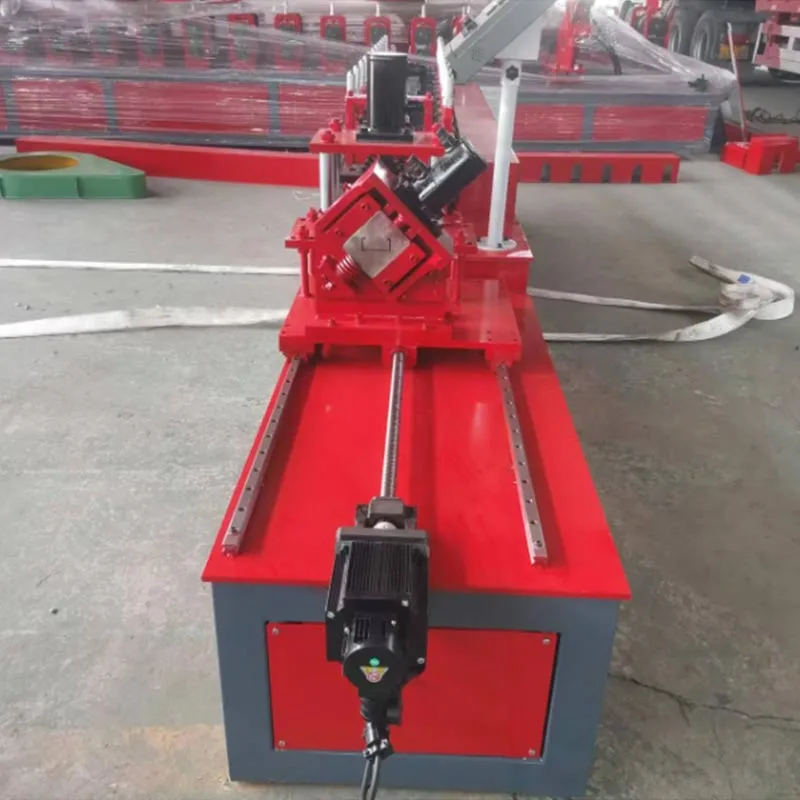
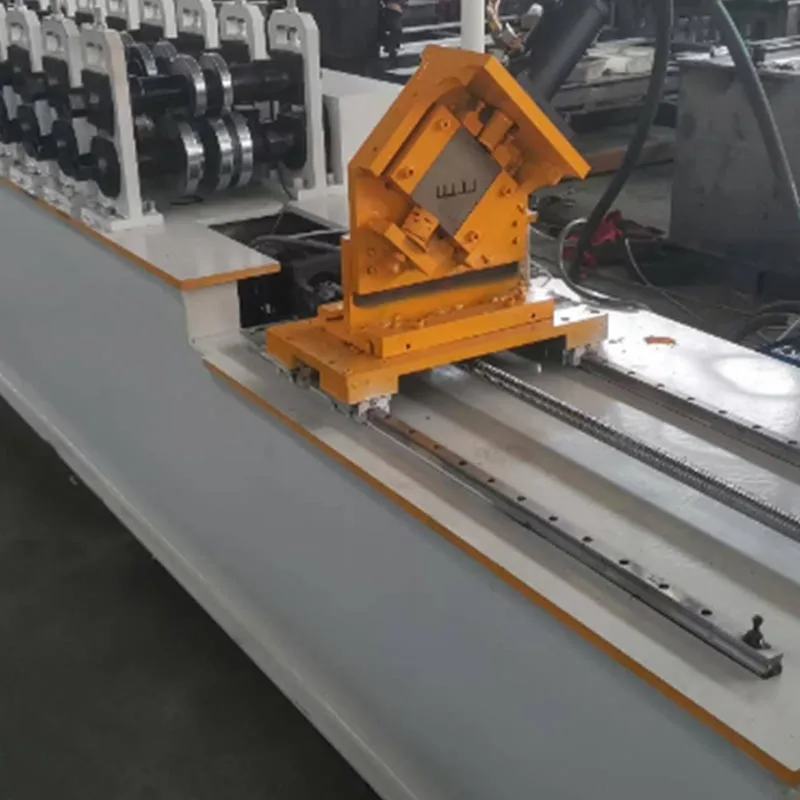
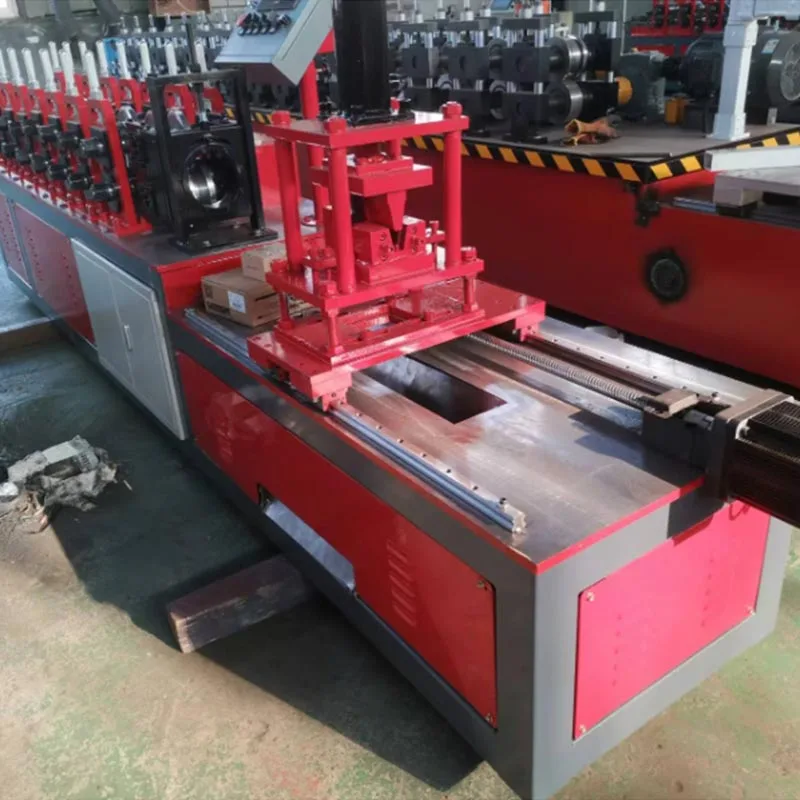
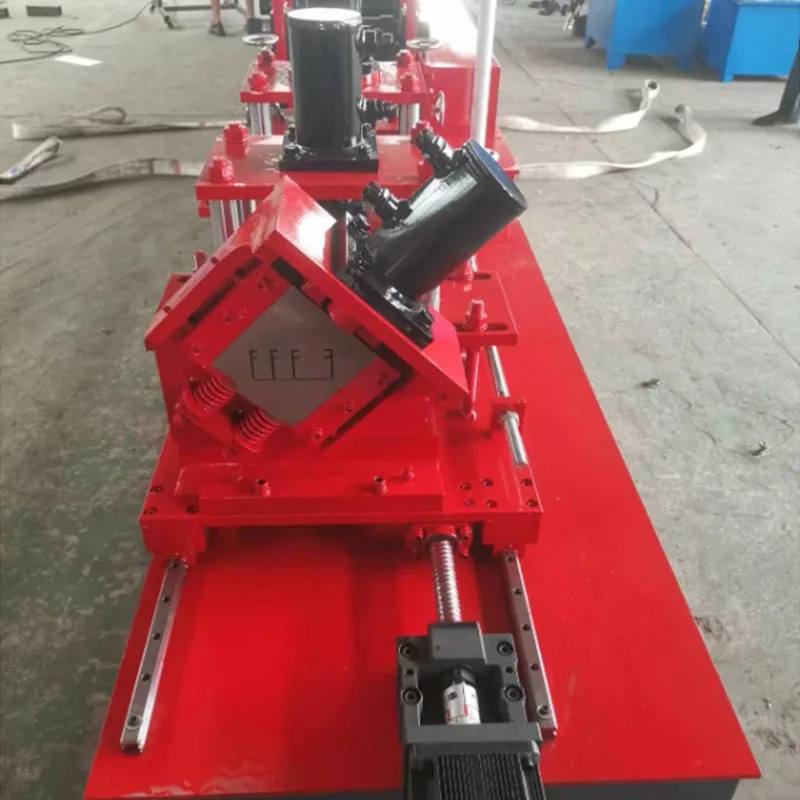
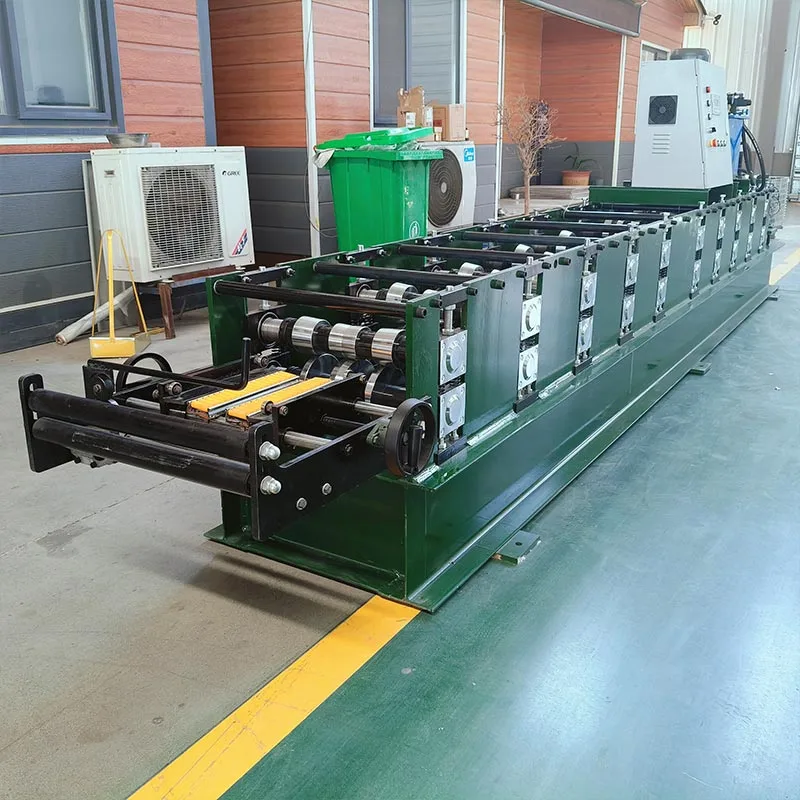
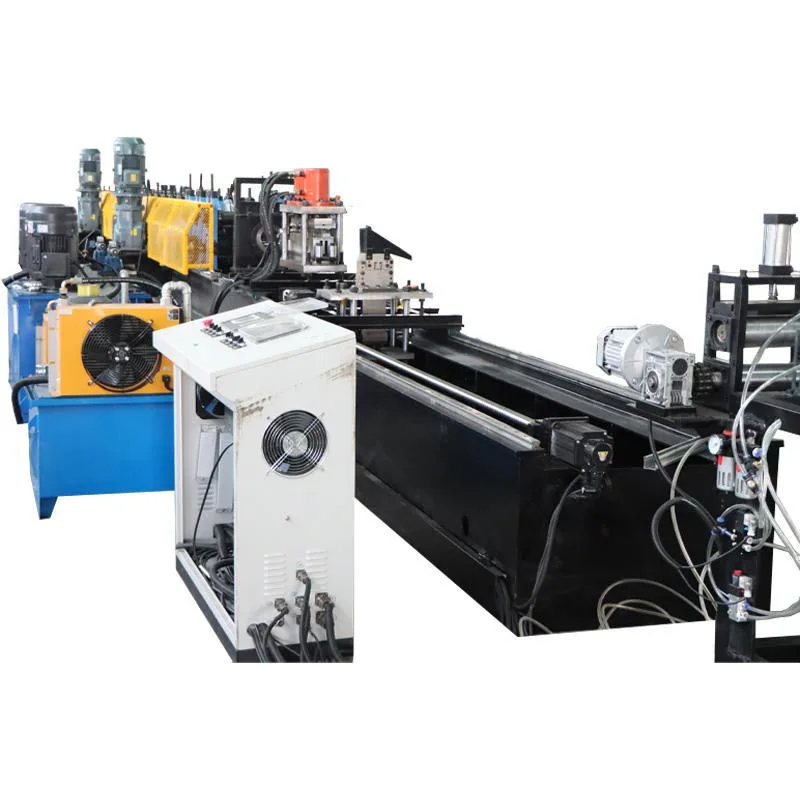
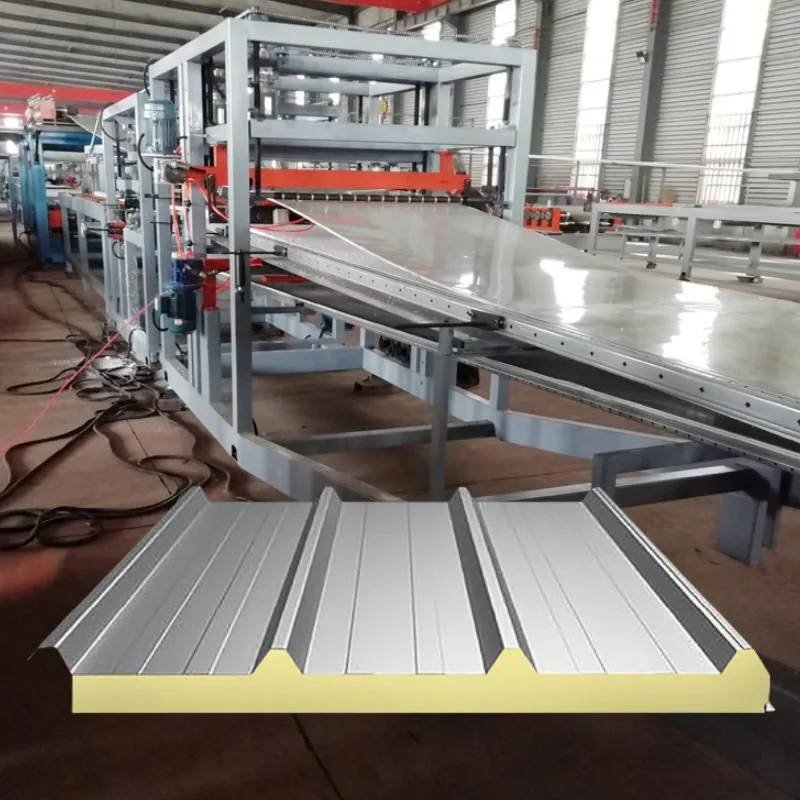
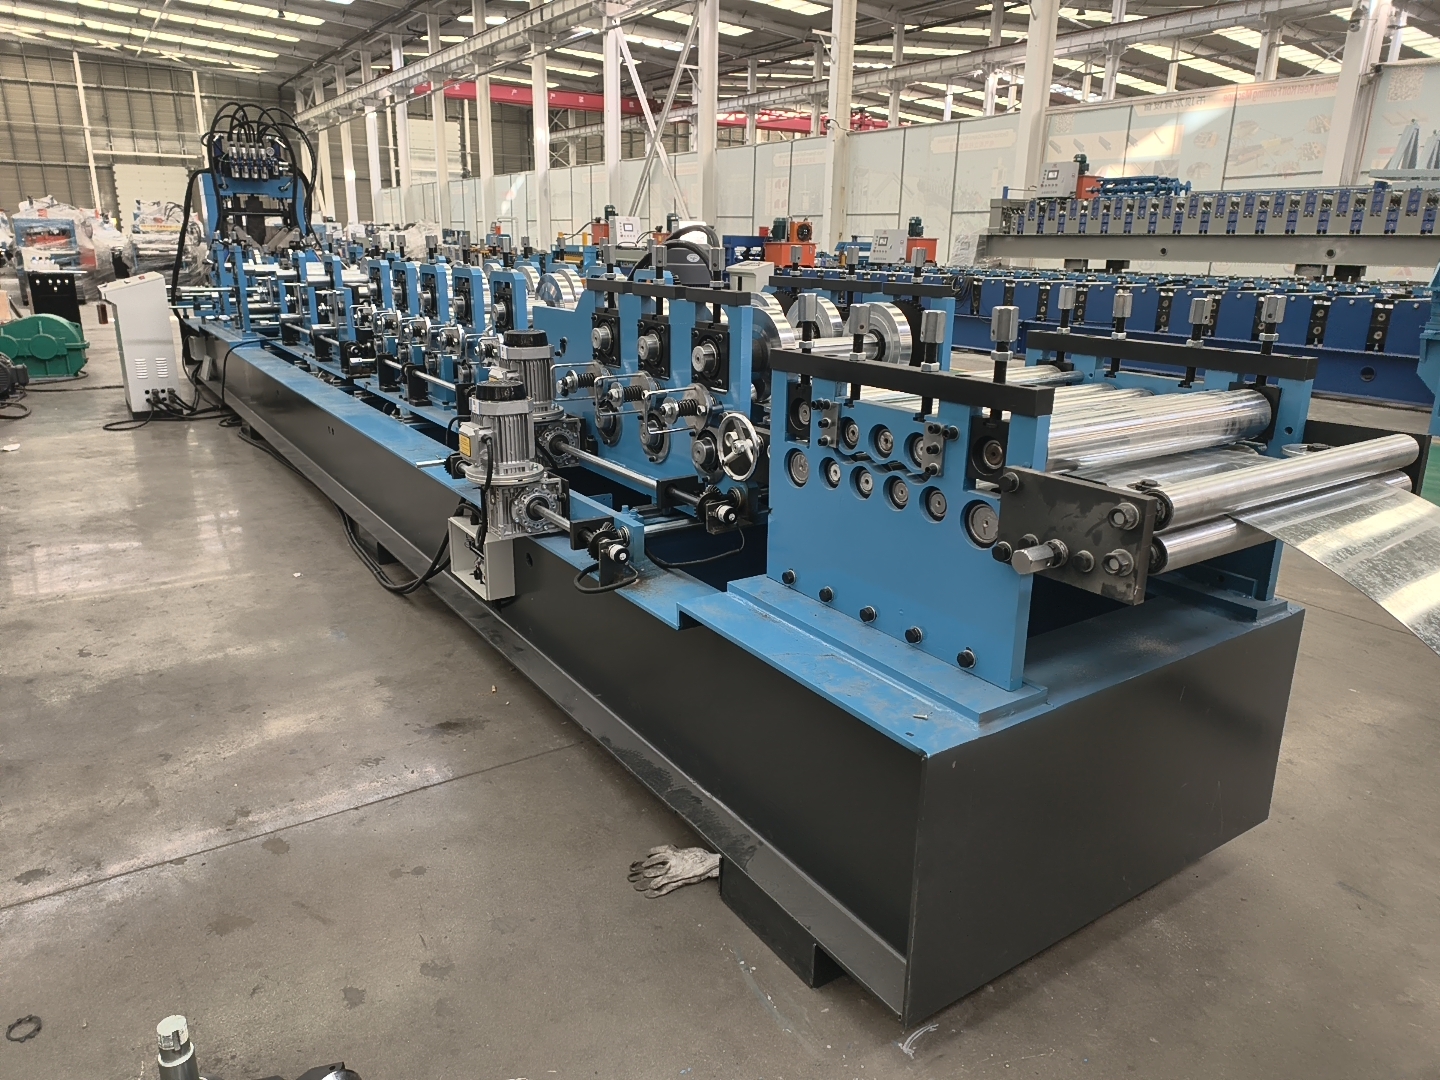
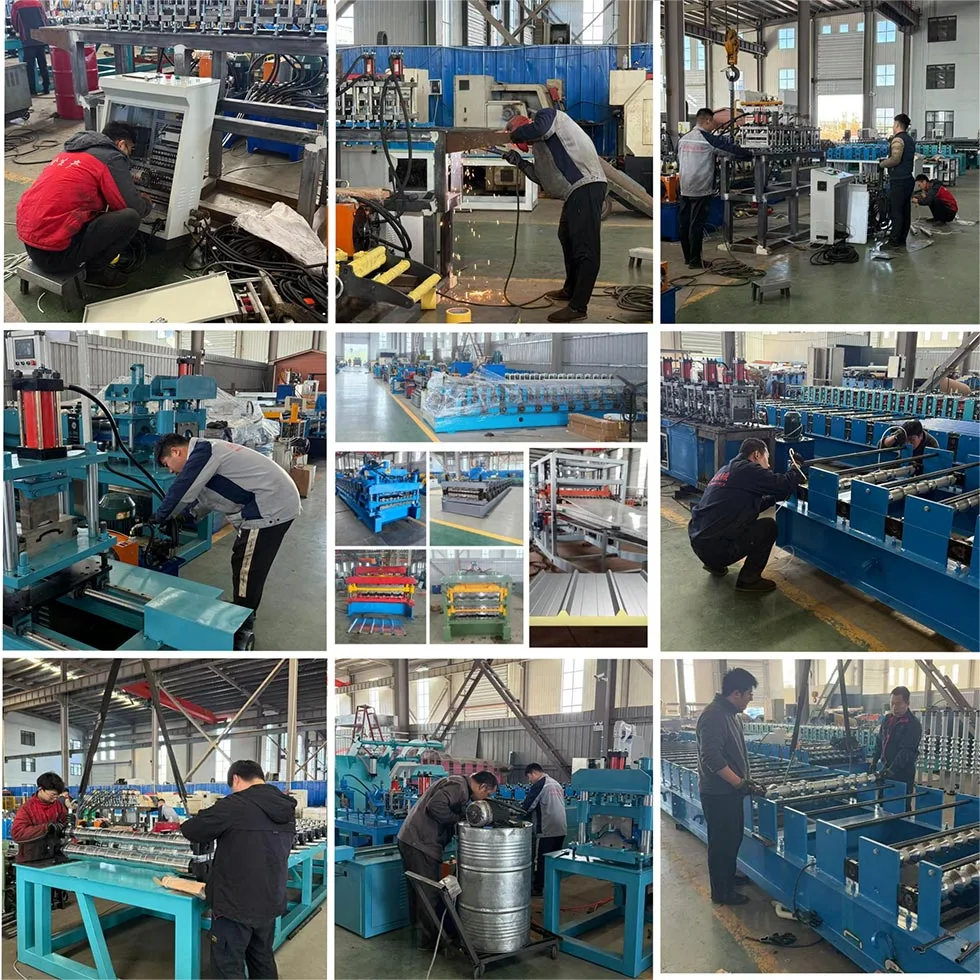
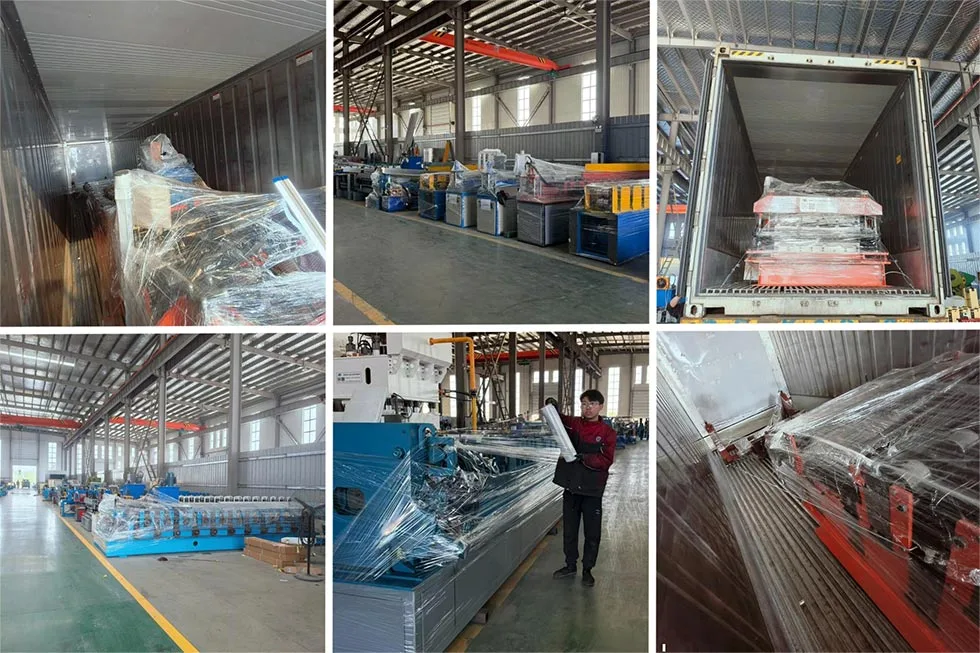
পারফু ইন্টারন্যাশনাল ট্রেডিং কোং লিমিটেড দ্বারা উত্পাদিত একটি গিয়ার বক্স চালিত স্টিল রোল ফর্মিং মেশিন একটি শক্তিশালী শিল্প মেশিন। এটি নির্মাণ শিল্পে ব্যবহৃত হয়। এই মেশিন কাঁচা ইস্পাত কয়েল প্রক্রিয়া. এটি সুনির্দিষ্ট নির্মাণ অংশ উত্পাদন করে। এই অংশগুলিকে ইস্পাত স্টাড, ট্র্যাক এবং চ্যানেল বলা হয়।
তারা আধুনিক ভবনগুলির কঙ্কাল বা "ড্রাগন হাড়" গঠন করে। এই গিয়ার বক্স চালিত ইস্পাত রোল ফর্মিং মেশিন রূপান্তরিত করে
নির্মাণ এটি দ্রুত, স্বয়ংক্রিয় উত্পাদনের সাথে ধীর, ম্যানুয়াল কাজ প্রতিস্থাপন করে।
"গিয়ার বক্স" নামটি এর কোর ড্রাইভ সিস্টেম থেকে এসেছে। এই সিস্টেমটি প্রচুর শক্তি সরবরাহ করতে শক্ত গিয়ার ব্যবহার করে,
স্থায়িত্ব, এবং মসৃণ অপারেশন। এই গিয়ার বক্স স্টিল ফ্রেমিং মেশিনগুলি ভারী লোডের অধীনে দীর্ঘ সময়ের জন্য চলতে পারে।
তারা
হালকা গেজ ইস্পাত (LGS) ফ্রেমিং উত্পাদনের workhorses হয়.
এটা কিভাবে কাজ করে?
একটি গিয়ার বক্স চালিত ইস্পাত রোল ফর্মিং মেশিন একটি রোল ফর্মিং সিস্টেম। এটি ক্রমাগত, স্বয়ংক্রিয়ভাবে ধাপে ধাপে ধাতব আকার দেয়
প্রক্রিয়া এই সিস্টেমটি বন্ধ না করেই কাঁচামালকে সমাপ্ত ফ্রেমে রূপান্তরিত করে।
A. Uncoiler / Decoiler
এই শুরু বিন্দু. একটি ভারী-শুল্ক ডিকয়লার ইস্পাতের বড় কয়েল ধরে রাখে। এটা মসৃণভাবে কুণ্ডলী unwinds এবং
এটি মেশিনে ফিড করে। অনেক decoilers একটি মোটর চালিত ব্রেক আছে. এটি একটি ধারাবাহিক, উত্তেজনা-নিয়ন্ত্রিত নিশ্চিত করে
খাওয়ানো এটি কয়েলটিকে অনিয়ন্ত্রিতভাবে উন্মোচিত হতে বাধা দেয়।
B. ইন-ফিড গাইড এবং লেভেলিং ইউনিট
এই বিভাগটি স্ট্রিপটিকে মেশিনে নির্দেশ করে এবং এর প্রাথমিক বক্ররেখাকে সমতল করে। এই বক্ররেখা অপসারণ করা আবশ্যক যাতে
চূড়ান্ত পণ্যটি সোজা এবং মাত্রিকভাবে সঠিক।
গ. রোলিং মিল/ফর্মিং স্টেশন
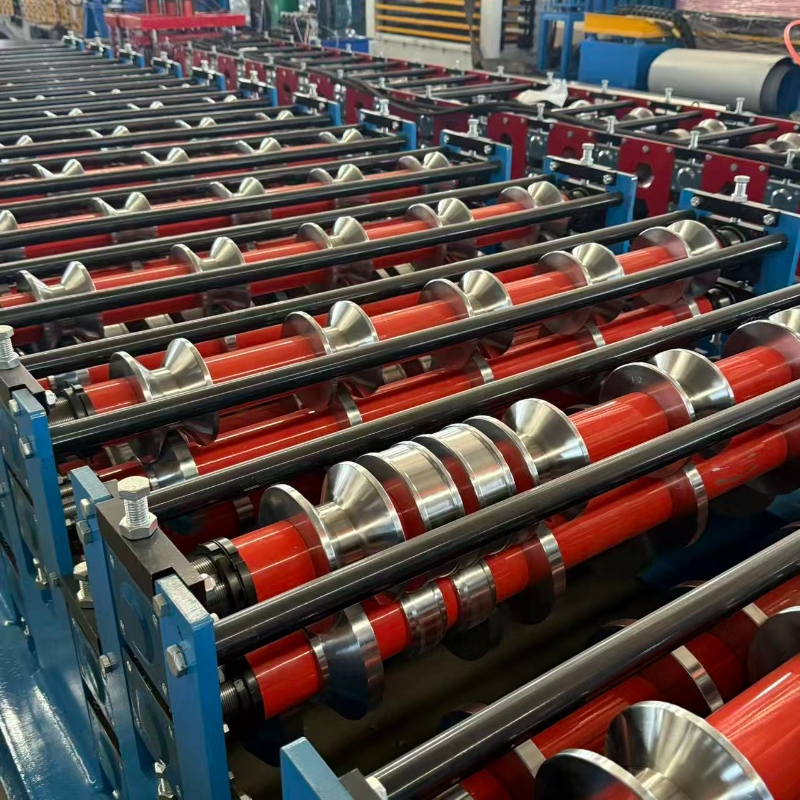
এটি মেশিনের হৃদয়। এটি জোড়া ঘূর্ণায়মান শ্যাফ্টগুলির একটি সিরিজ নিয়ে গঠিত। এই shafts উপর, কাস্টম-পরিকল্পিত
গঠন রোলার (বা ডাইস) মাউন্ট করা হয়.
প্রগতিশীল গঠন: ইস্পাত ফালা রোলার প্রতিটি জোড়া মাধ্যমে পাস. প্রতিটি স্টেশন একটি ছোট, বর্ধিত সঞ্চালন করে
বাঁক প্রথম কয়েকটি স্টেশন প্রান্ত ক্রিজ শুরু হতে পারে. পরবর্তী স্টেশনগুলি ধীরে ধীরে একটি ধাতুকে ভাঁজ করে
সি-শেপ, একটি ইউ-শেপ, বা অন্য জটিল প্রোফাইল।
গিয়ার বক্স ড্রাইভ: ফর্মিং স্টেশনের প্রতিটি জোড়া শ্যাফ্ট একটি কেন্দ্রীয় ড্রাইভ শ্যাফ্টের সাথে সংযুক্ত থাকে। এই সংযোগ
একটি শক্তিশালী গিয়ারবক্সের মাধ্যমে তৈরি। গিয়ারগুলি সমস্ত রোলারকে নিখুঁত সিঙ্কে লক করে। এটি স্লিপেজ দূর করে, গ্যারান্টি দেয়
একটি সামঞ্জস্যপূর্ণ এবং উচ্চ মানের পণ্য।
D. পাঞ্চিং এবং নচিং ইউনিট
এই গিয়ার বক্স চালিত স্টিল রোল ফর্মিং মেশিনে প্রায়ই একটি সমন্বিত পাঞ্চিং স্টেশন অন্তর্ভুক্ত থাকে। এটি হাইড্রোলিক বা সার্ভো চালিত ব্যবহার করে
স্টুডের জালে গর্ত তৈরি করতে ঘুষি। এটি মৌলিক আকারের বাইরে সমালোচনামূলক কার্যকারিতা যোগ করে। এই গর্তগুলির জন্য
বৈদ্যুতিক তারের, নদীর গভীরতানির্ণয় পাইপ, এবং যান্ত্রিক নালী. খাঁজকাটা ইউনিটের শেষে অংশ কাটা যাবে
স্টাড এটি ট্র্যাক বা অন্যান্য উপাদানগুলির সাথে সহজ সংযোগের জন্য অনুমতি দেয়।
E. কাটিং সিস্টেম
একবার সম্পূর্ণরূপে গঠিত, ইস্পাত দৈর্ঘ্য কাটা হয়. এটি দুটি প্রাথমিক সিস্টেমের একটি ব্যবহার করে করা হয়:
ফ্লাইং কাট-অফ: এটি একটি উচ্চ-গতির সিস্টেম। কাটিয়া ইউনিট সময় চলমান প্রোফাইলের সাথে সিঙ্ক্রোনাসভাবে চলে
কাটা তারপরে এটি তার শুরু অবস্থানে ফিরে আসে। এটি বন্ধ না করে অবিচ্ছিন্ন উত্পাদনের অনুমতি দেয়। এটা জন্য আদর্শ
উচ্চ ভলিউম আউটপুট।
স্ট্যাটিক কাট-অফ: মেশিন প্রতিটি কাটার জন্য সংক্ষিপ্তভাবে থামে। একটি জলবাহী শিয়ার বা করাত প্রোফাইলটিকে পরিষ্কারভাবে টুকরো টুকরো করে দেয়। এটি একটি
সহজ, মজবুত সমাধান যা একটু ধীর।
F. কন্ট্রোল সিস্টেম (PLC এবং HMI)
একটি প্রোগ্রামেবল লজিক কন্ট্রোলার (PLC) হল মেশিনের মস্তিষ্ক। একটি অপারেটর একটি মানব-মেশিন ইন্টারফেস (HMI) ব্যবহার করে
সবকিছু নিয়ন্ত্রণ করতে টাচস্ক্রিন। অপারেটর ইনপুট পরামিতি যেমন:
প্রোফাইলের ধরন (যেমন, স্টাড, ট্র্যাক) 、কাঙ্ক্ষিত দৈর্ঘ্য、পরিমাণ、পাঞ্চিং প্যাটার্ন এবং ব্যবধান
PLC উচ্চ নির্ভুলতার সাথে এই কমান্ডগুলি কার্যকর করে। এটি ডিকয়লার, রোলার, পাঞ্চ এবং কাটার পরিচালনা করে।
G. আউট-ফিড টেবিল / রান-আউট টেবিল
চূড়ান্ত পর্যায়ে, কাটা থেকে দৈর্ঘ্যের টুকরোগুলি মেশিনের বাইরে পৌঁছে দেওয়া হয়। তারা তারপর সুন্দরভাবে স্ট্যাক করা হয়, প্রস্তুত
বান্ডলিং এবং পরিবহনের জন্য।
প্রচলিত পরামিতি এবং বিশেষ উল্লেখ
বিবেচনা করার জন্য প্রয়োজনীয় স্পেসিফিকেশন:
উপাদানের বেধ (গেজ): এটি সামঞ্জস্যপূর্ণ ইস্পাত বেধের পরিসর দ্বারা মেশিনের ক্ষমতা নির্ধারণ করে
সঙ্গে, সাধারণত 0.4 মিমি থেকে 2.0 মিমি (প্রায় 25 থেকে 12-গেজ কভার করে)।
উপাদানের প্রস্থ: এই প্যারামিটারটি গভীরতম স্টাড ফ্ল্যাঞ্জের সীমা নির্ধারণ করে। একটি 150 মিমি স্টাড, উদাহরণস্বরূপ, একটি প্রয়োজন
কুণ্ডলী প্রায় 300 মিমি প্রশস্ত।
গঠনের গতি: এটি নির্দেশ করে যে প্রতি মিনিটে কত মিটার প্রোফাইল উত্পাদিত হয় (mpm)। সাধারণ গতি 15 থেকে পরিসীমা
45 mpm এর বেশি, সরাসরি মেশিনের শক্তি এবং নকশা দ্বারা প্রভাবিত।
রোলার স্টেশন: গঠনের পর্যায়ের সংখ্যা সরাসরি পণ্যের নির্ভুলতাকে আকার দেয়। আরও স্টেশন মসৃণ করার অনুমতি দেয়,
আরো জটিল প্রোফাইল। বেসিক মেশিনে 12-16টি স্টেশন আছে; উন্নত মডেল 20 বা তার বেশি আছে.
খাদ ব্যাস এবং উপাদান: শ্যাফ্ট শক্তিশালী এবং অনমনীয় হতে হবে। উচ্চ-মানের মেশিনগুলি কঠিন, উচ্চ-কার্বন ব্যবহার করে
ইস্পাত খাদ এগুলি প্রায়শই কঠোর এবং নির্ভুলতা এবং দীর্ঘ জীবনের জন্য স্থল হয়। সাধারণ ব্যাস হল 65mm, 70mm, এবং
80 মিমি।
রোলার উপাদান: গঠনকারী রোলারগুলি উচ্চ-গ্রেডের খাদ ইস্পাত ব্যবহার করে অর্জিত ব্যতিক্রমী পরিধান প্রতিরোধের অফার করে
(Cr12, Cr12MoV) এবং সেগুলিকে HRC 58-62-এ শক্ত করা।
প্রধান মোটর পাওয়ার: এটি হল ড্রাইভ মোটরের শক্তি কিলোওয়াট (কিলোওয়াট), যা মেশিনের টর্ক নির্ধারণ করে এবং
ঘন উপকরণ জন্য ক্ষমতা। সাধারণ রেটিং 5.5 কিলোওয়াট থেকে 22 কিলোওয়াট বা তার বেশি।
কন্ট্রোল সিস্টেম: কন্ট্রোল সিস্টেম PLC (যেমন, সিমেন্স, মিতসুবিশি) এবং HMI স্ক্রিন নিয়ে গঠিত।
পাঞ্চিং ক্যাপাসিটি: পাঞ্চিং ইউনিটের পারফরম্যান্স, প্রতি মিনিটে সর্বোচ্চ ছিদ্র এবং এর খোঁচা দ্বারা পরিমাপ করা হয়
বল (টনেজ)
মূল সুবিধা
গিয়ার বক্স চালিত স্টিল রোল ফর্মিং মেশিন ম্যানুয়াল ফ্যাব্রিকেশন এবং বিকল্প ফ্রেমিংয়ের তুলনায় যথেষ্ট সুবিধা প্রদান করে
সিস্টেম
অত্যন্ত উচ্চ দক্ষতা: একটি মেশিন প্রতি ঘন্টায় শত শত মিটার ফ্রেমিং আউট করতে পারে। এটা কাজ স্বয়ংক্রিয়
কয়েক ডজন কায়িক শ্রমিক।
উচ্চতর নির্ভুলতা এবং ধারাবাহিকতা: উত্পাদিত প্রতিটি টুকরা অভিন্ন। এটি মানুষের ত্রুটি দূর করে। এটা বাড়ে
দ্রুত, সহজ, এবং আরো সঠিক অন-সাইট সমাবেশ। বিল্ডিং সোজা এবং সত্য উপরে যেতে.
উল্লেখযোগ্য শক্তি এবং স্থায়িত্ব: গিয়ারবক্স ড্রাইভ সিস্টেম অবিশ্বাস্যভাবে শক্তিশালী। এটি ভারী জন্য ডিজাইন করা হয়েছে,
শিল্প পরিবেশে ক্রমাগত ব্যবহার। ন্যূনতম রক্ষণাবেক্ষণ সহ এটির দীর্ঘ পরিষেবা জীবন রয়েছে।
দুর্দান্ত নমনীয়তা: রোলারের সেট পরিবর্তন করে (একটি "রোল ফর্ম"), একই মেশিন বিভিন্ন প্রোফাইল তৈরি করতে পারে।
একজন প্রস্তুতকারক দ্রুত স্টাড তৈরি থেকে ট্র্যাক বা জ্যামগুলিতে পরিবর্তন করতে পারেন। এটি অসাধারণ উত্পাদন বহুমুখিতা যোগ করে।
উল্লেখযোগ্য খরচ হ্রাস: প্রাথমিক বিনিয়োগ একটি শক্তিশালী রিটার্ন দ্বারা অফসেট হয়। যন্ত্রটি নাটকীয়ভাবে হ্রাস পায়
শ্রম খরচ, উপাদান বর্জ্য কমায়, এবং প্রকল্প সমাপ্তি ত্বরান্বিত করে, সামগ্রিক লাভজনকতা বৃদ্ধি করে।
উন্নত নিরাপত্তা: অটোমেশন শ্রমিকদের ধারালো শীট মেটাল টুল দিয়ে পরিচালনা করার প্রয়োজনীয়তা হ্রাস করে। এই কম করে
কাটা, স্ট্রেন এবং অন্যান্য কর্মশালার আঘাতের ঝুঁকি।
আবাসিক ভবন নির্মাণ: এই মেশিনগুলি সাধারণত অভ্যন্তরীণ এবং অভ্যন্তরীণ জন্য উপাদান উত্পাদন করতে ব্যবহৃত হয়
আবাসিক এবং অ্যাপার্টমেন্ট বিল্ডিংগুলিতে বহিরাগত দেয়াল, মেঝে জোয়েস্ট এবং ছাদের ট্রাস।
বাণিজ্যিক নির্মাণ: এই মেশিনটি অভ্যন্তরীণ পার্টিশন, সিলিং গ্রিড এবং এর জন্য উপাদান তৈরির জন্য আদর্শ।
অফিস, হোটেল, হাসপাতাল এবং স্কুলের মতো বাণিজ্যিক ভবনের বাইরের পর্দার দেয়াল।
শিল্প নির্মাণ: গুদাম, কারখানা এবং অন্যান্য বড় আকারের শিল্প কাঠামো নির্মাণের জন্য যেখানে দীর্ঘ
স্প্যান এবং পরিষ্কার লাইন প্রয়োজন.
কোল্ড-ফর্মড স্টিল (CFS) ম্যানুফ্যাকচারিং প্ল্যান্ট: এরা প্রাথমিক গ্রাহক। কোম্পানি বিশেষ
নির্মাণ শিল্পের জন্য প্রিফেব্রিকেটেড প্রাচীর প্যানেল, ট্রাস এবং অন্যান্য উপাদান তৈরি করা।
মডুলার এবং প্রিফেব্রিকেটেড কনস্ট্রাকশন: এটি একটি ক্রমবর্ধমান ক্ষেত্র। মেশিনে তৈরি উপাদানের নির্ভুলতা নিখুঁত
অফ-সাইট মডুলার নির্মাণের জন্য, যেখানে প্যানেলগুলি একটি কারখানায় তৈরি করা হয় এবং সাইটে একত্রিত করা হয়।
প্রোডাকশন ওয়ার্কফ্লো
কাঁচামাল থেকে সমাপ্ত পণ্যের প্রক্রিয়াটি একটি সুবিন্যস্ত, অবিচ্ছিন্ন প্রবাহ।
ধাপ 1: অর্ডার এবং প্রোগ্রামিং
অপারেটর সমস্ত অর্ডার স্পেসিফিকেশন স্থানান্তর করে — প্রোফাইলের মাত্রা, দৈর্ঘ্য, পরিমাণ এবং পাঞ্চিং সহ
প্যাটার্নস- ক্রয় অর্ডার থেকে সরাসরি মেশিনের পিএলসিতে HMI স্ক্রিন ব্যবহার করে।
ধাপ 2: উপাদান লোড হচ্ছে
একটি ফর্কলিফ্ট ডিকয়লারের উপর একটি কয়েল লোড করার পরে, অপারেটর লেভেলিং ইউনিটের মাধ্যমে অগ্রণী প্রান্তকে ফিড করে এবং
প্রথম গঠন রোলার মধ্যে.
ধাপ 3: মেশিন সেটআপ (রোল পরিবর্তন - প্রয়োজন হলে)
একটি ভিন্ন প্রোফাইলে স্যুইচ করার জন্য অপারেটরকে শ্যাফ্টের গঠনকারী রোলারগুলি পরিবর্তন করতে হবে - একটি প্রক্রিয়া যা
পরিবর্তনের সবচেয়ে সময়সাপেক্ষ পদক্ষেপের প্রতিনিধিত্ব করে। আধুনিক মেশিনগুলি এই প্রক্রিয়াটিকে যত তাড়াতাড়ি সম্ভব করার লক্ষ্য রাখে
সম্ভব
ধাপ 4: গঠন এবং পাঞ্চিং প্রক্রিয়া
অপারেটর মেশিন চালু করে। decoiler ইস্পাত ফালা ফিড. আকৃতির সময়, খোঁচা ইউনিট
একই সাথে প্রাক-প্রোগ্রাম করা গর্ত তৈরি করে।
ধাপ 5: দৈর্ঘ্যে কাটা
সম্পূর্ণরূপে গঠিত এবং খোঁচা প্রোফাইল কাটিয়া সিস্টেমে পৌঁছায়। একটি উড়ন্ত কাট-অফ সিস্টেম প্রোফাইলের সাথে চলে যায়,
একটি পরিষ্কার কাট করে, এবং তার শুরু অবস্থানে ফিরে আসে। প্রক্রিয়াটি অবিচ্ছিন্ন।
ধাপ 6: আউটপুট এবং স্ট্যাকিং
সমাপ্ত টুকরা আউট পৌঁছে দেওয়া হয়, স্তুপীকৃত, বান্ডিল, এবং লেবেল, চালানের জন্য তাদের প্রস্তুত করে.
ধাপ 7: গুণমান নিয়ন্ত্রণ
সামঞ্জস্যপূর্ণ গুণমানের গ্যারান্টি দেওয়ার জন্য, কর্মীরা মাত্রা, আকৃতি এবং গর্ত স্থাপনের উপর পর্যায়ক্রমিক পরীক্ষা করে
স্পেসিফিকেশন এটি চলমান মেশিন ক্রমাঙ্কন এবং মান সম্মতি নিশ্চিত করে।
রোল ফর্মিং মেশিন, স্যান্ডউইচ প্যানেল মেশিন, রোল ফর্মিং মেশিন আনুষাঙ্গিকগুলির জন্য মূল্য এবং প্রকল্পের তথ্য পেতে পারফুকে একটি তদন্ত পাঠান। আমরা 24 ঘন্টার মধ্যে একটি প্রতিক্রিয়া গ্যারান্টি.
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন।গোপনীয়তা নীতি