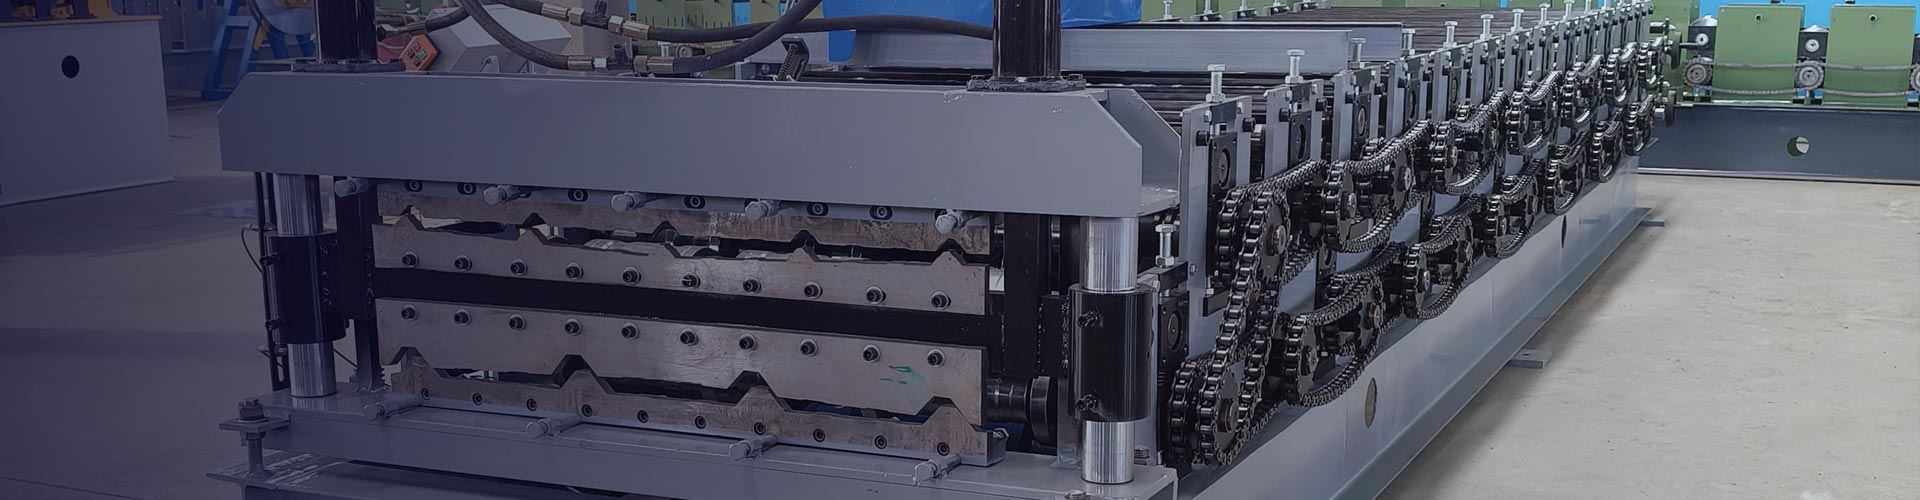
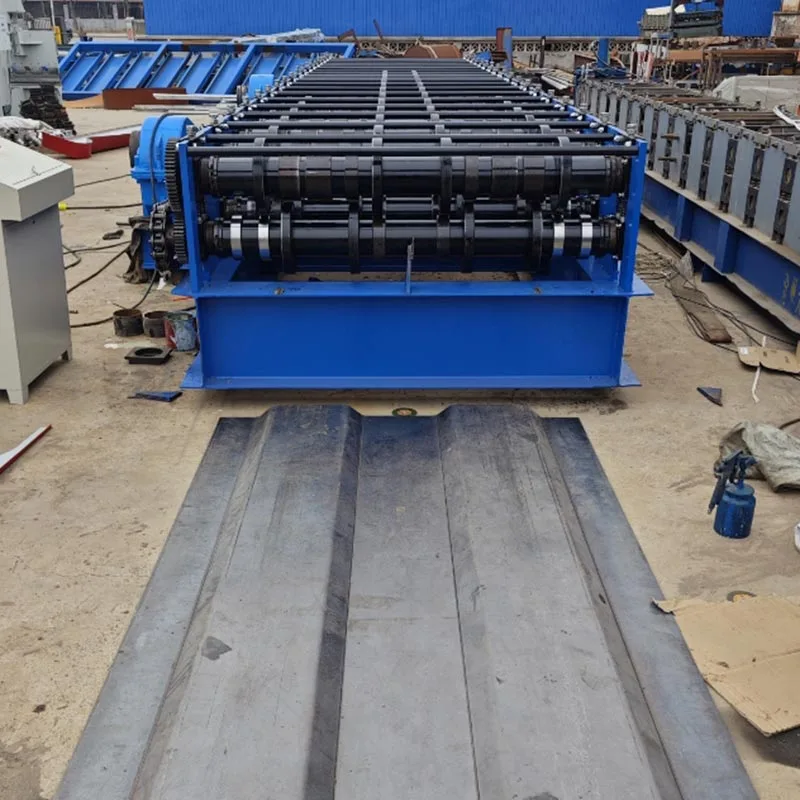
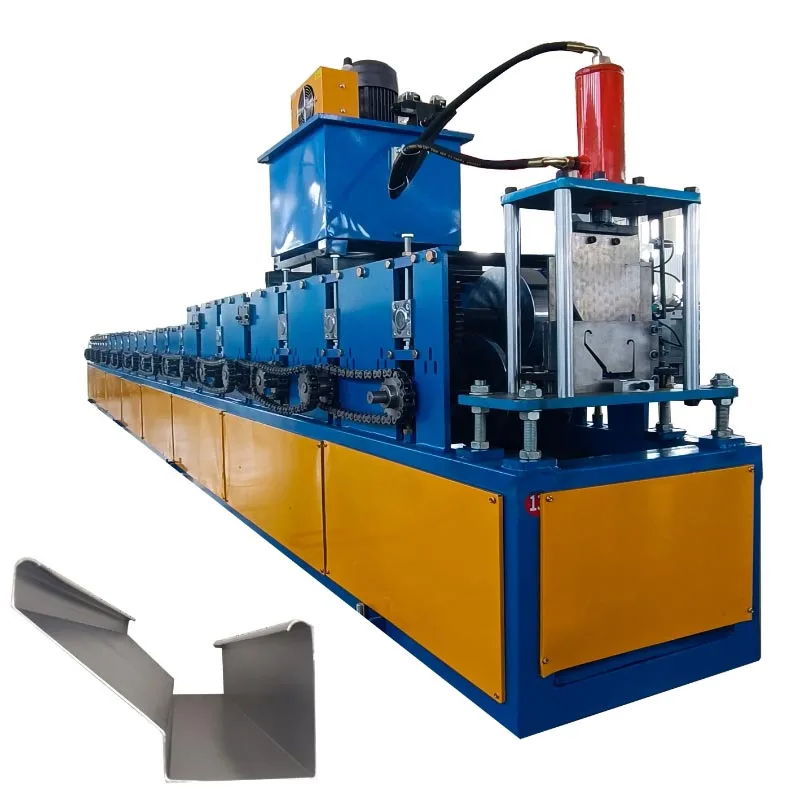
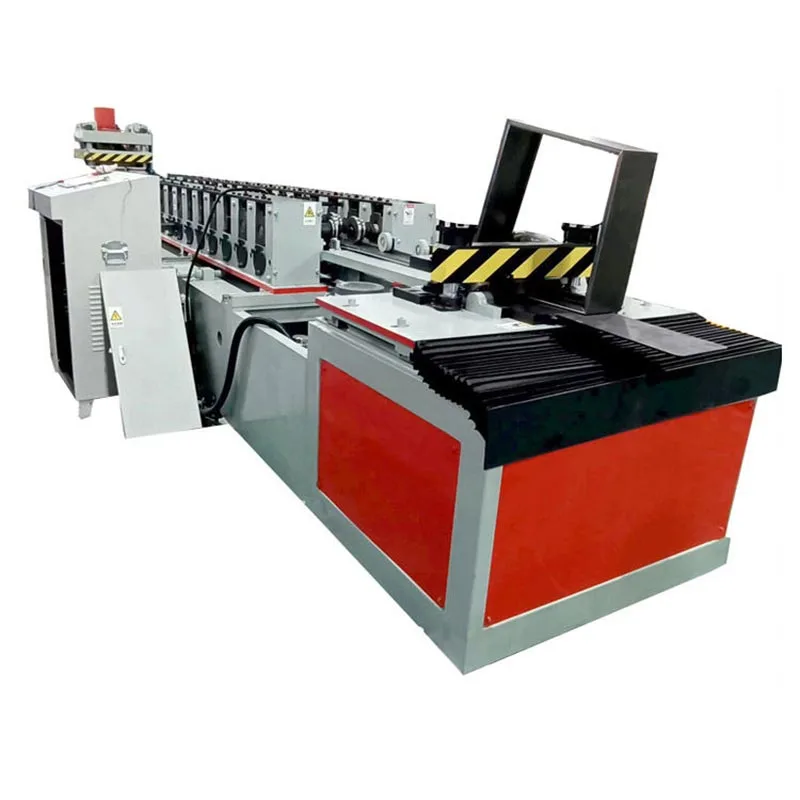
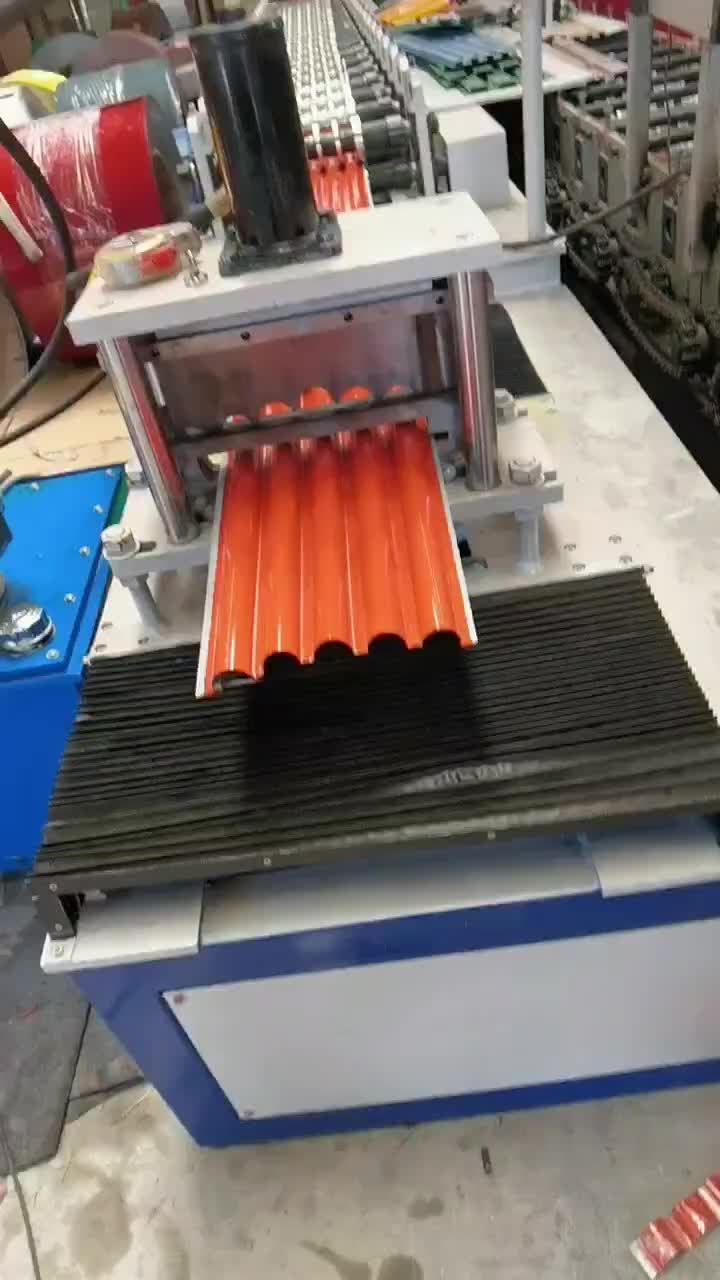
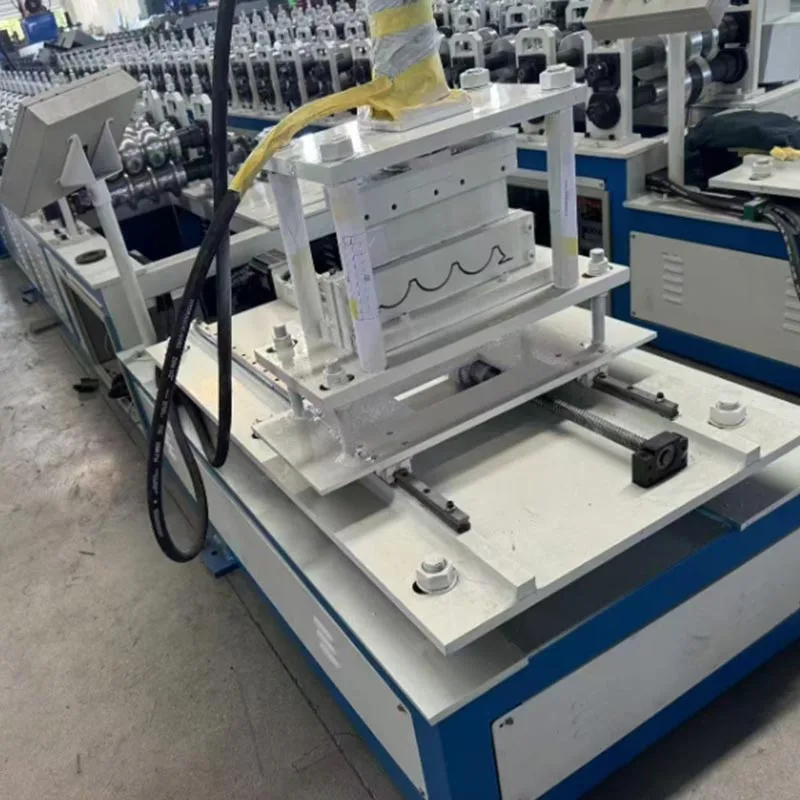
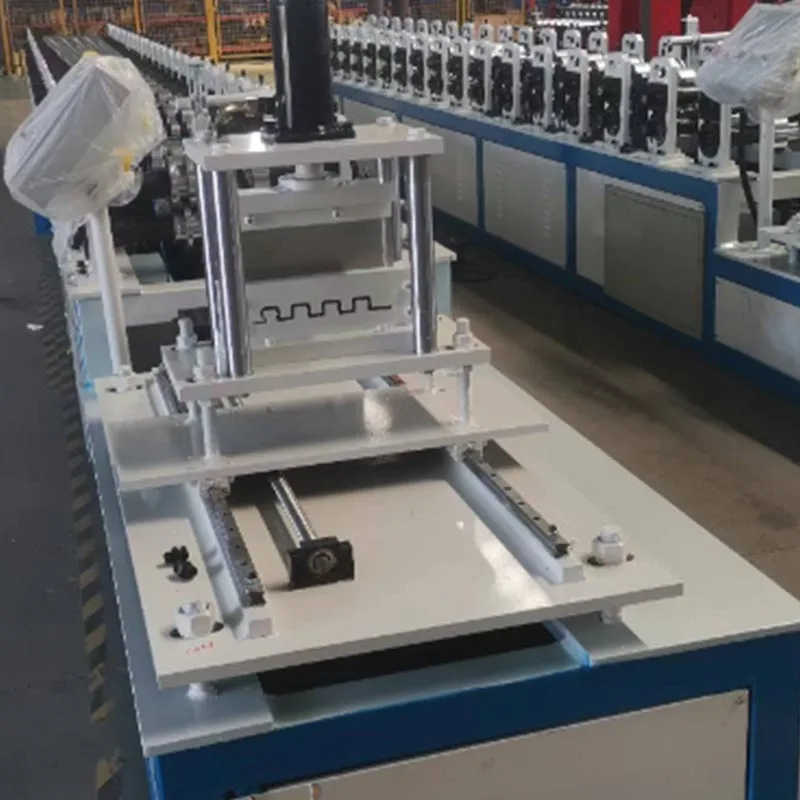
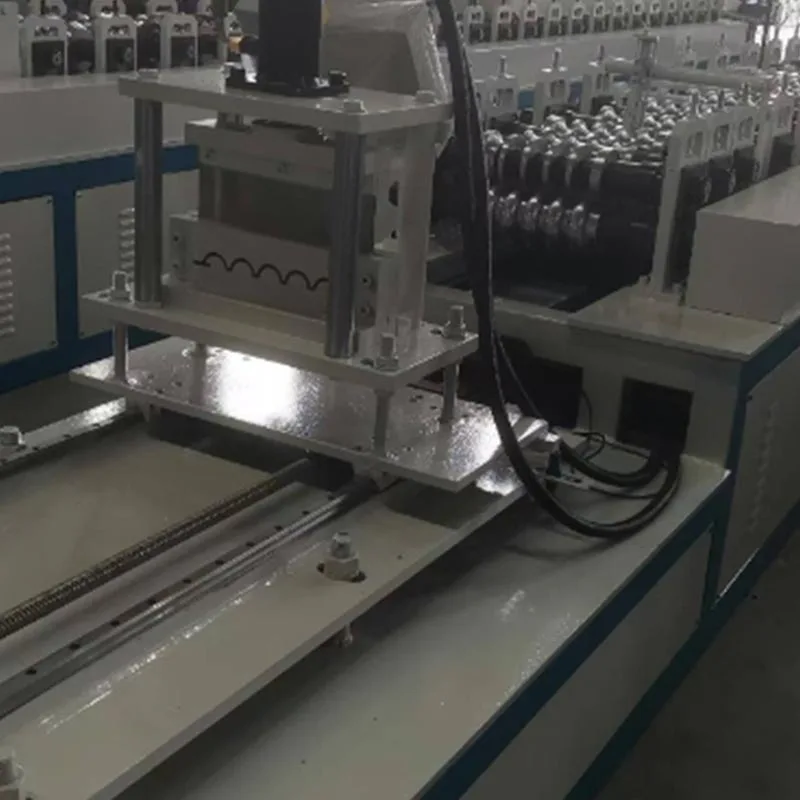
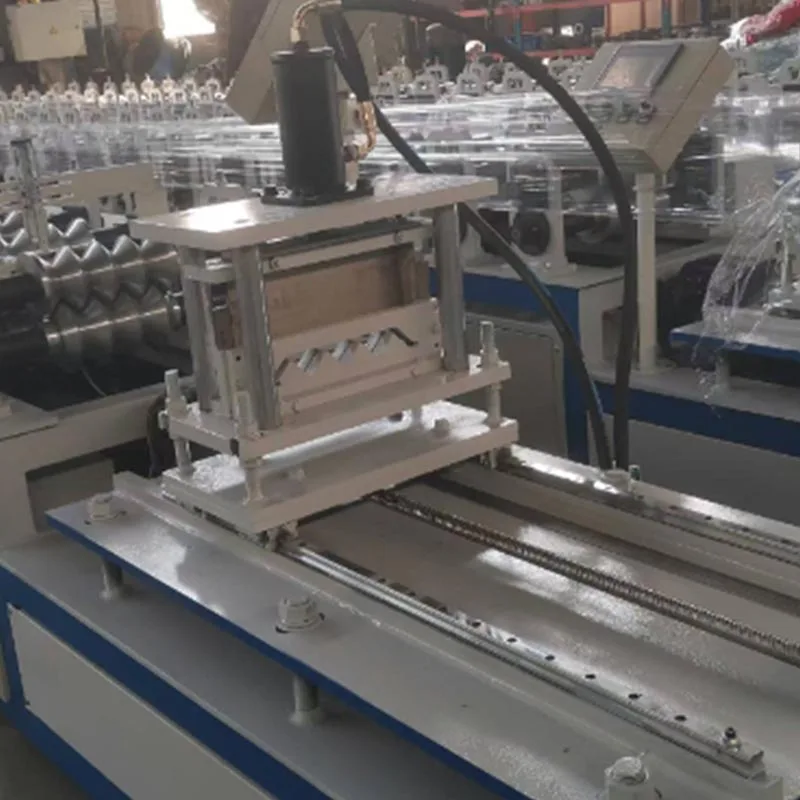
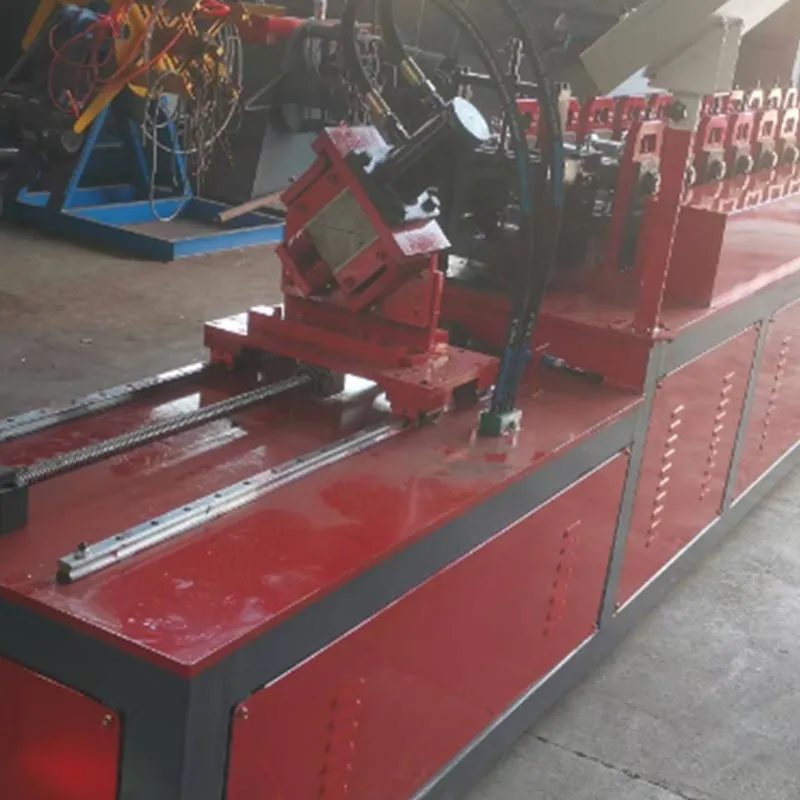
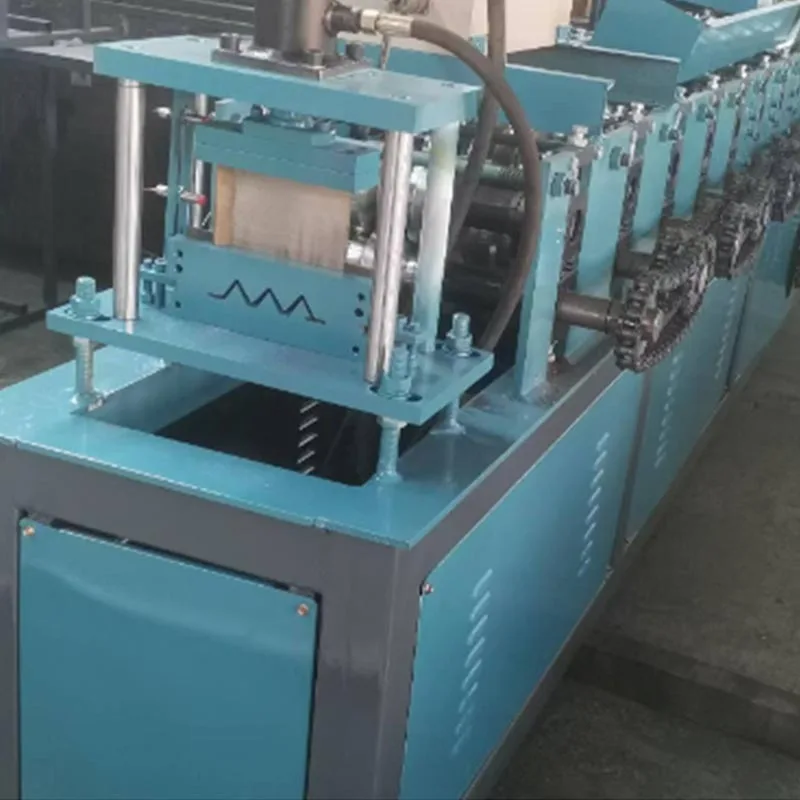
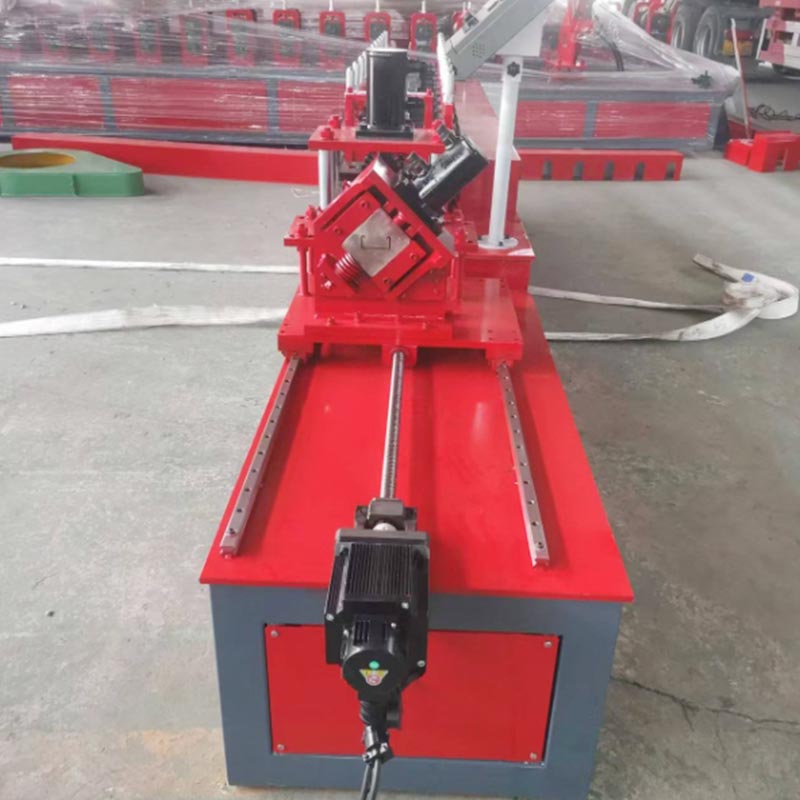
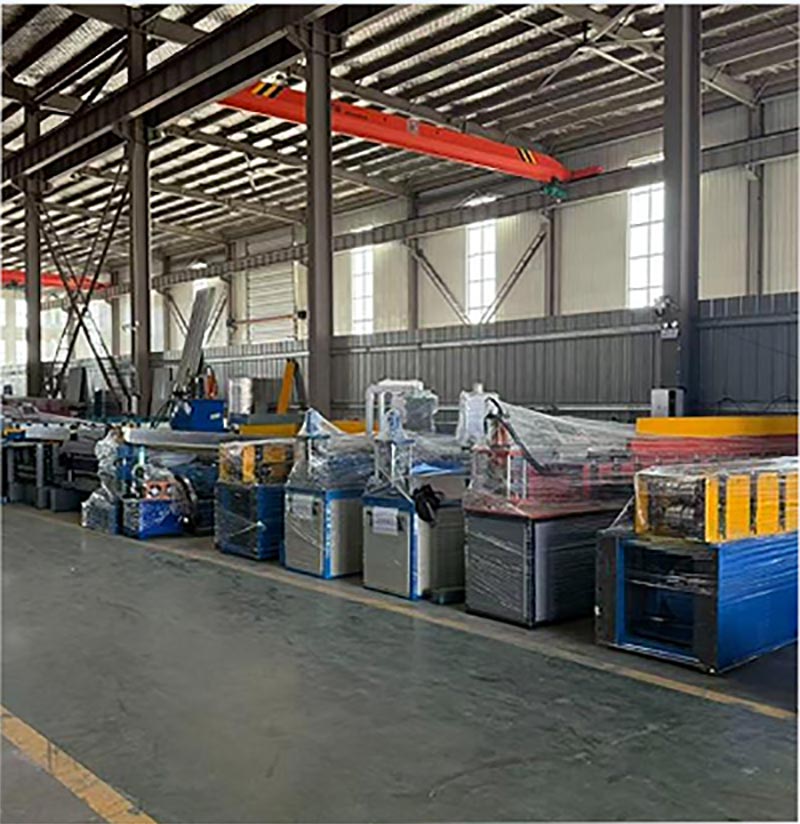
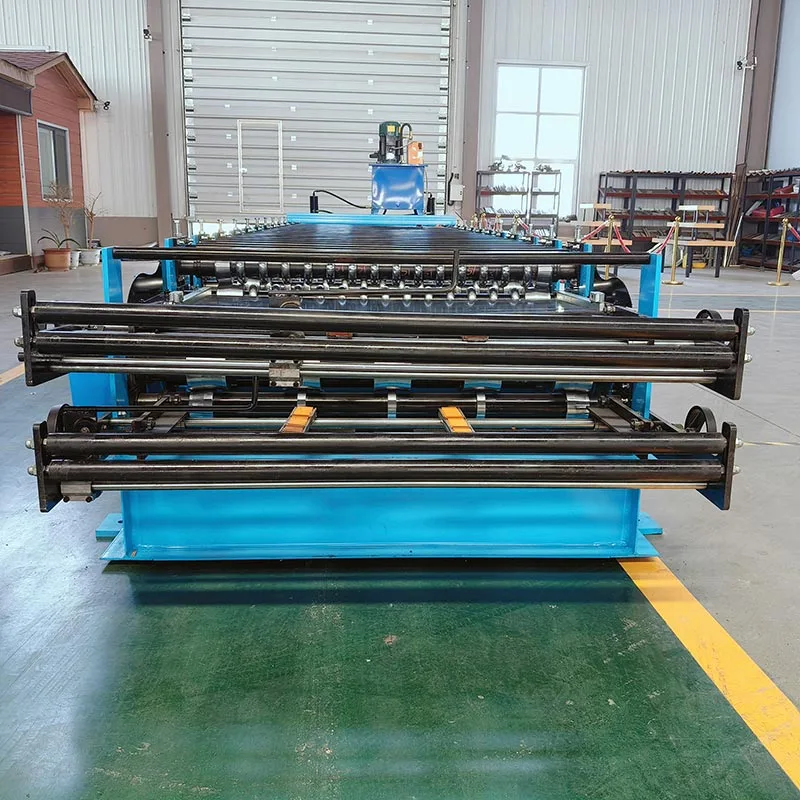
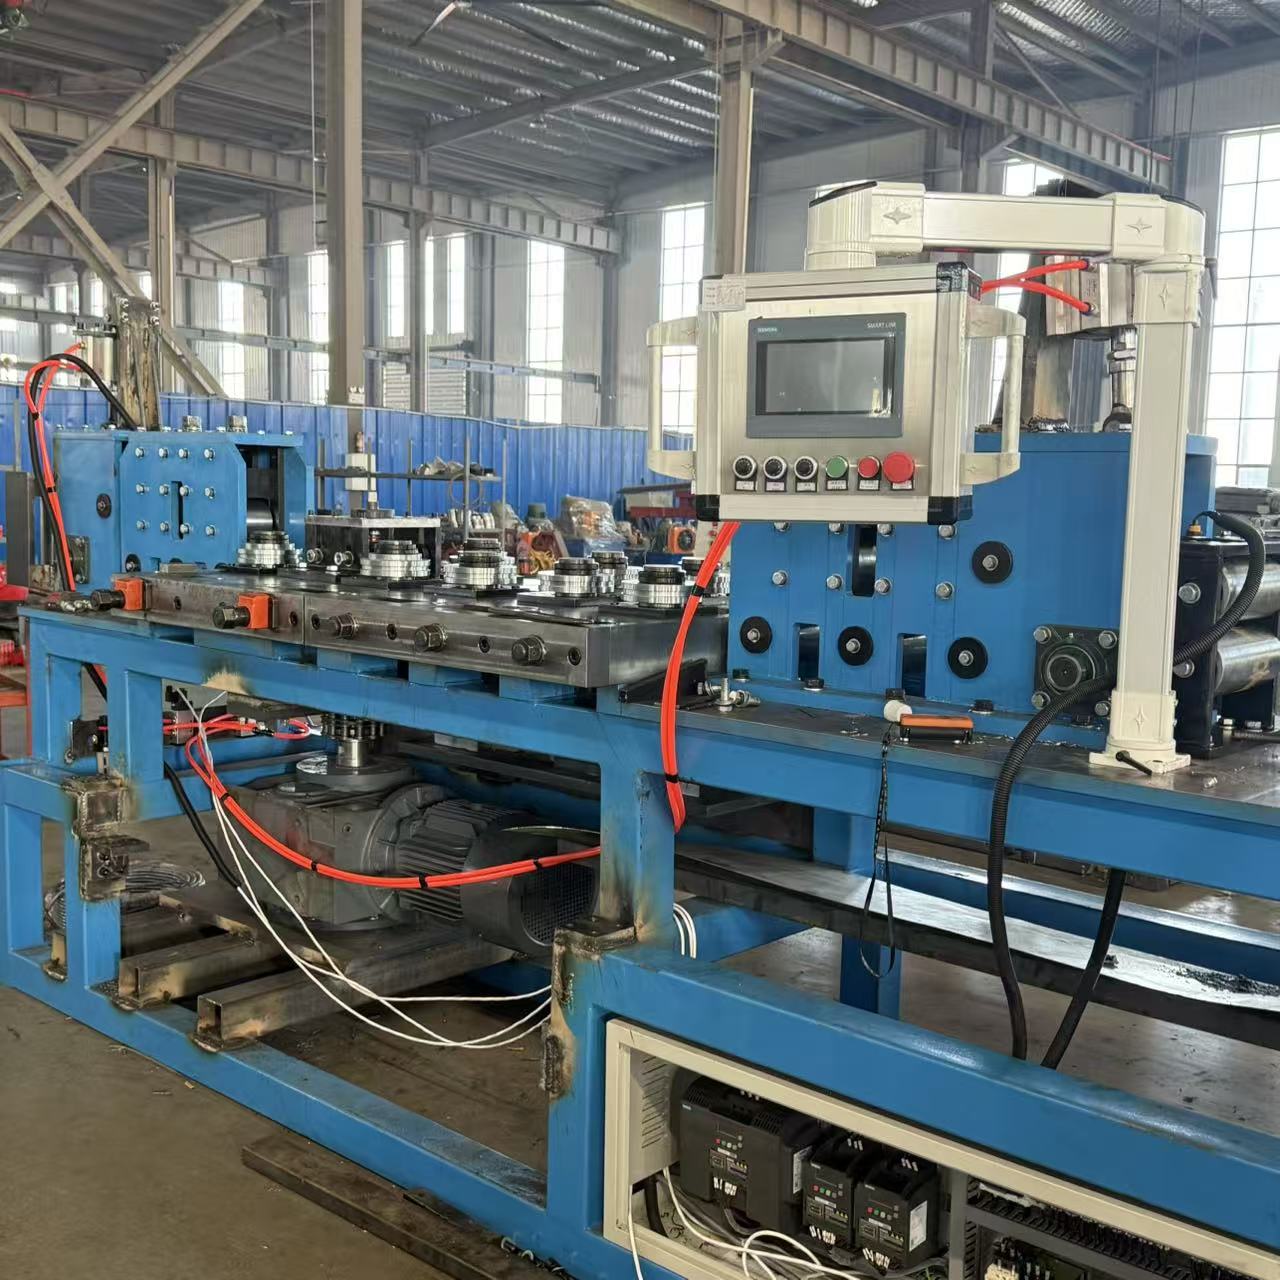
পারফু ইন্টারন্যাশনাল ট্রেডিং কোং লিমিটেড দ্বারা উত্পাদিত গ্রেট ওয়াল প্যানেলের জন্য সার্ভো নন-স্টপ রোল ফর্মিং মেশিন হল একটি উন্নত শিল্প সরঞ্জাম। এটি বিশেষভাবে বিল্ডিং প্যানেলগুলির ক্রমাগত উত্পাদনের জন্য ডিজাইন করা হয়েছে। এই প্যানেলগুলি সাধারণত "গ্রেট ওয়াল প্যানেল" বা "লংগিটুডিনলি ঢেউতোলা প্যানেল" নামে পরিচিত।
মেশিনটি রোল গঠন প্রযুক্তিতে একটি বড় লাফের প্রতিনিধিত্ব করে। প্রথাগত মেশিন প্রতিটি প্যানেল কাটা বন্ধ করতে হবে. এই
সার্ভো নন-স্টপ রোল ফর্মিং মেশিন করে না। এটি কাটিং এবং অন্যান্য ক্রিয়া সম্পাদনের জন্য সার্ভো-চালিত সিস্টেমগুলিকে সংহত করে
উৎপাদন লাইন বন্ধ না করে। ফলাফল দক্ষতা, উপাদান সঞ্চয়, এবং পণ্য একটি নাটকীয় বৃদ্ধি
গুণমান
মেশিন আধুনিক, স্বয়ংক্রিয় নির্মাণ সামগ্রী উৎপাদনের একটি ভিত্তিপ্রস্তর।
অ্যাপ্লিকেশন দৃশ্যকল্প
এই সার্ভো নন-স্টপ রোল ফর্মিং মেশিন বহুমুখী। এটি বিভিন্ন শিল্পে ব্যবহৃত হয় যার জন্য দীর্ঘ সময়ের প্রয়োজন হয়,
কাস্টম-দৈর্ঘ্য ধাতু প্যানেল.
শুধুমাত্র তাদের শক্তি এবং আবহাওয়া প্রতিরোধের জন্য মূল্যবান, এই প্যানেলগুলি একটি আধুনিক চেহারা প্রদান করে, তৈরি করে
বিল্ডিং নির্মাণের জন্য তাদের একটি সম্পূর্ণ সমাধান।
শিল্প গুদাম এবং কারখানা: শিল্প গুদাম এবং কারখানাগুলি তাদের বড়, নিরবচ্ছিন্নভাবে উপকৃত হয়
ছাদ এবং প্রাচীর পৃষ্ঠতল। মেশিনটি লম্বা প্যানেল তৈরি করে। এটি সাইটের জয়েন্টগুলি এবং সম্ভাব্য লিক পয়েন্টগুলিকে হ্রাস করে।
কোল্ড স্টোরেজ সুবিধা: প্যানেলগুলি উত্তাপযুক্ত কোর দিয়ে তৈরি করা যেতে পারে। ক্রমাগত দৈর্ঘ্য জন্য গুরুত্বপূর্ণ
তাপ দক্ষতা বজায় রাখা।
কৃষি ভবন: যেমন শস্যাগার এবং স্টোরেজ শেড। এই প্যানেলগুলির স্থায়িত্ব এবং ব্যয়-কার্যকারিতা তৈরি করে
তারা আদর্শ।
আলংকারিক অভ্যন্তর এবং বহি ক্ল্যাডিং: প্যানেল প্রোফাইল কাস্টমাইজ করা যেতে পারে। এটি অনন্য স্থাপত্যের জন্য অনুমতি দেয়
ডিজাইন
স্ট্যান্ডার্ড প্যারামিটার
উত্পাদন উপাদান: গ্যালভানাইজড ইস্পাত, অ্যালুমিনিয়াম, বা রঙ-লেপা ইস্পাত কয়েল।
উপাদানের পুরুত্ব: মেশিনটি 0.3 মিমি থেকে 0.8 মিমি পর্যন্ত উপাদান প্রক্রিয়া করে।
কয়েলের ওজন: 5,000 কেজি পর্যন্ত (বা তার বেশি), ডিকয়লার ক্ষমতা সাপেক্ষে।
প্যানেলের প্রস্থ: 800 মিমি থেকে 1000 মিমি (চূড়ান্ত গঠিত প্রস্থ)।
উত্পাদনের গতি: 15 - 45 মিটার প্রতি মিনিট।
কাটার দৈর্ঘ্য: 1 মিটার থেকে 12 মিটারের বেশি প্রোগ্রামযোগ্য; অবিচ্ছিন্ন মোড উপলব্ধ।
মোট শক্তি খরচ 20 থেকে 40 কিলোওয়াট পর্যন্ত। সঠিক মান মেশিনের আকার এবং কনফিগারেশনের উপর নির্ভর করে।
কন্ট্রোল সিস্টেম: অপারেশনের জন্য একটি টাচ-স্ক্রিন HMI সমন্বিত একটি PLC ব্যবহার করে।
ড্রাইভ সিস্টেম: কাটার এবং ফিডার উচ্চ-পারফরম্যান্স এসি সার্ভো মোটর দ্বারা চালিত হয়।
মূল সুবিধা
সার্ভো নন-স্টপ রোল ফর্মিং মেশিন একটি গেম পরিবর্তনকারী উন্নতি। এটা প্রথাগত রোল গঠনের মধ্যে outperforms
প্রতিটি উপায় এটি উত্পাদন করার একটি স্মার্ট উপায়।
A. উচ্চ দক্ষতা এবং শূন্য ডাউনটাইম কাটিং
এটি মূল সুবিধা। মেশিন প্যানেল কাটা বন্ধ না. সার্ভো-চালিত কাটিয়া সিস্টেম সিঙ্ক্রোনাইজ করে
চলন্ত প্যানেলের সাথে এর গতি। এটি একটি পরিষ্কার কাটা তৈরি করে। তারপরে এটি পরেরটির জন্য দ্রুত শুরুর অবস্থানে ফিরে আসে
চক্র এই নন-স্টপ প্রক্রিয়া জমে থাকা ডাউনটাইম দূর করে। এটা উল্লেখযোগ্যভাবে সামগ্রিক উত্পাদন আউটপুট boosts.
B. ব্যতিক্রমী উপাদান সঞ্চয়
প্রথাগত মেশিনে প্রায়ই প্রতিটি প্যানেলের জন্য একটি "লিড-ইন" এবং "লিড-আউট" বিভাগ থাকে। এটি নষ্ট উপাদান। দ
অ-স্টপ সিস্টেম অপ্টিমাইজড কাটিয়া নিদর্শন জন্য অনুমতি দেয়. প্যানেল তাদের মধ্যে ন্যূনতম ফাঁক সঙ্গে কাটা যাবে. এটা কাটে
প্রায় কিছুই স্ক্র্যাপ উপাদান. ফলাফল কঠোর খরচ সঞ্চয়, বিশেষ করে উচ্চ ভলিউম উত্পাদন জন্য.
গ. উচ্চতর পণ্যের গুণমান
একটি ধ্রুবক, নিরবচ্ছিন্ন গঠন প্রক্রিয়া একটি আরও সামঞ্জস্যপূর্ণ পণ্য তৈরি করে। কোন গতি বৈচিত্র বা আছে
মাইক্রো-স্টপ এর ফলে একটি অভিন্ন প্রোফাইল এবং সুনির্দিষ্ট জ্যামিতি সহ প্যানেল তৈরি হয়। সার্ভো-কাটিং প্রক্রিয়া
একটি পরিষ্কার, burr-মুক্ত কাট প্রদান করে। প্যানেলের প্রান্তগুলি মসৃণ এবং বিকৃতি-মুক্ত।
D. নমনীয়তা এবং দ্রুত পরিবর্তন
সমস্ত প্যানেল সেটিংস PLC-তে ডিজিটাল রেসিপি হিসাবে সংরক্ষিত হয়। অপারেটররা ব্যবহারকারী-বান্ধব একটি ট্যাপে পণ্যগুলি পরিবর্তন করে৷
টাচস্ক্রিন মেশিনটি তারপর বাকিগুলি পরিচালনা করে, প্রতিটি সেটিং স্বয়ংক্রিয়ভাবে কনফিগার করে। এটি সেটআপের সময়কে ব্যাপকভাবে হ্রাস করে। এটা
ছোট ব্যাচ উত্পাদন জন্য আদর্শ.
E. কমানো অপারেশনাল খরচ
উচ্চ দক্ষতা মানে প্রতি শিফটে আরও বেশি প্যানেল তৈরি করা। প্যানেল প্রতি কম শক্তি খরচ অর্জন করা হয়. কম
উপাদান বর্জ্য কাঁচামাল খরচ হ্রাস. অটোমেশন প্রয়োজনীয় শ্রমও কমিয়ে দেয়। প্রায়শই, একজন অপারেটর পারে
পুরো লাইন পরিচালনা করুন।
F. উন্নত নিরাপত্তা
নিরাপত্তা নকশা মৌলিক. চলন্ত অংশে সম্পূর্ণ পাহারা এবং অটোমেশন সীমা এক্সপোজার। সিস্টেম এছাড়াও
সম্পূর্ণ সুরক্ষার জন্য জরুরী স্টপ বোতাম এবং নিরাপত্তা সেন্সরগুলির মতো একাধিক সুরক্ষা ব্যবস্থা অন্তর্ভুক্ত করে৷
বিস্তারিত মেশিন বর্ণনা এবং উপাদান
একটি সম্পূর্ণ সার্ভো নন-স্টপ রোল ফর্মিং মেশিন হল মূল উপাদানগুলির একটি ইউনিফাইড সিস্টেম যা একসাথে নির্বিঘ্নে কাজ করে।
1. ডিকয়লার (আনকয়লার)
এই শুরু বিন্দু. এটি ধাতুর বড় কুণ্ডলী ধারণ করে। এটি প্রসারিত এবং আঁকড়ে ধরার জন্য একটি মোটর চালিত ম্যান্ড্রেল বৈশিষ্ট্যযুক্ত
কুণ্ডলী একটি ব্রেকিং সিস্টেম ব্যাক টেনশন প্রদান করে। এই টান মসৃণ এবং স্থিতিশীল uncoiling জন্য অত্যন্ত গুরুত্বপূর্ণ. কিছু
decoilers স্বয়ংক্রিয় হয়. তারা একটি কুণ্ডলীর লেজ পরেরটির সীসার সাথে ঝালাই করতে পারে। এটি সত্যিই অ-স্টপ জন্য অনুমতি দেয়
উত্পাদন
2. খাওয়ানো এবং সমতলকরণ ইউনিট
কুণ্ডলী থেকে ধাতব ফালা প্রায়ই সামান্য বাঁকা হয়. এই ইউনিট এটি সমতল. এটি সমতলকরণের একটি সেট নিয়ে গঠিত
রোলস তারা কোন কুণ্ডলী সেট বা ক্রসবো অপসারণ. এটি রোল পূর্বের জন্য একটি পুরোপুরি সমতল ফালা গ্যারান্টি দেয়। এই
সমতলতা একটি উচ্চ-মানের, সুনির্দিষ্ট প্রোফাইল তৈরি করার জন্য মৌলিক।
3. সার্ভো-চালিত প্রি-পাঞ্চিং ইউনিট (ঐচ্ছিক)
এটি একটি অ্যাড-অন মডিউল যা ইনস্টল করা হয় যখন প্যানেলগুলির পূর্ব-পাঞ্চ করা গর্ত বা খাঁজের প্রয়োজন হয়৷ উদাহরণস্বরূপ, ছিদ্রগুলির জন্য
স্ক্রু বা বায়ুচলাচল। সার্ভো সিস্টেম চলন্ত স্ট্রিপের সাথে পাঞ্চিংকে সিঙ্ক্রোনাইজ করে। এটা ঘুষি সঞ্চালন
উড়ন্ত অপারেশন. এটা অত্যন্ত নির্ভুল.
4. প্রধান রোল গঠন মেশিন
এটি উত্পাদন লাইনের হৃদয়। এটি স্ট্যান্ডের একটি সিরিজ রয়েছে। প্রতিটি স্ট্যান্ডে এক জোড়া রোল থাকে (একটি শীর্ষ রোল
এবং একটি নীচের রোল)। রোলগুলি উচ্চ-গ্রেডের ইস্পাত থেকে নির্ভুল-মেশিন করা হয়। ফালা প্রতিটি মাধ্যমে পাস
একটানা স্ট্যান্ড প্রতিটি স্টেশনে, রোলগুলি ধীরে ধীরে ধাতব বাঁকানো হয়। তারা ক্রমবর্ধমানভাবে চূড়ান্ত "গ্রেট" গঠন করে
ওয়াল" প্রোফাইল। স্ট্যান্ডের সংখ্যা প্রোফাইলের জটিলতার উপর নির্ভর করে। একটি সাধারণ মেশিনে 18 থেকে 25টি গঠন থাকতে পারে
স্টেশন
5. সার্ভো অ স্টপ কাটিয়া সিস্টেম
এটি সার্ভো নন-স্টপ রোল ফর্মিং মেশিনের সংজ্ঞায়িত উপাদান।
সার্ভো মোটর: কাটার চলাচলের জন্য শক্তি সরবরাহ করে। এটি PLC দ্বারা চরম নির্ভুলতার সাথে নিয়ন্ত্রিত হয়।
ফ্লাইং কাটার অ্যাসেম্বলি: এটি হল ফিজিক্যাল কাটিং মেকানিজম। এটি একটি ঘূর্ণমান শিয়ার বা একটি গিলোটিন কাটার হতে পারে। এটা
একটি শক্তিশালী রৈখিক গাইডের উপর মাউন্ট করা হয়।
প্রক্রিয়া: পিএলসি রিয়েল-টাইমে প্যানেলের গতি নিরীক্ষণ করে। লক্ষ্য দৈর্ঘ্য পৌঁছানোর উপর, এটি একটি সংকেত পাঠায়
সার্ভো মোটর। এই সংকেতে, কাটার সমাবেশ অবিলম্বে সক্রিয় এবং একটি সুনির্দিষ্ট কাটার জন্য ত্বরান্বিত হয়। এটা মেলে
চলন্ত প্যানেলের সাথে এর গতি ঠিক। প্রতিটি কাটার পরে, কাটার
প্রত্যাহার করে এবং একটি ফ্ল্যাশে এর হোম অবস্থানে পুনরায় সেট করে। পুরো চক্রটি চোখের পলকে শেষ হয়ে যায়।
6. আউটপুট পরিবাহক এবং স্ট্যাকিং সিস্টেম
কাটার পরে, সমাপ্ত প্যানেল একটি আউটপুট পরিবাহক বরাবর চলে। একটি স্বয়ংক্রিয় স্ট্যাকিং সিস্টেম তারপর সংগ্রহ করে
শেষে প্যানেল। এটি তাদের গণনা করে এবং ঝরঝরে, সংগঠিত বান্ডিল গঠন করে, তাদের স্ট্র্যাপিং এবং শিপিংয়ের জন্য প্রস্তুত করে।
7. কন্ট্রোল সিস্টেম (PLC এবং HMI)
পিএলসি মেশিনের মস্তিষ্ক। এটি সমস্ত উপাদান সমন্বয় করে। হিউম্যান-মেশিন ইন্টারফেস (HMI) হল স্পর্শ
পর্দা এটি অপারেটরকে কমান্ড ইনপুট করার অনুমতি দেয়। অপারেটর পছন্দসই প্যানেল দৈর্ঘ্য, উত্পাদন গতি সেট করতে পারেন,
এবং পরিমাণ। স্ক্রীন রিয়েল-টাইম ডেটা প্রদর্শন করে। এটি উৎপাদনের সংখ্যা, মেশিনের গতি এবং যেকোনো ত্রুটির অ্যালার্ম দেখায়।
প্রোডাকশন ওয়ার্কফ্লো
সম্পূর্ণ প্রক্রিয়া, কুণ্ডলী থেকে সমাপ্ত প্যানেল, একটি অবিচ্ছিন্ন, স্বয়ংক্রিয় প্রবাহ।
ধাপ 1: কয়েল লোড হচ্ছে
একটি অপারেটর একটি ক্রেন ব্যবহার করে ডিকয়লারের উপর একটি স্টিলের কয়েল লোড করে৷ তারপরে, কুণ্ডলীটিকে নিরাপদে লক করতে ম্যান্ড্রেল প্রসারিত হয়
জায়গায় এর পরে, স্ট্রিপের অগ্রবর্তী প্রান্তটি ম্যানুয়ালি লেভেলিং ইউনিটে খাওয়ানো হয়।
ধাপ 2: থ্রেডিং এবং সেটআপ
প্রথমে লেভেলিং রোলের মাধ্যমে স্ট্রিপটি থ্রেড করুন। তারপর, প্রি-পাঞ্চিং ইউনিটের মাধ্যমে এটিকে গাইড করুন (যদি সজ্জিত থাকে)।
অবশেষে, রোল প্রাক্তনের প্রথম স্ট্যান্ডে এটি খাওয়ান। অপারেটর HMI-তে পণ্যের রেসিপি নির্বাচন করে।
ধাপ 3: গঠন এবং কাটা চক্র
রোল পূর্বের প্রধান ড্রাইভ মোটর শুরু হয়. ফালা সরানো শুরু হয়। এটি প্রতিটি গঠন স্ট্যান্ড মাধ্যমে পাস. দ
প্রোফাইল ধীরে ধীরে আকার নেয়। সম্পূর্ণরূপে গঠিত প্যানেল শেষ স্ট্যান্ড থেকে উদ্ভূত. PLC প্যানেলের ট্র্যাক করে
দৈর্ঘ্য সুনির্দিষ্ট মুহুর্তে, এটি সার্ভো ফ্লাইং কাটারকে সক্রিয় করে। কাটারটি সিঙ্ক্রোনাইজ করে, কাটে এবং রিসেট করে। এই
প্রতিটি প্যানেলের জন্য চক্র পুনরাবৃত্তি।
ধাপ 4: আউটপুট এবং স্ট্যাকিং
কাটা প্যানেল পরিবাহক নিচে ভ্রমণ. তারা স্বয়ংক্রিয় স্ট্যাকারে পৌঁছায়। স্ট্যাকার সমাপ্ত প্যানেল গণনা করে
এবং ঝরঝরে স্ট্যাক মধ্যে তাদের গঠন. স্থিতিশীল স্ট্যাক তৈরি করতে এটি একটি পুশার বা একটি উত্তোলন টেবিল ব্যবহার করতে পারে।
ধাপ 5: পর্যবেক্ষণ এবং মান নিয়ন্ত্রণ
অপারেটর HMI এর মাধ্যমে প্রক্রিয়াটি পর্যবেক্ষণ করে। তারা প্রথম কয়েকটি প্যানেলে পর্যায়ক্রমিক পরীক্ষা করে। তারা পরিমাপ করে
দৈর্ঘ্য এবং প্রোফাইল আকৃতি পরীক্ষা করুন। অটোমেশন নিশ্চিত করে যে প্রতিটি পরবর্তী প্যানেল অভিন্ন।
ধাপ 6: কয়েল পরিবর্তন (আধা-স্বয়ংক্রিয়)
একটি মসৃণ রূপান্তর নিশ্চিত করতে, কয়েল প্রায় শেষ হয়ে গেলে মেশিনটি ধীর হয়ে যায়। একটি অ্যালার্ম শব্দ হতে পারে। দ
অপারেটর পরবর্তী কয়েল প্রস্তুত করে। একটি আধা-স্বয়ংক্রিয় লাইনে, মেশিনটি সংক্ষিপ্তভাবে থামে। অপারেটর নতুন ঢালাই
পুরানো এক কুণ্ডলী. তারপর আবার উৎপাদন শুরু হয়। একটি কুণ্ডলী গাড়ী এবং ঢালাই সঙ্গে একটি সম্পূর্ণ স্বয়ংক্রিয় লাইন, এই প্রক্রিয়া
কোন বিরতি ছাড়াই ঘটে।
এই সার্ভো নন-স্টপ রোল ফর্মিং মেশিন কাটার জন্য থামার প্রয়োজনীয়তা দূর করে - ঐতিহ্যগতভাবে একটি প্রয়োজনীয় মন্দ
রোল গঠন এর সমন্বিত সার্ভো প্রযুক্তি অবিচ্ছিন্ন অপারেশন সক্ষম করে। ফলাফল একটি উচ্চ গতির প্রক্রিয়া যে
মারাত্মকভাবে বর্জ্য হ্রাস করে।
এটি বাস্তব সুবিধা প্রদান করে। এর মধ্যে উচ্চতর আউটপুট, কম পরিচালন ব্যয় এবং উচ্চতর পণ্যের সামঞ্জস্য রয়েছে।
দীর্ঘ-স্প্যান ধাতব প্যানেলগুলির যে কোনও প্রস্তুতকারকের জন্য, এই মেশিনটি কেবল একটি আপগ্রেড নয়। এটি একটি রূপান্তরকারী
বিনিয়োগ এটি একটি চাহিদাপূর্ণ বাজারে প্রতিযোগিতা নিশ্চিত করে। এটি গুণমান এবং উত্পাদনশীলতার জন্য একটি নতুন মান নির্ধারণ করে
নির্মাণ সামগ্রী শিল্প।
রোল ফর্মিং মেশিন, স্যান্ডউইচ প্যানেল মেশিন, রোল ফর্মিং মেশিন আনুষাঙ্গিকগুলির জন্য মূল্য এবং প্রকল্পের তথ্য পেতে পারফুকে একটি তদন্ত পাঠান। আমরা 24 ঘন্টার মধ্যে একটি প্রতিক্রিয়া গ্যারান্টি.
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন।গোপনীয়তা নীতি